上周三早上刚到车间门口,钣金班李哥攥着个切歪的配电箱外壳,满手都是黑油,隔着十米远就喊。
“张工!你赶紧去看看!这堆切出来的件,1200mm的尺寸差了1.7mm!”
我跑过去蹲在料堆边翻了翻。300多件2mm冷轧板,边缘挂的渣厚得能刮下半斤铁屑。
全废了。
这机器是去年贪便宜找个小厂家买的,当时业务员拍着胸脯说,切薄板零挂渣,精度能到头发丝那么细。结果用了不到8个月,导轨的固定螺丝松了三圈,跑起来晃得像坐三轮车。
找厂家售后,电话打过去,人家说我们的机器出厂精度是达标的,你这是车间温度太高,轨道热胀冷缩导致的,属于使用环境问题,不在保修范围内。
扯犊子。
我们车间夏天最高也就38度,之前用了10年的老机器,从来没出过这问题。
别光看参数表,数控切割机厂家的底牌全在试切的那30秒里
干了这么多年,我早就不信那些印在宣传册上的参数了。
所有数控切割机厂家给你看的样件,都是在恒温22度的车间里,用全新的电极喷嘴,用最好的整板切出来的。你拉回自己车间,夏天40度的高温,冬天零下几度的风口,再加上天天切带锈的旧板,精度能剩下宣传册上的一半就不错了。
就说两个最常见的参数。
现在主流的等离子切割机,120A电流切3mm冷轧板的时候,实际割缝宽度是1.2-1.5mm,有些厂家宣传割缝能控制在0.8mm,纯纯的忽悠。你拿卡尺量量就知道,120A的弧柱宽度摆在那,怎么可能切出0.8mm的缝?
还有火焰切割的速度,切10mm厚的碳钢,实际稳定的走刀速度不能超过450mm/分钟,有些厂家给你写800mm/分钟,真按这个速度切,割缝歪的能扭成麻花。
现在行业里主要是两条技术路线。
一种是干式等离子切割。换易损件快,切薄板的速度快,机器整体成本低。但切6mm以上的板,边缘容易塌角,噪音能到110分贝,在旁边站半小时,耳朵嗡嗡得半天听不清人说话。
另一种是水冷等离子。切厚板的时候边缘齐整,没有塌角,噪音能降到80分贝以内,工人待着舒服。但成本高,而且很多厂家为了压价,水箱用1mm厚的薄不锈钢板做,用个两年就漏,流的满地都是水,滑的能把人摔个跟头。
说个行业内通常不说但实际在做的妥协。
所有厂家配的直线导轨,膨胀缝都是按25度的恒温环境留的。真到夏天车间温度到40度,轨道热胀起来,没有足够的缝隙释放应力,就会被顶得向上拱,跑出来的件误差能到1mm以上。这时候厂家就会说你安装没做好,从来不会主动提,当初配轨道的时候就没给你留够膨胀量。
我记得2019年去江苏考察一个做了20年的老厂家,人家给轨道留的膨胀缝是按车间最高温度50度算的,当时我就知道,这厂家是真的在做产品,不是捞一波就跑的主。
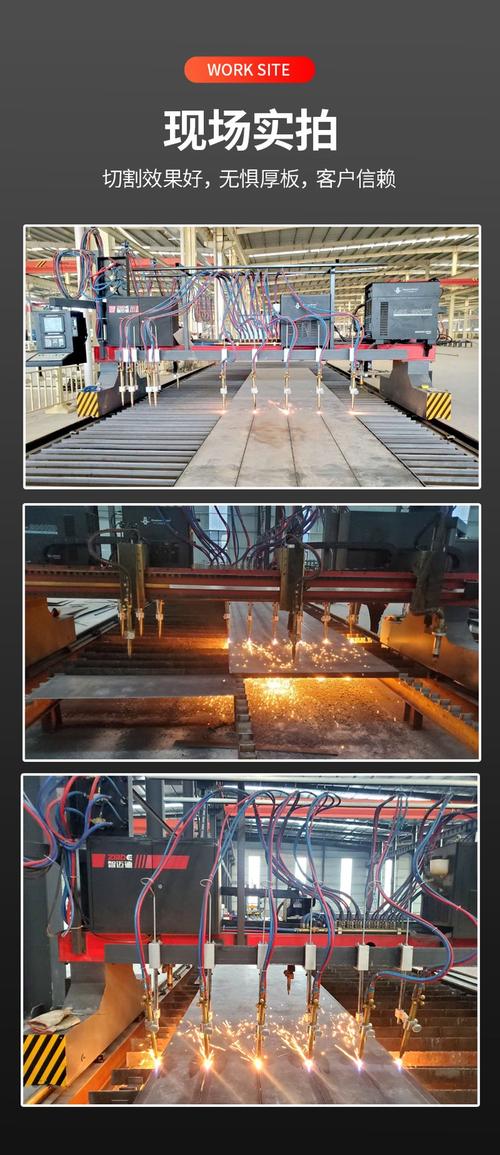
我上次去行业展会,碰到个业务员追着我推销,说他们的机器定位精度能到±0.01mm。我当时就拉着他说,你现在给我切个1米见方的正方形,我拿手里的千分表测,要是误差不超过0.03mm,我当场订两台。
结果他支支吾吾,说那得回总部实验室才能切出这么高精度的件。
就这德行。
同一个厂家的机器,给钣金厂和给船舶厂的要求,根本不是一回事
别觉得买切割机就是看个功率、看个精度就完事了。
不同行业切的板厚不一样,对机器的要求差得十万八千里。
隔壁园区做配电箱的王总,前几年找了个专做船舶切割设备的厂家买机器。人家的机器确实刚性好,切40mm的船板都不晃。但他是切0.8-2mm的冷轧板做配电箱的啊。
机头太重。压得轻型轨道变形。
切出来的件,直边都能歪出2mm。前前后后调整了半个月,换了轻型的机头,还是不如专门做薄板切割的机器顺手。耽误了20天的工期,亏了十几万的订单。
后来王总换了个专门做钣金切割的厂家。人家给配的弧压调高装置,好的弧压调高反应速度是10毫秒,差的能慢到50毫秒。就这点差别,切薄板的时候,枪头离板面的高度差个0.5mm,切出来的件就会挂渣。
换了新机器之后,切2mm的冷轧板,边缘的渣一蹭就掉,连之前专门雇的3个打磨工都裁了。算下来,一个月省的工资就有1万8,3个月就把机器的差价赚回来了。
再说船舶厂的场景。
前年本地的造船厂要换切割机,之前用的进口老机器,一个易损件坏了,找代理商等了3个月才到货,生产厂长急得嘴上起了一圈泡。
后来找国内的厂家做。人家专门针对船厂的需求,把横梁的壁厚从常规的8mm加到12mm,轨道用的是重载型的,切40mm的船板的时候,走刀速度稳在200mm/分钟,连续跑8小时,横梁的挠度变形不超过0.2mm。
要知道船板一块就好几吨,要是切歪了,报废一块就是十几万的损失。这种场景下,机器的刚性比啥高精度参数都重要。

你看,哪个厂家能说自己的机器是万能的?给钣金厂做的轻型机,拿去切厚船板,半天就把轨道压变形了。给船厂做的重型机,拿去切薄板,因为机头太重,根本切不准。
那些说自己的机器啥板都能切的,纯纯的忽悠。
现在都喊进口替代,可那些藏在水面下的坑,没几个人敢明说
这几年国内的数控切割机厂家确实进步快。
前十年买台同规格的等离子切割机,进口的要40多万,现在国产的靠谱厂家做的,也就12万左右。切个10mm的碳钢,跟进口的机器比,误差也就0.1mm,完全能满足大部分车间的需求。
但架不住有些浑水摸鱼的小厂家。
拿个二手的导轨,装个盗版的数控系统,贴个牌子就敢往外卖。跟你说精度多高,速度多快,结果你拉回去,用了半年,系统崩了,导轨磨坏了,找售后,人家连配件都没有。
说个行业内不愿公开的难题。
现在所有的数控切割机精度检测标准,还是10年前定的。测的是空载下的定位精度,根本不测满负载连续运行24小时后的实际精度。
厂家来给你验收机器的时候,空着跑,测出来的精度完全符合标准。等你切上30mm的板,连续跑一周,机器的震动把固定螺丝震松了,导轨变形了,精度掉了一半。你找厂家,人家说标准里没要求测满负载的精度,不算不合格。
还有现在都喊绿色制造,很多厂家给机器配个除尘装置,就敢说自己是环保型设备。实际上配的除尘风量,刚好够应付环保检查的数值。真切厚板的时候,烟尘吸不干净,车间里飘的到处都是,工人戴的口罩,半天就黑得看不见原来的颜色。
去年去展会,有个厂家的展位摆得特别气派,宣传册上写着”零挂渣、高精度、全环保”。我凑过去问,你们这个干式等离子的集尘效率,切8mm碳钢的时候能到多少?
业务员张嘴就说99%。
我当时指了指展位后面的试切区。那地方飘的烟尘,都快看不见站在里面的操作工了。
他脸一下就红了。
我们车间里干了几十年的老机修常说一句话。
“机器好不好,切三刀就知道。”
别信业务员吹得天花乱坠,别盯着宣传册上的小数点后两位数字看。就拿你平时最常切的板,让厂家的人当场切3件,量尺寸,摸边缘,看挂渣,比啥检测报告都管用。
毕竟车间里的机器,是要天天扛着钢板切的,不是摆在展厅里当样品的。
对了,你们车间现在用的切割机是哪个厂家的?用了多久?有没有碰到过那种验收的时候好好的,用俩月就掉精度的糟心事?
