上个月三号车间的门被撞开的时候,我正蹲在剪板机旁边啃盒饭。
张老板浑身是汗,手里攥着一摞退回来的不锈钢板,安全帽带子都没系紧。
“李工!你给我看看这破机子!去年找的那个数控剪板机厂家,说自己是性价比天花板,这才用了三个月,剪出来的板全是毛刺!客户退了整整两吨货,赔了八万多!”
我把盒饭往旁边的工具箱上一放,抽了张砂纸擦了擦手。
蹲下去摸了摸板边。
1.5mm的304,毛刺扎得指腹发麻。
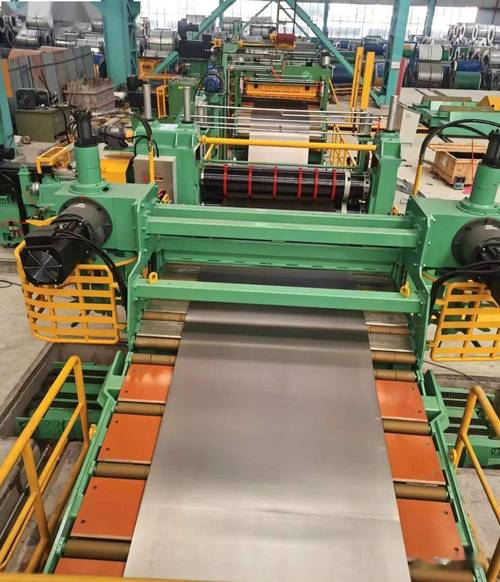
拿百分表卡了下后挡料的位置,偏差0.28mm。
这还调啥啊。
我上次调完的机子,空载偏差都控制在0.03mm以内,上料剪完最多飘0.02mm。
这货明显是机架焊完没做时效,用了俩月应力释放,直接歪了。
选数控剪板机厂家,别光听参数表上的数字
干了20年,我见过太多销售拿着参数表吹得天花乱坠。
什么”定位精度±0.01mm”,什么”进口液压系统”,全是虚的。
我教你几个实打实的数字,你照着卡,保准不会被坑。
剪10mm以下的碳钢板,后挡料的实际负载精度必须控制在±0.05mm以内,不然剪出来的料长短差一截,后续折弯全是废活。
刀间隙的调整精度,每增加1mm板厚,对应间隙要放大0.08mm左右,差个0.02mm,剪不锈钢的时候就会出塌角或者毛刺。
还有机架的焊接,正经厂家都会做至少72小时的自然时效,或者做振动时效消除应力,那些小厂焊完直接刷漆,用个一年半载,机架变形,你再怎么调都白搭。
现在市面上主流的就两种,液压摆式和液压闸式。
摆式的便宜,同规格的比闸式的便宜30%,适合剪薄的冷轧板,剪个2mm以下的料,凑合用没问题。
但是你要是剪不锈钢或者5mm以上的厚板,摆式的刀是圆弧摆动的,剪出来的板边有明显的塌角,毛刺也大。
闸式的刀是垂直下切的,剪出来的边齐整,毛刺小,但是贵,后期维护也麻烦一点。
不过话说回来,行业里有些事,销售是不会跟你说的。
比如很多厂家说自己用的是进口的派克油封,你拆开液压站看看,十有八九是国内小厂仿的,外观一模一样,用个半年就漏油。
还有机架的钢板厚度,参数表上写的是25mm,实际给你用18mm的,外面包个罩子,你根本看不出来。
我上次拆个用了两年的破机子,机架的钢板薄得我用手都能敲出凹痕。
就这,当时卖的时候还敢说是”重型机架”。

不同行业找数控剪板机厂家,要求根本不一样
别觉得所有数控剪板机厂家都能做所有活。
我去年接触过两个客户,需求完全是天差地别。
第一个是青岛的家电配套厂,做洗衣机内胆的,每天要剪0.8mm的冷轧板,要求毛刺不能超过0.02mm,不然折边的时候会裂,每裂一张,后续的喷涂工序全白搭。
一开始他们找的那个厂家,就是做厚料剪板机的,剪出来的板毛刺稳定在0.05mm,折边的时候每10张就有3张裂,亏了不少钱。
后来我给他们介绍了个江苏的厂家,专门做薄料剪板的,把后挡料的普通丝杠换成了高精度直线导轨,刀架的平行度调得特别严,现在剪出来的毛刺稳定在0.015mm,再也没出过折裂的问题。
另一个是徐州的挖机配件厂,要剪25mm厚的碳钢板,做铲斗的受力板,要求剪板机的刚性够,不能剪到一半闷机。
之前他们贪便宜买的摆式剪板机,主电机才15kw,剪25mm的板,每次剪到一半就抱轴,一天下来能闷个十几次,工人都骂娘。
后来找的山东的厂家,专门做厚料剪板的,主电机升到22kw,机架加了三道加强筋,现在剪25mm的板,一天干8小时,连个异响都没有,剪出来的板边连个塌角都没有。
现在的数控剪板机厂家,都在卷什么?又藏着什么坑?
这几年国产的数控剪板机确实进步快。
之前德国的同规格机子要一百多万,现在国内靠谱的厂家,三十多万就能拿下,精度还不比进口的差多少。
很多厂家现在都开始做自动连线,剪完板直接传到折弯机,不用工人扛,省了不少人工。
还有的厂家把刀间隙的调整做成了自动的,你在系统里输入板厚和材质,它自动给你调间隙,不用老师傅蹲在那磨半天刀。
但是这里头的坑,真的是一抓一大把。
现在的行业标准,测的全是空载精度——就是机床没上料,空着的时候测的后挡料偏差。
但是实际生产的时候,机架上要扛着两三吨的钢板,受力之后变形,实际精度能掉一半。
很多厂家卖的时候,给你测空载精度,卡得特别准,等你拉回厂里上料剪板,才发现精度根本不够,但是你已经签了验收单,找谁说理去?
还有的厂家说自己用的是国产高端数控系统,其实就是公版系统改了个皮,没有自己的补偿算法,剪不同厚度的板,根本不能自动补偿间隙,全靠工人手动调,新手根本玩不转。
昨天张老板把那个破机子卖了废品,拉了个新的闸式剪板机回车间。
我昨天下午给他调了三个小时,剪了十张1.5mm的不锈钢,摸了摸边,毛刺细得几乎感觉不到。
张老板蹲在旁边抽烟,说早知道这样,当初就不该贪那几万块的便宜。
其实我们干车间的,都懂一句土话:剪板机好不好,切完钢板摸毛刺。
别听销售吹得天花乱坠,别光看参数表上的数字,你把你平时常剪的板,拉到厂家的车间里,当着他的面剪个十张二十张,测测精度,摸摸毛刺,再谈价。
那些连试剪都不敢给你做的厂家,说的再好也别信。
对了,你们厂选数控剪板机厂家的时候,最在意的是什么?是价格?是精度?还是售后?有没有踩过什么印象特别深的坑?
