上周三凌晨两点半,车间的冷风机吹得后颈发僵,我正蹲在工具箱旁边啃凉包子,突然东边的6号机哐当一声停了。
徒弟小周跑过去扒开防护门,脸都白了:师傅,32号法兰的孔偏了两毫米,钻尖崩在料里了。
我走过去摸了摸刚卸下来的法兰,边缘的毛刺还烫手。整批28件风电法兰,就因为去年贪便宜找小厂家买的数控钻床,丝杠背隙超了0.15mm,全得返厂拉荒光刀。
那天我在车间站到六点,给采购部打了三通电话,骂得他们接电话都不敢出声。
干了22年机加工,我见过太多人买数控钻床,只盯着主轴多大功率、系统用的是发那科还是西门子,压根忘了——数控钻床厂家的组装功底,才是决定你能不能少熬夜修机器的核心。
参数里藏的猫腻,销售不会主动说
很多小厂家的销售,拿着印得花里胡哨的配置单,把参数吹得天花乱坠,连最核心的床身时效时间都敢瞎写。
正规做了十几年的老厂,铸出来的床身要先露天放180天,让内应力自己散完,粗加工完再放30天,做二次时效,最后才精磨导轨。
小厂呢?7天振动时效,加个低温回火就完事,钱是省了,周期缩了一大半,精度刚出厂测着也合格。
我见过最离谱的一家,床身铸出来3天就开始精加工,卖给客户的时候,用测振仪打出来的精度全在合格线里,结果用了14个月,车间夏天开空调冬天开暖气,温差十几度,床身直接变形,丝杠背隙超了0.2mm,打出来的孔偏得能塞进去一个手指头。
还有丝杠预紧力,行业标准是调到额定动载荷的15%,小厂能给你调到5%就不错了——预紧力调太高,丝杠容易发热抱轴,他们怕售后麻烦,干脆往低了调,刚用着没毛病,半年之后间隙就出来了。
主轴跳动更不用说,正规厂出厂检测是≤0.003mm,小厂能做到0.01mm就敢跟你说精度达到国标。

不过话说回来,这也不能全怪厂家。现在客户都要便宜,要交期快,你要是跟客户说我这床身要放半年,贵个三万块,客户转头就去找那种报价低两万、交期一周的小厂了。
行业内谁都不说的妥协就在这:明明知道振动时效消不干净内应力,明明知道预紧力调太低会出问题,但是为了压成本,为了赶交期,大家都睁一只眼闭一只眼。反正刚出厂的时候,你测着全是合格的。
不同行业的活,对厂家的要求差得离谱
很多人以为数控钻床都是一样的,能钻孔就行,根本不是这么回事。
就拿风电法兰的活来说,我们去年接的那批,法兰直径2.5米,上面要打84个φ32的通孔,孔的位置度要求≤0.05mm,每次吃刀量要到12mm,打40mm深的盲孔。
这种活,你就得找做重型数控钻的厂家,床身至少得15吨以上,不然钻大孔的时候主轴抖得厉害,孔壁会有螺旋纹,位置度根本保不住。
之前我们贪便宜买了台8吨床身的小厂机器,打了三件就不行了,孔的位置度差了0.1mm,客户直接拉着货退回来,说我们把他的法兰当废铁打。后来换了山东那家做了20年重型钻的老厂的机器,床身16吨,主轴带10bar的内冷,打出来的孔内壁光滑,位置度刚好0.03mm,客户一次验收通过。
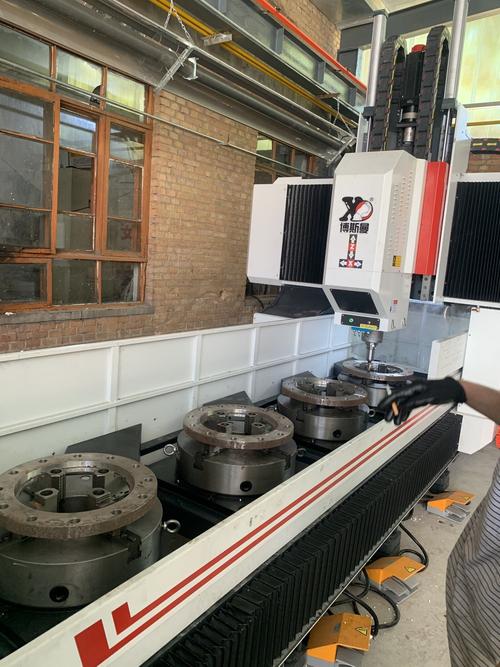
要是做3C行业的散热片钻孔,那要求完全反过来。
上个月给深圳的客户试机,铝制散热片厚度才1.2mm,上面要打300多个φ0.8的微孔,孔距要求±0.02mm,还不能有毛刺,不然装风扇的时候卡壳。
这种活你要是用重型钻床,进给速度每分钟才走2米,打一个散热片要12分钟,客户根本赚不到钱。就得找做轻型高速钻的厂家,进给速度能到每分钟20米,主轴转速要能到24000转以上,还得带浮动压脚,不然打薄料的时候直接把料顶飞。
那个客户一开始找了个做重型钻的厂家买了三台机器,用了半个月就扛过来找我们换,说效率太低,良品率才85%。后来换了专门做3C配套钻床的厂家的机器,打一个散热片才40秒,良品率直接到99.5%,客户当场就签了五台的订单。

现在厂家吹的智能制造,一半是噱头
这两年不管大小数控钻床厂家,都在吹自己的机器是智能制造,能连MES系统,能远程运维,能自动换刀,说的天花乱坠。
实际用起来呢?我上个月试了一台吹得最凶的,号称能远程监控所有加工数据,结果连上去一看,只能看到主轴转不转,开了多长时间,至于吃刀量多少,主轴负载多大,实际加工的孔深够不够,一概采集不到。
你要想连自己的MES系统,还得给厂家交三万块的接口费,不然人家的系统是封闭的,你根本拿不到核心数据。
还有现在吵得火热的进口替代,很多厂家都吹自己的系统是全国产的,性能跟发那科一模一样。我上次试了一台用国产系统的钻床,打斜孔的时候,插补算错了,直接把工件钻废了,找厂家的技术过来,折腾了两天才调好,说这个循环他们之前没测过。
更没人提的是现在的标准滞后。现在的数控钻床精度标准,还是12年前定的,只测空载状态下的主轴跳动、丝杠间隙,根本不测你连续满负载工作8小时之后的精度保持性。
很多小厂的机器,空载测着全合格,连续打两个小时的孔,丝杠热胀了,温度上来个十几度,精度直接飘了0.08mm,根本没人管。
上次跟一个厂家的技术经理吃饭,他喝多了跟我说,现在出厂检测都是挑车间里组装得最好的那台测,剩下的能过就过,反正客户刚买的时候肯定要空载测一遍,没问题就拉走了,等用个一年半载出问题,你也找不到当时的检测记录了。
说真的,买数控钻床跟买别的东西不一样,不是越便宜越好,也不是参数越高越好。
老车工都知道,机床好不好,拉荒跑合三个月见分晓。你刚买回去的时候测着再准,连续打三个月的重活,要是精度没掉,那才是真的好机器。
我现在给采购部定的规矩,买数控钻床,不管厂家吹得有多凶,先拉到车间跑合三个月,每天连续开12小时的重活,精度能保持住,再付尾款。
你们车间买数控钻床,有没有踩过厂家的坑?最在意的是价格,还是售后?或者有没有什么挑厂家的独门诀窍?
