上个月帮开农机配套厂的老陈救急。
他要800个模数4的45号钢圆柱齿轮,赶在夏收前给主机厂供货,找了家报价比市场价低15%的滚齿加工点,拉回来的货往装配线上一装——齿轮转不动,卡得死死的。
拿千分表一测,公法线公差超了0.08。图纸要求的是0.02以内。
那批货最后拉回去返工,折腾了12天,老陈赔了主机厂21000的违约金。
真的疼。
找滚齿加工厂家这事儿,真不是谁报价低就选谁,踩过坑的人都懂。
别被低价勾走魂,这几个硬指标能直接筛掉一半的坑厂
说实话,很多销售一上来就给你发一堆设备参数的PPT,说自己家的滚齿机是进口的,精度能到6级,全是虚的。你真要判断能不能长期合作,就抓三个可落地的细节,别跟他扯虚的。
第一个,直接要求进车间看机床的实际状态,别在会客室跟他聊一下午。
别信他给你拍的展厅里的全新设备照片。你进了车间,先数同加工范围的数控滚齿机有几台,再看每台机床的导轨上有没有积下来的切削液垢,机床侧面贴的光栅尺校准标签是不是在有效期内。我上次碰到个吹得天花乱坠的厂,会客室里摆着三个进口机床的授权牌,进车间一看,六台机床有四台的校准标签是三年前的,导轨上的油泥都能刮下来一层,这种厂就算报再低的价,加工出来的齿轮精度能好才怪。
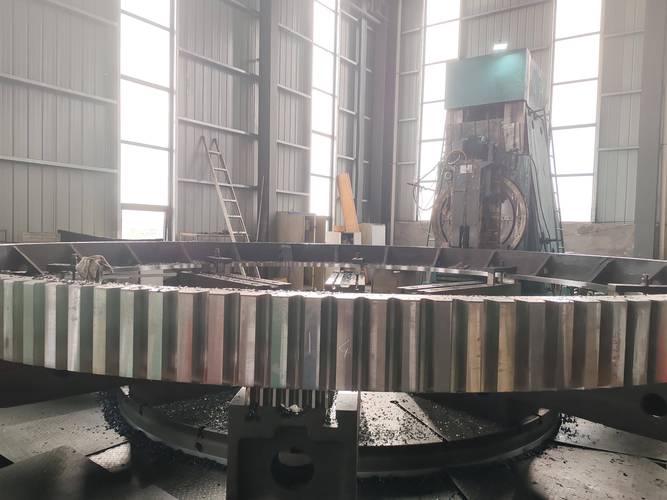
第二个,别光看他给你展示的成品样件,要抽他正在加工的在制件当场测公差。
那些放在样品架上的齿轮,都是挑了又挑的“门面货”,磨都给你磨得发亮,测出来的公差当然好看。你就直接走到他的生产工位边,从刚下机、还没来得及去毛刺的零件堆里随便抽一个,拿便携齿距仪测公法线、齿向公差,要是测出来的数值比图纸要求的还松0.01以上,扭头就走,别多聊。
第三个,蹲在机床边闻三秒切削液的味道。
别笑,这招真的准。
别觉得我夸张。
滚齿加工的时候,切削液的配比直接影响齿面的粗糙度,要是切削液都臭得发黏、浮着一层油花,说明他们好久没换过液了,加工出来的齿面肯定有细微刀痕,后面就算磨齿都补不回来。我上次在一家厂蹲下来闻了三秒,差点被那个发酵的味道熏得打晃,当天就把他的报价单扔了。
真正能长期合作的滚齿厂,其实都有几个共通的“傻气”特征
我这几年跑过快40家做滚齿加工的厂,见过那种接了单就往外面转的皮包点,也见过那种什么单都敢接的夫妻店,最后能留着长期合作的,反而不是那种最会说漂亮话的。
最明显的特征是,这种厂从来不贪超出自己产能的大单子。之前合作的泰州那家厂,老板是滚齿机操作师傅出身,干了18年,车间里7台数控滚齿机,专门做模数2-8的中小批量齿轮,上次有个客户要2万个同规格的齿轮,他直接给拒了。我问他为啥有钱不赚,他说自己车间满打满算一个月就能做12000个,接了2万的单肯定要赶工,赶工的时候进刀量调快,精度肯定保不住,最后出了问题,赔的钱比赚的还多。
你看,这种“不贪”的劲儿,反而靠谱。那些一上来就说“多大的单我都能接,啥精度我都能做”的,你得留个心眼。滚齿这行的技术门槛就在这,你平时做中小模数的件,突然接个大模数的重载齿轮,机床刚性都不一定够,吹得越满,坑越大。
还有个细节,这种厂的检验员,从来不会坐在办公室里填表格。他们天天在机床边转,每加工20个件就抽测一次,发现公差飘了立刻给机床补补偿值,不是等全批次加工完了,才想起来拿卡尺去量。

还有个很实在的特点,这种厂不会跟你玩“账期套路”。你问他付款方式,他直接说30%预付款,交货验完货付剩下的,不会一上来就要求你付50%以上的预付款,也不会说要压你三个月的货款——他知道自己的利润来自加工的稳定复购,不是靠占客户的资金周转。
签合同前把这些细节说死,能少踩80%的坑
不过话说回来,就算厂找对了,合同里的条款没写清楚,后面照样能扯出一堆纠纷。不同采购规模的单,签约的策略真的不一样,别拿着一套方法走天下。
要是你找的是100个以下的小批量单,别压价压太狠。那些专门做中小批量的厂,本来就靠灵活的排产赚钱,你压价压到比成本线还低,他干脆把你的单塞到大订单的缝隙里,随便找个空闲的机床给你凑活加工,精度根本顾不上。这种单你就找离你近的、愿意给你单独排产的厂,报价比最低的高个5%都没关系,重点是交期稳,出了问题能快速找人改。
要是你找的是500-2000个的中批量单,一定要在合同里把“首件双方签字确认后再批量加工”这一条写死。别信销售说的“我们做了十几年了,肯定不会错”,之前有个客户就是因为省了首件确认的步骤,厂里面按旧图纸的模数加工了1200个件,最后双方扯了快一个月,谁都不肯担全责。另外还要写清楚超差件的处理方式:是免费返工,还是按报废比例扣货款,别等出了问题才临时谈。
要是你找的是5000个以上的大批量单,别一上来就把全单签给同一家。先拿20%的量试做,测完公差、粗糙度、实际装配的适配性都没问题,再把剩下的量放过去。我见过太多人,上来就把一万个的单全给出去,结果前200个测出来齿圈跳动超了0.1,后面的货都已经加工完了,退也不是,用也不是,夹在中间难受得要死。
最后给你列几个避坑的小提醒,都是踩坑踩出来的经验:
尽量别找离你超过300公里的厂。不是说远的厂做不好,是后面要调整个尺寸、补个样件,来回寄都要两三天,太耽误事。
再就是,别拿“有没有ISO认证”当判断标准。那个证花几千块就能办,重点看他们有没有每批次的公差检测台账,不是光看墙上挂的牌子。
还有,碰到一上来就要求你付50%以上预付款的,直接换。正常滚齿加工的预付款30%顶天了,付多了,他拿着你的钱去接别的单,你连话语权都没有。
找厂这事儿,慢一点,总比返工强。
