去年深秋的一个下午,物流车拉回来320件新能源减速器内齿圈,客户的质检科长跟着车过来,脸拉得跟驴似的。
说装车跑合的时候,每台减速器都有规律的异响,拆下来测,齿距累积偏差超了0.02毫米,按合同要赔8万。
我当时正在车间角落磨插齿刀,听见动静就往那边走,小徒弟蹲在机床边翻SOP,翻得纸页哗啦响。
没用。
他说所有参数都卡着SOP写的:进给量0.2毫米,冲程120次/分,冷却液浓度10%,半分差都没有。
我踹了脚边的冷却液接渣盘,说你自己看那刀杆上缠的啥。小徒弟凑过去一瞧,铝屑缠了刀杆半圈,把冷却孔堵了三分之一,精切的时候刀温升得快,刃口磨出了刀瘤,齿距不飘才怪。
小徒弟脸瞬间红到脖子根——上次换完刀他急着去食堂吃红烧排骨,就没清刀杆上的残屑!
被SOP藏起来的参数调整逻辑
很多人觉得插齿工艺就是照着参数表输数字,差一毫米都不行。
真不是。
我2002年刚进车间的时候,师傅拿扳手敲我脑壳,说插齿机上没有放之四海而皆准的参数,全是跟着毛坯材料、刀具磨损程度、甚至当天的车间温度调的。
就说那几个传了几十年的数:高速钢插齿刀加工45钢齿坯,连续干320件就必须重磨刃口,不然刃口磨损超0.01毫米,齿面粗糙度直接掉两个等级;径向三次走刀的吃刀量,粗切1.2毫米,半精0.3毫米,精切0.08毫米,这个比例比手册上印的还好用;工作台的让刀间隙,必须卡在0.15毫米上下,偏差超0.02毫米,齿距偏差直接飘。
现在车间里有两种常用的加工路线:一种是普通高速钢插齿刀配乳化液冷却,韧性好,崩了修磨便宜,就是寿命短,容易沾刀瘤;另一种是涂层硬质合金插齿刀配微量润滑,切削速度能提30%,寿命是高速钢的8倍,就是刀脆,碰到毛坯里的砂眼直接崩齿,修磨一次要200多,比买半把新高速钢刀还贵。
说个行业里没人明说的妥协:不管手册上怎么吹硬质合金刀的性价比,只要单批次加工量低于5000件,90%的中小加工厂都不会用。甚至很多厂为了赶交期,明明刃磨寿命到了,还多加工三四十件,只要客户不检出来,就当合格件出。
谁都知道这么干不对,但是换刀要耽误时间,修刀要花钱,交期晚了要赔违约金,算来算去,大家都选了那个最省事的选项。
我见过最离谱的一次,为了赶一批外贸订单,车间里的师傅把插齿刀的刃磨周期从320件提到了500件,最后做出来的齿面粗糙度超了一倍,客户那边装机的时候,齿轮转起来跟砂纸磨铁片似的,整批货都退了,算下来亏的钱够买十把新的硬质合金刀。
得不偿失!
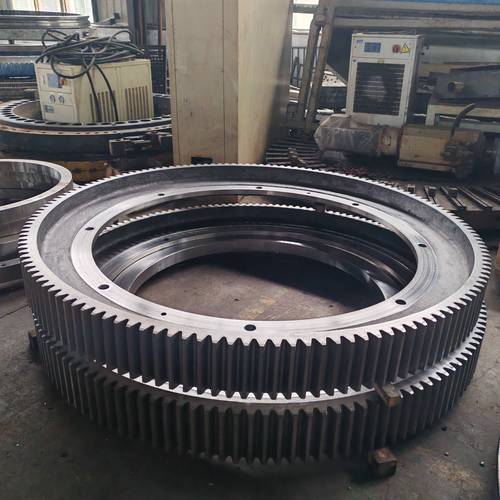
之前有个新手师傅为了省时间,把让刀量调到0.22毫米,觉得这样刀回程的时候不会蹭到已加工的齿面,结果做出来的内齿圈装到行星架上,转起来卡滞,拆下来测,齿距累积偏差超了0.06毫米,那批货全部返修复检,折腾了整整三天。
参数这东西,差一点都不行,但是也别死卡着数不动。

不同行业的活,根本不能套同一个工艺模板
之前有个刚入行的工艺员,把汽车同步器齿套的加工参数,直接套到风电偏航齿圈上,结果做出来的齿圈,接触斑点只有30%,根本没法用。
不同行业的零件,对插齿工艺的要求差得太远了。
就说汽车变速箱的同步器齿套,零件直径才60多毫米,要求齿侧间隙的一致性控制在0.02毫米以内,齿面粗糙度Ra1.6,毕竟天天换挡,间隙差一点,换挡的时候就打齿。2021年我们给一家新势力车企做样件,当时为了赶节点,精切的时候把冲程从120次/分提到了160次/分,结果齿面振出了肉眼看不见的波纹,客户测NVH的时候,换挡噪音超了3分贝,返回来磨了三天齿面,光人工成本就花了四万多。
再说到风电偏航齿圈,直径能到3.2米,根本塞不进普通滚齿机的工作台,只能用插齿机分12段逐段加工,要求齿距累积偏差不超0.1毫米,接触斑点沿齿高方向不低于70%——毕竟风机在野外转20年,换一次齿圈要花260万,要是接触斑点不够,两年就磨穿了。2023年给张家口风场做的那批齿圈,分齿的时候发现工作台的蜗轮蜗杆侧隙有0.08毫米,本来想着后面跑合能磨回来,最后还是停下来调了4个小时的间隙,就怕装上去出问题。
没人敢在这种活上凑数。
新设备吹得再响,暗礁都藏在没人说的地方
这两年车间里新上了两台数控插齿机,带自动对刀、在线齿距测量、实时进给补偿,换刀时间从原来的20分钟降到了3分钟,精度稳定性比老Y54强了不止一点。
但是说个行业里没人愿意公开的难题:国产数控插齿机的工作台蜗轮蜗杆,实际寿命普遍只有8000小时,同价位的进口设备能到25000小时。
厂商的宣传册上从来不会提这个,都是拿新设备的检测报告给客户看,等客户买回去用个两三年,工作台间隙变大,加工精度掉了,找售后,人家只会说你日常保养不到位。
还有那个标准的问题。现在在用的插齿精度国标还是2008年的版本,针对现在新能源汽车要求的低噪音指标,根本没有对应的齿面波纹度检测要求。很多零件按国标测全是合格的,装到车上噪音超了,供需双方扯半年皮,都找不到个能定责的依据。
谁都知道标准该更新了,但是更新一次要协调多少厂家、多少检测机构,没人愿意牵头。
最后还是客户吃亏。
昨天下午老班长在车间抽烟,看着新设备的屏幕上跳出来的实时精度数值,吐了个烟圈说,插齿这活,别光盯着屏幕上的数字。
刀杆热不热,铁屑卷不卷,机床震不震,耳朵贴上去听三秒,比测头测十分钟都准。
这话我记了十几年。
干了这么多年插齿,我从来没见过哪个靠死记参数就能干好活的师傅。
你们厂里做插齿的时候,有没有遇到过工艺参数全对,做出来的零件就是不合格的情况?最后是怎么解决的?
