上个月帮东莞做液压阀的老周救急。
他找浙江的小厂做了一批阀套,共1200件,要求车削表面粗糙度Ra1.6。货到了主机厂那边,质检员拿粗糙度仪一打,外圆位置勉强够到Ra1.6,内孔配合面全是Ra3.2往上,最离谱的一个孔位测出来Ra6.3,表面的刀纹深到能摸到。整批件直接被打回,算上返工费、误工损失、交期违约,老周前前后后亏了小八万。
他找厂家讨说法,对方把盖了章的检测报告甩过来,上面全是合格的数值,甚至附了他们用的进口刀片型号、机床参数。老周当时没多想,直到跟着对方去车间转了一圈才发现——他们测粗糙度的位置,是零件最外端的非配合端面,那个位置因为加工时转速高,本来粗糙度就好,真正要求严的内孔面,他们连测都没测过。
更绝的是,为了赶产能,他们把原来的进给量提了一倍,切削液兑得快成清水,做出来的件表面跟搓衣板似的,还好意思说自己是精密加工。
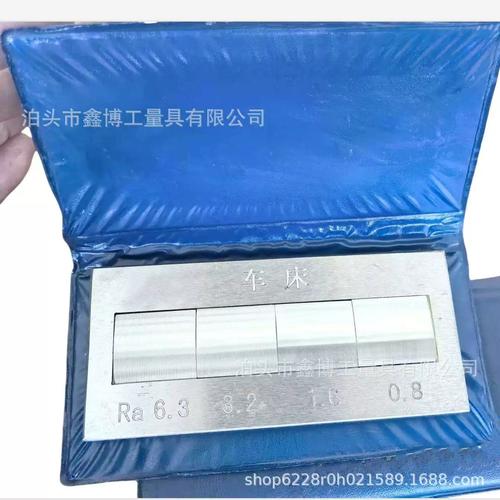
那些被合格报告掩盖的粗糙度坑

说真的,做机加工采购这么久,我见过太多类似的事。
很多厂家给的检测报告,根本就是“选点测试”。专挑表面最光滑的位置打数值,把要求高的配合面藏着掖着,反正客户要是不现场拆件测,根本发现不了。
还有的更离谱。为了让粗糙度数值达标,拿细砂纸把超差的位置蹭两下,蹭完测一下刚好卡着下限就发货。数值是过了,但是表面的细微刀纹还在,客户装机之后,跟密封圈反复摩擦,用不了三个月就漏液压油,售后赔的钱比加工费高十倍。
别觉得这些事离你远。我之前接触过一个做汽车传感器轴的采购,找的厂家做出来的轴,粗糙度测出来刚好Ra0.8,结果装机之后信号一直飘,拆下来看才发现,表面有一圈一圈的螺旋刀纹,数值虽然达标,但是表面纹理方向不对,根本达不到密封要求。
别信宣传册,这三个维度测出来的稳定性才作数
跑了快一百家机加工厂之后,我现在筛厂家根本不看他们印的彩色宣传册,就盯着三个硬标准问,只要有一个答不上来,直接pass。
第一个,随机抓刚下机的零件,用自己带的粗糙度仪打三个核心配合面。
我现在去厂家考察,根本不等他们拿提前准备好的“展示样品”,直接在机床出料口蹲五分钟,抓个还带着切削液温度的零件,自己带的仪器掏出来打:外圆配合面、内孔台阶面、退刀槽位置,三个点的数值记下来。要是对方支支吾吾说“今天车间没开机”“零件都打包完了不好拆”,根本不用多聊——连让你现场测的底气都没有,要么是平时批次稳定性差到不敢见人,要么就是产能满到根本顾不上精度,做出来的件大概率飘。
第二个,看参数台账,比看机床品牌靠谱10倍。
很多人选厂家,一进车间就盯着机床是不是进口的,是不是最新款。错了!我见过太多厂,花几百万买了几台进口刀塔机,加工参数全靠老师傅凭感觉调,换个新手上来,为了赶产能直接把进给量开得飞起,做出来的件表面跟搓衣板似的。
真正稳的厂,每个零件的加工参数都有固定的记录:多少主轴转速、多少进给量、刀片加工多少件必须换、切削液浓度多久测一次。换班的师傅照着参数设,根本不凭感觉乱改。

之前在苏州碰到过一家做精密轴的厂,每台机床旁边都贴个磁吸板,上面写着当天要加工的零件对应的所有参数,哪怕是刚入职三个月的学徒,照着参数设,做出来的件Ra值波动也不会超过±0.2。反观那些全靠老师傅经验调参数的厂,老师傅请假一周,做出来的件粗糙度能从Ra1.6跳到Ra3.2,根本稳不住。
第三个,问超差件的处理流程,比空口的合格率数字靠谱100倍。
别光听厂家吹“我们的合格率99.5%”,追着问一句:要是车削完测出来粗糙度超了0.4,你们是怎么处理的?
我之前碰到过一个最离谱的厂,说他们超差的件“稍微处理一下就能用”。啥处理?就是拿砂纸蹭两下,把表面的刀纹磨平,测数值刚好合格就发货。这种厂你敢把大批量的件交给他?真等客户那边出了问题,售后的成本能把之前省的加工费全赔进去。
真正靠谱的粗糙度供应商,从来不说自己“什么都能做”

我接触下来,能把车削表面粗糙度做稳的厂家,从来不是那种接几百吨大活的粗放型加工厂,也不是那种什么精密件都接的“万能小作坊”。
反而是那种盯着1-2个细分品类做了五六年以上的厂,最稳。
比如常州那家专门做液压阀套的厂,从最开始只能做Ra3.2的普通车削,慢慢磨到现在能稳定做Ra0.8的镜面车削。他们根本不接那种几十件的零散急单,就盯着几个固定老客户的需求,机床都是专门配了跟刀架的刀塔机,刀片都是固定从一个供应商拿的同批次货,连切削液都是每天上班先测浓度,低于标准就马上补原液。
他们有个规矩,只要做出来的件粗糙度超了0.3,不管多少件,全部扔到废料区,根本不凑合用。之前有一次因为刀片崩了个小口子,120件刚加工完的阀套直接报废,算下来小两万块的损失,眼睛都没眨一下。
这种厂有个特点:你问他能不能做Ra0.4的超精密车削,他要是做不了直接跟你说,不会拍胸脯说“什么粗糙度都能做,价格还比别人便宜”。反而那种一上来就跟你吹“我们什么精度都能达到”的,大概率是坑。
真的。
在机械加工这行,能把单一品类的粗糙度做稳不飘,就已经能在行业里吃十年饭了。
签合同的时候,把这几个细节写进去就不会踩坑
不同采购规模的合作策略,根本不能一样。
要是你是小批量采购,一次就几十上百件,别上来就签长期框架合同。先拿50件试单,试单的时候别光测要求的那个位置,把零件所有的车削面都测一遍,尤其是退刀槽、内孔台阶这种最容易出问题的位置。要是这50件测下来,Ra值的波动不超过0.3,再谈后面的合作。
要是你是大批量采购,一次几万件的,别光跟老板谈,一定要在合同里加个补充条款:每批次的零件,必须附3个核心配合面的粗糙度实测数据,而且数据要留粗糙度仪的原始打印条,不能是自己手写的。
避坑的几个细节,记牢了:
别选那种报价比行业平均价低30%以上的厂。他报这么低,肯定要从别的地方找补——要么减少换刀片的频率,要么提高进给量赶产能,最后粗糙度肯定飘。
别信那种说“我们用进口刀片,所以粗糙度肯定好”的鬼话。刀片再好,参数设错了,照样出搓衣板表面。
要是对方给你看的粗糙度检测报告,你顺便问一句他们的仪器校准有效期是多久。我碰到过好几个厂,粗糙度仪的校准过期快两年了,测出来的数值根本不准,拿这个当合格依据,纯纯是坑人。
说实话,找能把车削表面粗糙度做稳的厂家,从来不是找最便宜的,也不是找名气最大的,是找那种从老板到车间师傅,都把粗糙度当回事的厂。毕竟精度这东西,装不出来的。
