上周三夜班,镗床组张磊连打三个电话喊我过去,说刚精镗完的Φ320轧机支撑辊,吊装的时候磕在车间立柱上,掉了个指甲盖大的凹坑。客户是给钢厂供备件的,后天就要发走。按报废算的话,这根辊子光材料成本就12万,加上之前的热处理、粗加工工时,小20万直接打水漂。
张磊当时额头上的汗都下来了,说之前补这种硬伤都是用气焊,补完加工量太大,最后尺寸都不够。我蹲在辊子旁边看了三分钟,拍他肩膀说,怕啥。叫熔覆组的小周过来,两个小时就能给你补完,后续磨床走两刀,公差都能卡进0.02mm以内。
说实话,刚接触激光熔覆那会我也觉得这是花架子。直到2018年厂里接了个进口轧辊的修复活,买新的一根要80万,等进口件得三个月,客户急得团团转。我们用激光熔覆补完,花了不到5万块钱,装上去用了四年,到现在换下来检查,熔覆层一点事都没有,从那之后我才对这东西彻底改观。
别把激光熔覆当高级堆焊,这里的水比你想的深
很多人刚接触的时候以为,不就是拿激光把合金粉烤化了往零件上堆?真不是。我见过刚入行的小孩,把熔覆层的搭接率设成10%,结果堆完的层一敲就掉,结合强度连母材的三分之一都不到。
行业里默认的靠谱参数,搭接率得在30%-40%之间,单层熔覆厚度控制在0.8-1.2mm,激光扫描速度卡在8-12mm/s,这三个数差一点,出来的活就没法看。
现在车间里跑的熔覆头,分同轴送粉和侧送粉两种。同轴的好处是360度都能扫,复杂曲面、内孔都能走,粉末利用率能到60%以上,就是设备贵,一个进口熔覆头小8万,粉路稍微堵一点就得拆下来通半小时。侧送粉的就皮实,头才一万多,堵了拿气枪一吹就通,缺点是只能顺着送粉方向走,翻个面就得重新调角度,粉末利用率最高也就30%,飘得车间里到处都是金属粉,没俩月机床导轨上都能磨出划痕。
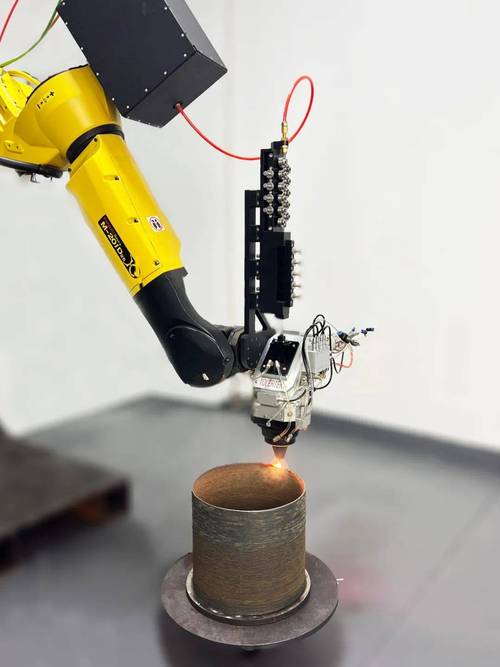
说个行内没人愿意往外说的妥协——很多小厂为了省成本,明着说自己用的是同轴送粉的工艺,实际干批量活的时候,还是偷偷把侧送粉的头换上。反正客户拿到的件只看熔覆层的硬度,不会拆下来测粉末利用率,也不会蹲你车间看你用啥头,一炉活下来,光粉钱就能省出小两万。
之前有客户找过来,说之前在别家做的熔覆层,用了不到三个月就掉块,拆开看才知道,人家为了省材料,把镍基合金粉里掺了30%的铁粉,成本直接砍半。刚做出来的时候硬度测着也够,就是抗疲劳强度差,重载工况下用俩月就裂。
不同行业的活,真不是一套参数能通吃的
先说矿山上的液压支架立柱。这玩意天天在井下泡着,煤泥、酸性水糊在表面,之前都是靠电镀硬铬防腐,一刮花就得拉回来重新镀。环保查得严的时候,电镀车间连开都开不了。
我们去年给山西一个矿上做的立柱熔覆,用的是含碳化钨的镍基粉,熔覆层厚度1.5mm,要求表面粗糙度Ra0.8,耐盐雾测试得过1000小时。有次下大雨,矿上的车把一根立柱的表面蹭了个深0.3mm的沟,按之前的电镀标准早就报废了。我们用熔覆补完,磨了一下直接装回去,到现在快两年了,表面一点锈都没起。
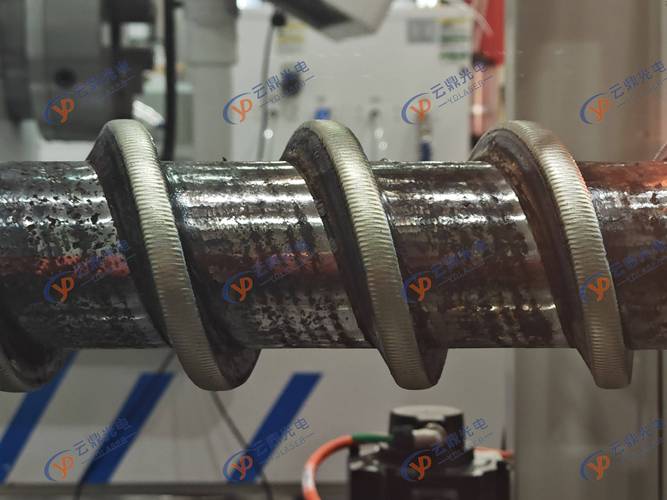
再说说注塑机的料筒螺杆。这玩意天天带着熔融的塑料、玻璃纤维在里面转,磨损比矿山件还狠。我们给一个做汽车塑料件的客户做螺杆,要求熔覆层耐磨,还不能有孔隙——毕竟塑料里如果混进去掉下来的熔覆层碎渣,整模的塑料件就全废了。
这个时候就不能用之前给立柱配的高硬度粉了,得换成分更均匀的钴基合金,熔覆的时候把保护气的流量从15L/min提到25L/min,把熔池里的氧化渣全吹干净,熔覆层的孔隙率得控制在0.1%以下,不然装上去用仨月,料筒里全是黑点,客户能直接堵你厂门。
别觉得熔覆就是万能的。之前有个客户拿了个直径只有20mm的细长轴过来,要在表面熔覆一层耐磨层,我们直接给退回去了——轴太细,激光扫过去的时候热输入太大,轴直接就弯了,变形量能到0.1mm,后续校直都费劲,这种活你就算接了,最后交出去的件公差根本保不住,纯属给自己找骂。
现在喊的智能制造吹得响,藏着的坑没人提
这两年好多设备厂家喊着要做“无人化熔覆车间”,机器人拿着熔覆头自己跑,不用人盯着。我去年去展会看过样机,确实比人工调的参数稳,批量干标准化的轴类件,效率能提30%,还不用怕工人站久了打瞌睡,熔覆层堆歪了。尤其是现在进口的高功率激光器价格掉了快一半,之前一台6kW的激光器要20多万,现在国产的才8万多,算下来设备投资两三年就能收回来。
但说个藏在水面下的麻烦——现在激光熔覆的验收标准,好多还是抄的之前堆焊的标准,比如只要求熔覆层的硬度、结合强度,根本不要求测疲劳寿命。
什么意思呢?就是一个熔覆完的零件,静态拉拔测试的时候结合力够,硬度也达标,但是拿到交变载荷的工况下,可能跑个几千小时就从熔覆层和母材的结合面裂了。之前有个做风电主轴的客户,去年装上去的三个熔覆修复的轴,今年巡检的时候发现两个轴的轴颈位置有微裂纹,拆下来测,静态强度全是达标的,但是疲劳强度比新件低了40%。
现在没有统一的标准要求做疲劳测试,谁也不会主动给自己加这个成本——毕竟做一次疲劳测试,一个件就得花两万多,谁愿意出这个钱?
不过话说回来,现在整个行业都在喊国产替代,要是真的把疲劳测试的硬指标加上,估计一大批靠偷工减料抢低价单的小厂,根本接不住招。
我在车间摸爬20年,常跟熔覆组的小孩说,熔覆这活,参数是死的,手感是活的。你拿个说明书照着参数设,出来的活可能也合格,但是你蹲在熔覆机旁边,看熔池的颜色是亮白还是暗红,听送粉的声音是均匀的沙沙声还是断断续续的哗啦声,比你对着屏幕看十个参数都管用。
你们车间做熔覆的时候,有没有遇到过那种参数全对,但是出来的活就是用不住的情况?都是怎么解决的?
