去年深秋在苏州张家港那家做汽车转向节的精密加工厂,我接到车间主任的语音电话时已经快十二点了。
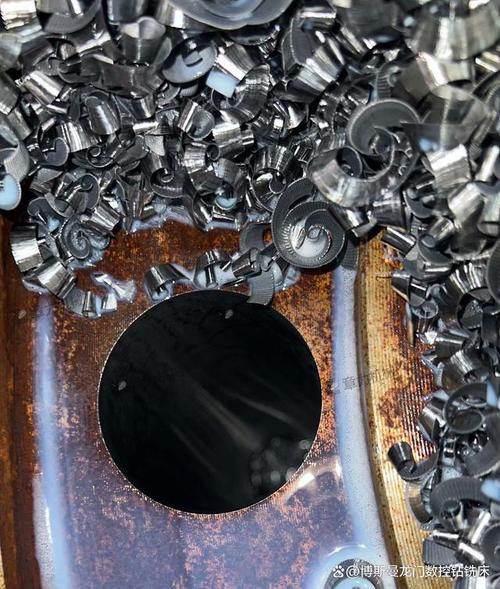
他没好气地给我发了段17秒的现场视频:CNC主轴带着刀杆转,铁屑缠得跟个沾了切削液的大毛球似的,硬生生把刀杆崩出个豁口,刚精加工完的三个光亮的转向节法兰面,被刮出了好几道深痕。
一晚上的损失算下来快两万。
三个班的师傅轮着调参数,折腾到凌晨四点也没搞定,最后翻采购记录才发现,半年前图便宜找的那家断屑控制设备厂,连个能上门的技术工程师都派不出来——销售留的电话打过去,永远是”您反馈的问题我们已经记录,会尽快安排人员对接”。
真的疼。
你想啊,凌晨三点你正窝在被子里睡的香,车间电话打过来,说缠屑把刚调好的精加工面刮花了,那股子火,真的能从后脊梁骨窜到天灵盖。

挑厂家别光看PPT,这三个硬指标卡准了就不会踩大雷
很多人找断屑控制的厂家,第一反应是翻官网看公司规模,看拿了多少奖,其实这些东西没用。真正能把问题解决的厂家,根本不会把精力花在做精美的宣传册上。
必须能拿着你的真实工件上门试切,绝不能接受”我们拿标准样件给你演示效果”的套路。
很多销售在现场演示的时候,拿的是自己提前准备好的易切削铝合金块,用最优的参数跑,铁屑卷得整整齐齐的C型,看得人特别动心。等你签了合同把货拉回车间,用你自己平时加工的42CrMo调质件、高温合金锻件,照着你平时的进给、转速跑,铁屑立马就散成碎渣缠在刀上。
怎么判断?别跟销售扯虚的,直接把你车间里最容易缠屑的那三批料、常用的刀片牌号、日常用的切削参数报过去,要求对方在你自己的机床上,连续跑够2小时。只要铁屑能稳定卷成短螺旋或者小C型,自然掉落到接屑盘里,不刮伤已加工表面,不缠绕刀杆,就算过了第一关。要是试切的时候偷偷换你的料、调高你的进给参数,直接转身就走,这种厂家根本没诚意。
有没有针对你常加工材质的成熟方案库,比厂家的规模大不大重要一百倍。
别信那种”我们什么材质都能做”的宣传。真在机加工线待过的人都知道,加工6061铝的断屑方案,拿到加工淬硬钢的线上根本用不了;给航空钛合金做的断屑槽,拿去加工普通低碳钢可能会把切屑堵在槽里。
怎么判断?别光看PPT上列的一堆合作客户,直接让对方报三个和你同材质、同加工工序的落地案例,要求能给你看对方车间的实时生产视频,最好能帮你对接上那个案例的采购负责人。你就多问一句”你们现在粗车工序的铁屑缠绕率是多少”,要是对方支支吾吾拿不出联系方式,全是精修的宣传海报,直接绕路。
售后响应速度能不能白纸黑字写进合同,比销售嘴上说的”24小时上门”靠谱得多。
机加工的停机成本有多高?一条量产线停一小时,光人工、设备折旧、订单延误的罚款,少说大几百上千。要是出了断屑异常,厂家要等三天才派个刚毕业的实习工程师过来,那损失谁来担?
别听销售空口承诺,直接在合同条款里写清楚:出现断屑异常导致的停机,4小时内必须给出可落地的远程调整方案,24小时内安排有3年以上现场经验的工程师上门,每延迟1小时,扣除对应比例的服务款项。敢把这个条款签进合同的,才是真的对自己的方案有底气,不敢签的,全是嘴上跑火车的主。
真正靠谱的断屑控制厂家,根本不是你印象里的大公司

跑了快两年的机加工车间,我发现很多人挑厂家,总觉得要找那种上市的、规模几百人的大工业集团才靠谱。
错了。
那些真能把断屑问题解决好的厂家,往往是你没怎么听过的小团队。比如常州高新区那边的一个做定制断屑槽型的小厂,老板自己就是在一线做了13年的刀具工程师,整个团队加起来才18个人,根本不接通用铝合金加工的散单,就盯着汽车结构件、风电高强度紧固件这两个细分领域的断屑问题。他们车间里光不同硬度、不同材质的试切料就堆了半间屋子,你过去谈合作,老板根本不先跟你报价格,先拉着你问你现在的切削线速度是多少,断屑异常是出现在粗车还是精车工序,切深多少,甚至会蹲在你车间的接屑盘旁边,看半小时你掉的铁屑形状。
还有一类是之前给航空零部件加工厂做配套高压内冷断屑系统的厂家,他们根本不卖单一的刀片或者刀杆,是整套给你算匹配度:你的机床内冷压力够不够冲断铁屑,断屑槽的角度要配多少,切削参数要调到什么区间,从刀杆到冷却系统到槽型设计全给你配成一套,装完了还要在你车间蹲三天,盯着连续生产的状态调参数,直到铁屑的状态稳定了才走。
这些厂家的共性特别明显:他们根本不跟同行打价格战。你要是一上来就问”你家的刀片比别家便宜五毛行不行”,人家直接就不接你单。因为他们太清楚了,断屑这事儿,差0.1毫米的槽型角度,后面产生的废件、停机损失,比刀片本身的成本贵几十倍。
不同采购规模下的签约策略,避坑比砍价重要
说实话,很多人找断屑控制的厂家,上来就想把价格砍到最低,最后往往花了大价钱,问题还没解决。
如果你是年采购额10万以下的中小加工厂,别上来就被销售忽悠着充几万块的年度会员、签一整年的框架合同。先拿最小的试单——就选你车间里断屑问题最严重的那两个工序,拿最少的量试切一周,算清楚实际的良率提升了多少,停机时间减少了多少,把实际的收益算明白,再谈长期合作的价格。别信什么”现在签合同打八折”的套路,要是试切的时候效果都达不到要求,再低的价格都是浪费钱。
如果你是年采购额50万以上的中等规模制造厂,一定要把”效果对赌”的条款写进合同里。之前我们帮苏州一家做传动齿轮的厂谈合作,就在合同里明确:用了对方的断屑方案之后,粗车工序的铁屑缠绕率必须降到2%以下,要是没达到,就退30%的年度服务费。就这个条款,当时直接刷掉了一半的投标厂家——那些对自己的方案没底气的,根本不敢签。
最后说几个绝对不能碰的坑。
别信那种说”所有材质、所有工序都能完美解决断屑问题”的销售。真在一线干过的人都知道,切深0.5mm的精车和切深5mm的粗车,需要的断屑槽型完全是两码事;就连同一个材质,硬度差个HRC5度,断屑效果都能天差地别。吹得越满的,越不靠谱。
别图便宜买那种没有定制能力的通用断屑产品。去年碰到个做工程机械轴类零件的厂,图便宜买了一批通用槽型的刀片,算下来一片比定制的便宜8块,结果缠屑导致的废件、崩刀、停机,一个月亏了12万,算下来比买贵的定制刀片多花了三倍的钱。
对吧?机加工这行,省小钱亏大钱的事儿,真的见太多了。
