那天车间的切削液味儿呛得人睁不开眼。
小周的嗓门隔着三排机床都能听见。
“张哥!你快过来!”
我刚擦完手上沾的铝屑,凑到三坐标测量机跟前,屏幕上跳出来的数值,让我后脖子一凉——那批赶了三天的7075法兰盘,平面度测出来0.078mm,客户给的公差带才0.02mm。
整批120件,要是全返,至少耽误一周的交期,客户那边的违约金算下来,快抵得上这批件的利润了。
谁都没多想,上周从仓库料堆最底下翻出来的毛坯,堆了快半年,谁都没想着先扔去炉子里去应力,换了新的粗加工刀路就急着开干。
别扯复杂公式,变形的账其实很好算
我在车间摸了20年铣床手柄,见过太多人一上来就搬弹性力学的公式,算来算去最后还是被变形打个措手不及。
之前我们专门做过对比测试,同一块60mm厚的7075铝合金毛坯,切成等厚的两块。
一块粗加工完直接上半精铣,卸夹24小时后测平面度,飘了0.11mm。
另一块粗加工完扔去低温炉,180度保温4小时,再装夹半精铣,卸夹后的平面度稳在0.015mm以内。
这中间差了快7倍。
很多人说装夹越紧,加工越稳。
夹得越紧,变形越大。
之前我们做液压阀块的内孔,用液压卡盘8兆帕的力夹紧,卸下来测内孔圆度,差了0.06mm。后来把装夹力降到3兆帕,分三次找正,圆度直接稳在0.01mm以内,就是开粗的效率掉了30%。
现在行业里有两条主流的加工路线。
一条是刚性装夹大切深,开粗一刀下去吃刀量能到10mm,半天就能把多余的料去掉,效率高是真的,但是装夹压的变形、切削力掰的变形、切削热烤的变形,全攒在工件里,卸夹之后慢慢往外冒。
另一条是分层渐进式加工,开粗留1.5mm余量,每走两层就松一次压板,让工件自己把应力释放一点,再重新找正夹紧。慢是真慢,但是变形是真稳。
说个行业里没人愿意公开讲的妥协:
大家嘴上都说,毛坯要做3个月的自然时效,把残余应力彻底释放干净再加工。
实际上呢?订单压着交期,谁能等3个月?
大多是粗加工完扔去真空炉,190度保温2小时就拉出来,急单的时候甚至保温40分钟就出炉,美其名曰“分级时效”,其实就是赶工期,根本达不到完全消应力的效果。

不同行业的变形要求,根本不在一个量级
别觉得变形就是个尺寸不准的小事,不同行业对变形的容忍度,差得能有十万八千里。
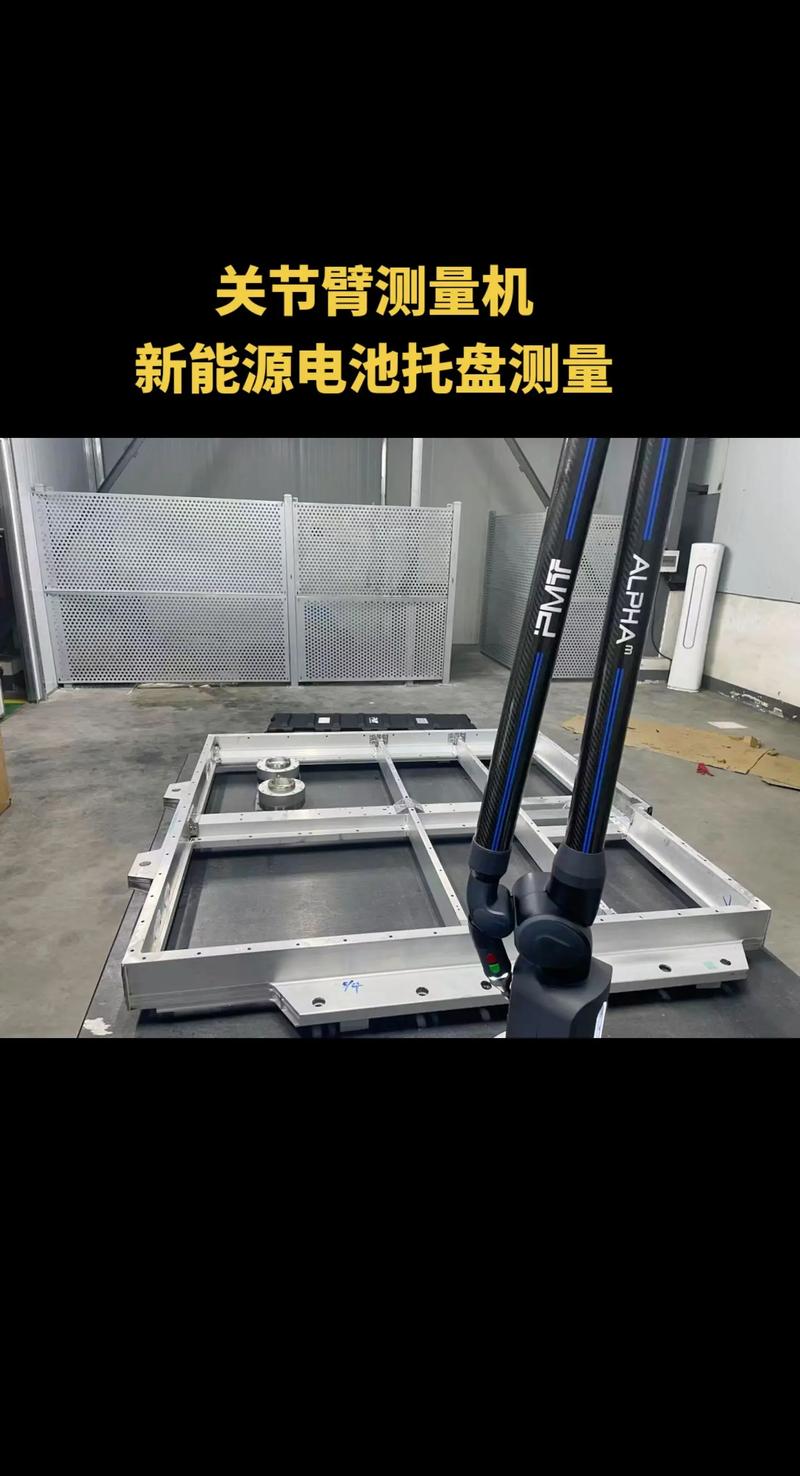
先说新能源汽车的电池托盘。
去年我们给配套厂做的那批6061挤压型材的托盘,要求平面度控制在0.1mm/1200mm以内——毕竟托盘上要贴电芯,翘一点就会导致密封失效,漏液就是整车安全问题。
一开始我们用整体真空吸盘装夹,一次走刀铣完整个平面,卸下来一测,型材本身的内应力把整个长度方向翘了0.3mm,直接超差3倍。
后来改了工艺,把吸盘的吸附力拆成12个分段,每走300mm的刀路,就停10秒,松开对应位置的吸盘让应力释放,再重新吸紧。最后做出来的件,平面度稳在0.06mm,客户一次验收通过。
再说航空结构件。
之前听同行聊,做飞机上的2系铝合金翼肋,要求加工完的壁厚1.2mm,公差0.05mm,还要经过-55度到120度的高低温循环100次,尺寸变化不能超过0.01mm。
一开始他们用五轴机床一次装夹干完,干切不用切削液,效率是高,结果高低温测试的时候,壁厚直接从1.2mm缩到1.08mm。
为啥?切削的时候局部温度能到600度,材料热胀冷缩的变形,加上内部残余应力的释放,冷却之后尺寸直接跑偏。后来他们改成每走10mm的壁厚,就用冷风枪把切削区域吹到40度以下,最后测出来的尺寸变化才0.008mm,刚好卡着公差线过审。
新设备吹得再神,也绕不开老问题
这两年大家都在讲智能制造,上数字孪生,上在线测量系统,说能实时补偿加工变形,精度能到0.001mm。
我去年在展会试过一套,销售拍着胸脯说,装了之后变形问题能解决90%。
我们车间咬咬牙买了一套,用了半年才发现不对。
所有的变形补偿系统,都测不到工件内部藏着的残余应力。
系统测的是什么?是机床主轴的跳动,是工作台的热变形,是刀具的磨损量——这些都是机床本身的问题。
可工件被夹在工作台上的时候,残余应力是被装夹力压着的,你根本测不出来卸夹之后会回弹多少。
就像你把一根弹簧压在台面上,你测弹簧的长度是准的,可你一松手,弹簧弹回去的长度,你在压着的时候根本算不准。
说个行业里没人愿意捅破的窗户纸:
没有任何强制标准要求毛坯供应商,交付的时候附带残余应力的分布检测报告。
不管是铸的、锻的还是挤压的毛坯,每一块的残余应力大小、方向,全靠加工环节自己猜。同一根型材切下来的两个料头,应力方向都能反过来,你就算把刀路算得再精准,也架不住毛坯本身的应力是随机的。
之前大家说要搞绿色制造,推广干切工艺,不用切削液,减少废液排放。
可干切的切削温度能到800度,工件的热变形量比用切削液的时候大3倍。你要控制变形就得加冷风、加微量润滑,最后算下来的能耗跟用切削液差不了多少,控制变形的成本反而涨了一大截。
还有这两年的进口替代,之前我们买进口的残余应力检测仪,一台要80多万。现在国产的同类型设备,报价才12万,结果拿过来跟进口设备对比测同一块毛坯,数值误差能到20%,根本不敢用来做批量生产的判定,都是拿来看个大概趋势。
我们车间干了32年的王师傅,每次给新徒弟讲变形的事,都要念叨一句土话:“夹得死,变形狠;松三分,准十分。”
真不是什么高深的道理。
别信那些书上套出来的变形公式,你开粗完把压板松了,在工件边上放10分钟,拿百分表打一下,比你算半小时的理论值都准。
上次有个徒弟跟我说,他看论文里写,变形量跟材料的弹性模量成反比,算出来我们那批钛合金的件变形量应该是0.02mm,结果实际卸夹之后,变形量到了0.1mm。
为啥?论文里的材料是理想均质的,我们买的毛坯是国产的,内部的晶粒都不均匀,算出来的数哪能准。
我在车间待了这么久,见过太多为了控变形想出来的野路子:有的把粗加工完的件扔在车间的水泥地上滚两圈,有的在粗加工的时候故意敲两下工件释放应力,虽然听着不正规,但是效果有时候比贵价设备还好。
对了,你们车间现在处理加工变形,是靠老师傅的经验摸,还是靠花大价钱上的系统测?有没有什么压变形的独门办法,评论区聊聊?
