一桶配错,整条线跟着背锅
凌晨两点,电话炸了。
“王工,加工中心泡沫溢出来了,水箱像啤酒机!”操作工嗓子都劈了。
我赶到车间,地上全是滑腻腻的液体。刀还没换,工件已经拉伤。查了一圈,问题不在程序,也不在刀具。白天新来的小伙配液,原液倒了四桶,水只加了半箱。
浓度飙到 12%。泡沫能不多?
切削液配比这事儿,平时没人当回事。出事就是停线、废件、客户投诉。说实话,它就像炒菜放盐。放少了没味,放多了齁死。

浓度、pH、硬度,三个数字能把人逼疯
配比的核心,不是把原液倒进水里那么简单。先看浓度。折光仪读数乘折光系数,才是真实浓度。乳化液常见折光系数 1.0 到 1.5。有人拿读数当浓度,差出三成。
铸铁加工,浓度通常 6% 到 8%。磨削可以低一些,3% 到 5%。铝合金?5% 到 7% 常见,pH 还得压在 8.2 到 8.8。高了,铝发黑。低了,容易长霉。
pH 一般盯 8.5 到 9.5。低于 8,细菌开派对。高于 9.5,皮肤和铝件都喊疼。
水质硬度也坑人。硬度过高,200 ppm 以上,乳化液容易析皂。析皂之后,润滑下降,泡沫乱飞。硬度太低?也不行,泡沫更稳,消不掉。
所以真正靠谱的配比,是原液、水、杀菌剂、消泡剂一起算。不是看一桶水顺眼就倒。

主流路线就两类。乳化液,润滑好,防锈好,价格低。缺点也明显:寿命短,易发臭,废液难处理。全合成,冷却清洗强,寿命长,泡沫相对好控。可润滑性差,有些铜铝件直接给你脸色看。
半合成在中间。啥都沾一点,啥都不极致。
行业内通常不说,但实际在做的妥协是:为了省成本,用自来水直接配,折光仪只做样子,浓度靠老师傅手感。老板问起来,数据漂亮。加工出问题,再偷偷加原液。
这招能用吗?短期能。长期?水箱里全是杂油和皂,换液周期从半年缩到两个月。省下的原液钱,全赔进废液处理费。
汽车铸铁和航空铝,配比根本不是一回事
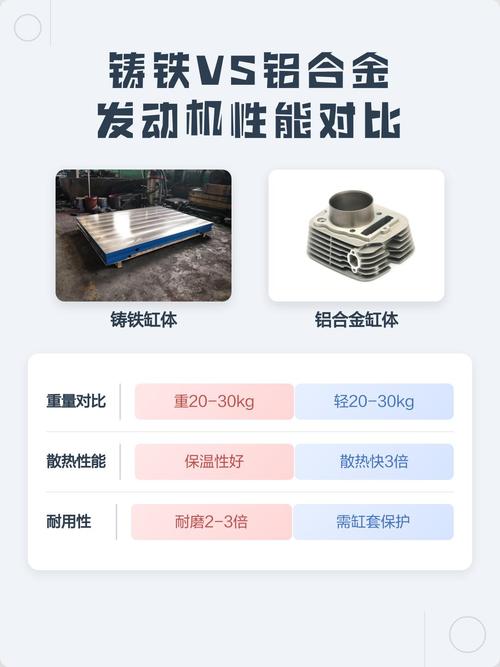
汽车零部件厂,缸体缸盖,铸铁为主。吃刀量大,铁屑细,容易生锈。切削液要防锈、消泡、沉降铁屑。浓度我一般建议 7% 左右,pH 9.0 上下。补水补液要勤,别等水箱见底。
有个案例。客户投诉缸体孔内锈蚀。查了三天,发现夜班把浓度打到 3%。理由是“白天加过,晚上省点”。省一桶原液,废一批缸体。值吗?
航空铝结构件,完全另一套逻辑。铝合金怕氯,怕强碱,怕残留。配比要控 pH 8.2 到 8.8,浓度 5% 到 7%,最好用无氯配方。清洗性要好,残液不能咬铝。
某厂加工 7075 铝件,表面发黑。一开始怪材料,后来测 pH,9.6。换液、调 pH、补缓蚀剂,颜色才回来。那批活差点报废。
看出来没?同一种切削液,换行业就得换配比。拿铸铁那套干铝件,不是勇,是莽。
在线监测、绿色废液,还有一堆没人明说的坑

现在搞智能制造,车间开始上在线浓度传感器。电导率、pH、温度一起传。听起来很美。实际呢?杂油一多,折光仪虚高。传感器也分不清哪是原液,哪是导轨油。
自动补液系统更考验配比逻辑。补水量和原液量算错,浓度会慢慢漂。漂到 10% 以上,泡沫、皮肤过敏全来了。漂到 2%,锈、臭、刀具磨损全来了。
绿色制造喊得响。长寿命切削液、可生物降解、废液减量。方向没错。可废液处理标准各地不一,有的厂把废液交给小作坊,一车拉走,去哪了没人知道。这是暗礁。
进口替代也是热词。国产切削液进步很快,有些配方能打。但核心添加剂、检测方法、评价标准,还在追。标准滞后带来的风险是:同一款液,A 厂说合格,B 厂说不行。用户夹在中间,只能试错。
还有个行业内不愿公开的难题:折光仪读数受杂油、皂化、乳化颗粒影响,谁都知道不准,可大部分车间还在把它当唯一标准。因为便宜,因为快,因为检查要看。
想解决?在线传感器加人工滴定,定期校准。可老板一算账,又沉默了。
老师傅的土话,比说明书管用

我师父当年说:配液别贪浓,浓了烧刀;别贪稀,稀了锈活。折光仪是死的,鼻子是活的。
啥意思?闻到酸臭,赶紧查 pH 和细菌。摸起来滑而不腻,大概率还行。泡沫半天不消,先看浓度,再看水质,再看杂油。
补液记住四个字:少量多次。别搞突击。水箱不是腌菜缸,不能今天加猛料,明天全换水。
每次换液,把水箱清干净。老油泥不除,新液进去也白搭。那玩意儿就是细菌的二手房。
说到底,切削液配比没有万能公式。铸铁、铝、不锈钢,粗加工、精加工、磨削,每个场景都在变。参数是参考,现场才是答案。
临走问一句:你们厂折光仪多久校准一次?还是全凭老师傅手感?评论区聊聊,看看谁家的水箱最离谱。
