凌晨两点四十,炉门开了
那台 75kW 的台车炉刚跑完一炉 42CrMo 大法兰。工艺员小刘拎着便携硬度计上去打点。
第一个点 HRC30。第二个点 29。第三个……20。角落里那几件,直接打出来 HRC17。
老板连夜给台车炉厂家打电话。人家第二天中午才来,围着炉子转两圈,丢下一句:你们装炉方式不对,料挨太密了。
小刘脸都绿了。装炉图是按厂家给的样本画的,一笔没改。
干这行二十多年,这种事我见得太多了。炉子行不行,装料工不一定知道,工艺员不一定知道,厂家自己派来的售后——也未必真想知道。买台车炉,你买的不是一箱子钢和一堆电阻带,是人家对火候、对气流、对料的理解。
那炉子到底是怎么烧起来的
原理说糙点。台车炉就是个能推拉的大铁箱子,底下架个能跑的车。
加热元件挂在炉膛两侧和顶上——电阻带、辐射管,或者燃气烧嘴。热量靠辐射、对流、传导三样往里钻。车推进去,炉门压下来,剩下交给温度曲线。
听着简单?参数一摊开就知道水多深。
装载量、炉膛尺寸、最高工作温度、炉温均匀性、控温精度、升温速率。一台 6 米×2.5 米×2 米 的炉子,装 30 吨料,工作温度 950℃,控温精度做到 ±1℃ 不难。但炉温均匀性,通常是 ±10℃。
有些厂家报价单上敢写 ±5℃。那是空炉九点测温,保温两三小时测出来的。

空炉一个样,满载一个样,中间能差出去二十度。这是第一个坑,也是最大的坑。
炉衬这块,主流两条路。
一条是全纤维,硅酸铝甩丝毯叠成模块。导热系数 0.12 W/(m·K) 上下,容重 100 到 128 kg/m³,蓄热小。冷炉点火到 950℃,两三个钟头到位。省电省时间,老板喜欢。
另一条是耐火砖加保温层。导热系数 0.8 往上,蓄热是纤维的五倍不止。升温慢,但它扛造——抗气流冲刷、抗炉渣、抗机械碰撞。
怎么选?看工况。燃气炉、高速烧嘴对着吹、含硫烟气、天天频繁装出料的,老老实实砌砖。电炉、慢节奏、洁净车间,纤维是首选。
行业内不说、实际在做的妥协是什么?复合炉衬。
报价单写“全纤维高效节能炉衬”,拆开看,边角料、回收棉,容重从 128 直接掉到 96。表面那层高温固化涂层能省就省。那点涂层钱不到炉衬总价的百分之五,可它能让纤维寿命翻一倍。省下来的,最后全在停炉抢修里赔出去。
风电要速度,齿轮要气氛
同一家台车炉厂家,交到两个行业手里,要求完全两码事。
风电那一头,件大、件重、单炉装得少。五兆瓦塔筒法兰,直径两米八,单件八吨。要求就集中在两件事:炉温均匀性压进 ±10℃ 以内,淬火转移时间越短越好——台车从开出到全部入水,60 秒以内才算及格。台车行走速度、轨道平顺度、淬火槽的位置,全得跟着算节拍。
有个厂子吃过亏。一批法兰调质,边上的硬度 285HB,中间那件只有 240。查了三天,问题出在台车面上铺的垫铁——一整块厚钢板,把底下的热风循环全堵死了。改成网格形垫铁,又加两台炉内循环风机,温差才压下来。

齿轮厂那头,完全反过来。
渗碳台车炉,考的是碳势。表面碳浓度 0.8% 到 1.1%,层深 1.2 到 1.5 毫米,靠氧探头加 CO 分析仪闭环控制。炉膛密封要命,台车和炉体接合处得双砂封,讲究的再加一道氮气帘。
某减速机厂出过一批废品,层深只有 0.9。料出炉颜色正常,金相一磨才发现不对。回溯记录,氧探头漂了大半个月,定碳片校核那一栏是空的——没人做。仪表上那条碳势曲线漂亮得很,炉子里那批活,全是废的。
进口替代喊得响,拆开看看阀组
这两年国产台车炉厂家是真起来了。以前六十吨的大件热处理线,基本被那几家洋品牌包圆,一条线上千万。现在国产能做,价格差一半还多。
但有句话得说透。
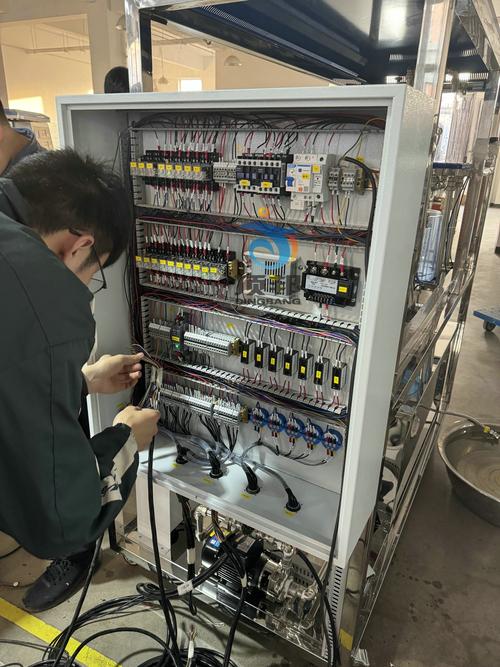
高温循环风机的轴承、氧探头、燃烧控制器、精密温控仪表——这些核心件,进口的还是多。有厂家宣传“全自主可控”,你把控制柜打开,阀组上的铭牌一个比一个眼熟。
这不丢人。丢人的是拿替代当幌子,该用进口的地方糊弄过去,最后车间半夜停炉,电话打过去没人接。
智能制造也一样。数字孪生、云端群控、自动装炉,展会上讲得天花乱坠。真正在车间救命的就三样:工艺曲线自动存储、断电续烧、超温报警联动切断加热。
这三样做扎实,比什么花活都强。别的,先放放。
标准滞后这件事,比设备故障可怕
炉温均匀性怎么测?GB/T 9452,九点或多点布偶,稳定态下测。CQI-9 还要求定期复核 SAT、TUS。
问题就在这儿——标准测的是稳定态。真实生产里,装料方式千奇百怪,料吸热、挡风、遮辐射,炉膛里的实际温度场和那张报告根本不是一回事。±5℃ 的报告,满载下来差 20℃,太正常了。
还有热电偶。补偿导线老化、接线端子氧化、偶丝高温漂移,这些没人会主动报。你拿着一张三个月前的合格报告去交客户,炉子里那批料可能已经在临界线上晃。
更麻烦的是,有些厂为了过审拿单,测试数据是“调”出来的。保温时间拉长,风机全开,布点避开死角,测试前把炉门密封重新糊一遍。关一过,生产照旧。这已经不是设备问题,是人的问题。
标准跟不上工艺,工艺跟不上订单。这条链子上,吃亏的永远是最后交活的那个。
老师傅那句话
我师傅当年跟我说过一句土话:新炉子头三炉,别烧急活。
什么意思?砌砖里的水汽、纤维里的有机胶、耐火泥的结晶水,都得慢慢烘出来。上来就 950℃ 满负荷拉荒,炉衬开裂、锚固件烧断、热电偶套管炸掉,全这么来的。烘炉曲线厂家会给,真正照着执行的,没几个。
还有一句:看表不如看料。
仪表上曲线再漂亮,也不如出炉后拿手电筒照一照料色,拿锉刀试一下硬度来得实在。炉子这东西不吃数据,吃人。
说到底,比台车炉厂家,比的不是谁家参数写得多好看,是比谁家在你车间出事的时候,人能不能当天到、来了能不能真解决问题。
各位同行,你们厂那台台车炉,空炉和满载的炉温均匀性差多少度?敢不敢让厂家来,当着客户的面,现场测一次?
