那台焊机,让我兄弟在车间睡了三个晚上
去年冬天的事。一个做翅片换热器的老哥们半夜给我打电话,声音都是哑的。新买的两台铜管自动焊机,焊出来的接头,十个里有两三个渗漏。客户那边直接退货,整条两器线卡在那儿动不了。 他问我,这机器是不是买错了。 我没直接回答。我先问他,厂家来人了没有。他说来了,蹲了两天,调了调参数,走了。第三天毛病照旧。 这就是问题所在。铜管焊机这东西,买的时候看着都差不多——一个转盘,几把火枪,一个PLC柜子。真到了产线上,管子壁厚差个零点几毫米,火焰气氛偏一点,焊料换一批牌号,结果就是天壤之别。 所以今天不聊原理,聊怎么挑厂家。说实话,这行水不深,但浑。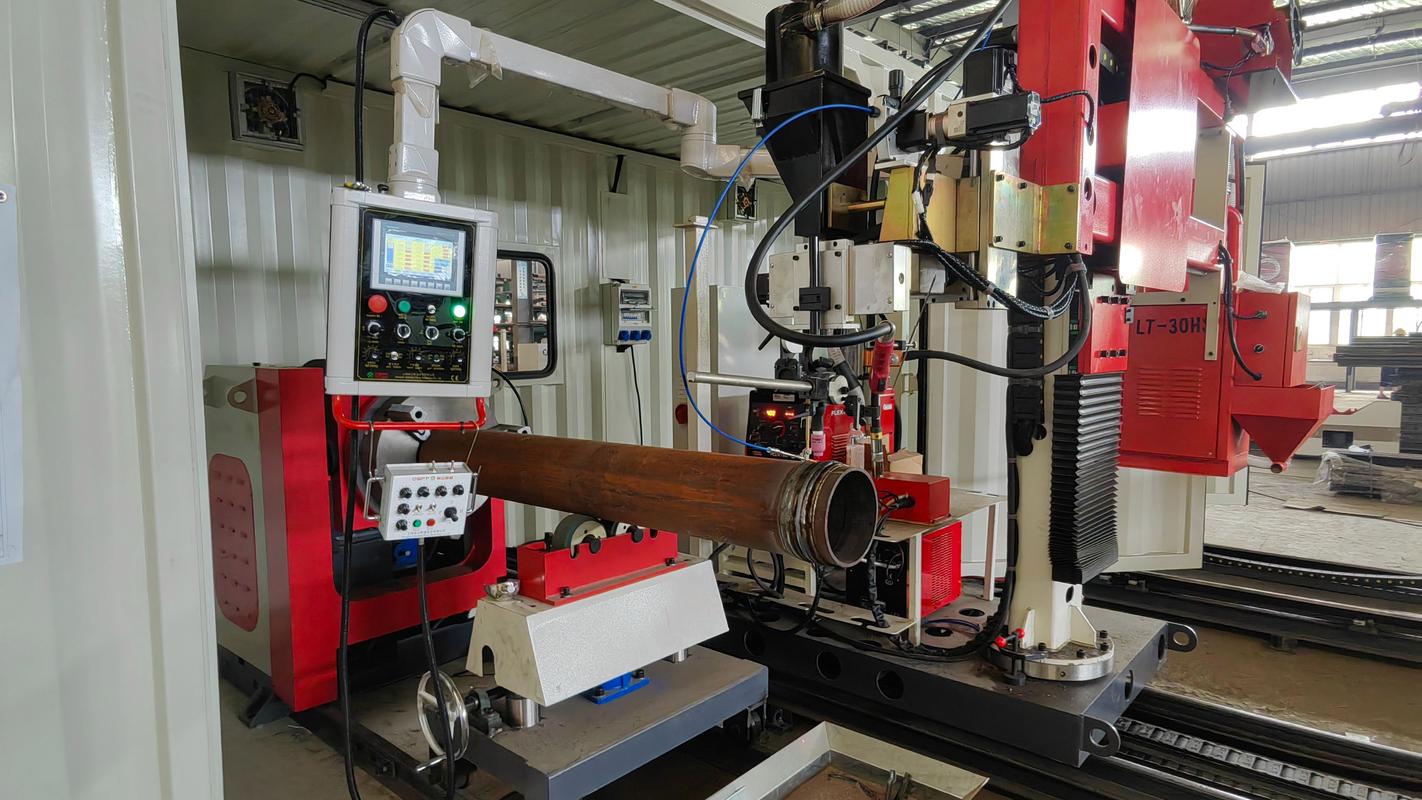
挑厂家,我只看这么几件事
先看他有没有自己的机加工车间。 这是第一道筛子。一个连分度盘、火排支架都外购的厂,你指望他给你调火焰?判断方法很粗暴:直接说想去车间看看。看完机加工区,再看装配区。如果装配区比机加工区大得多,工人都在拧螺丝,那基本就是个组装厂。组装厂不是不能买,但价格要往下压,售后条款往死里写。 第二,问他工艺参数本。 铜管钎焊的工艺窗口很窄。紫铜配紫铜、紫铜配黄铜、不同管径、不同壁厚,每个组合的燃气流量、加热时间、焊料送进量都不一样。好的厂家有一本自己的参数积累,甚至能根据你的工件图纸快速给出初始参数。你就问他一句:你们做过Ф9.52配Ф7.0的紫铜三通吗?参数给我看看。答不上来的,或者现场翻电脑翻十分钟的,基本可以放一放了。 第三,售后半径。 这个最实在。焊机是生产设备,坏一天停一天,停的都是钱。厂家在不在你方圆三百公里内,决定了他第二天到还是下礼拜到。有的销售满口答应全国联保,你一查,服务点就俩。判断方法也简单:问他最近的客户在哪,多远,服务工程师几个人,能不能直接给手机号。给不了的,心里要有数。 第四,打开电柜看用料。 别光看外观。电柜门打开,PLC什么牌子,伺服什么牌子,气管用的什么材质,接头是哪家的。这些东西决定了设备的骨架。别信“进口核心部件”这种模糊话,让他写进合同,写明品牌型号。 第五,打样。这一条是硬指标。 让他用你的工件、你的焊料,打一批。做气密测试,做剖切。看内部钎着率,看有没有气孔、夹渣。这一条不通过的,后面都免谈。
市面上的铜管焊机厂家,大概分三类
第一类,制冷产线出身的老牌。 这类厂家大多在浙江、广东、江苏。原来就是给冰箱、空调厂做两器设备的。强项是懂工艺,知道铜管钎焊的坑在哪里。设备可能不那么花哨,外观也一般,但稳定性好。价格中等偏上,交期有时候慢。适合对良率要求高的场合。 第二类,自动化集成商转型的。 原本做机器人、做非标自动化的,看到铜管焊接有市场,套个转盘就开卖。这类厂家控制系统做得漂亮,人机界面友好,但焊接工艺积累浅。适合工件简单、批量大的场景。买之前一定要让他打样——而且要连续打三天,看稳定性,别只看一个下午。 第三类,低价组装型。 核心部件全外购,价格低得离谱。也不是完全不能碰。如果你预算实在紧,工件要求不高,可以试试。但合同里的质保条款要写死。备件清单、响应时间、违约赔偿,一样不能少。 说个具体的。我见过一家(就叫化名“恒某”吧),在佛山,规模不大,三十来号人。老板自己是焊工出身,车间里放着五台不同型号的机器在跑老化测试。这种厂,你去看一眼心里就有底。他的设备不一定最便宜,但敢让你随便看、随便试、随便拉个工人问话。反过来,有的厂,参观路线是规划好的,车间里干干净净,一台机器都不在运转。你品品,这是什么意思。
签合同的时候,别犯这几个错