凌晨两点那通电话
“张工,2号线又抱轴了。”
电话那头是小刘,声音发飘。我一看表,凌晨两点十七分。
那台1000吨的挤压机停一天,整条线就得瘫着,后面二十几台时效炉、氧化槽全在等米下锅。
赶到车间,主缸温度报警,油温63℃。正常不能超过55℃。
问题出在哪?厂家三个月前刚换的伺服泵组,冷却器的换热面积是按冬天算的。七月份的车间,四十度往上,它扛不住。
这事儿怪谁。铝材加工设备厂家卖的是机器,你买的是产能。中间那层窗户纸,得自己捅。
参数表上的数字,得打个折看
挤压这行当,说穿了就是把铝棒烧软了,从模具孔里挤出去。
听着简单,门道全在几个数上。
铝棒加热温度,一般卡在470℃上下,正负5℃。低了,挤不动,模具容易裂;高了,晶粒粗,型材表面起“橘皮”。模具本身还得预热,通常450到480℃之间。
挤压比这个词,外行听着懵。简单说就是铝棒截面积除以型材截面积。建筑型材大多在30到80之间晃,超过100,模具寿命掉得飞快。
还有出料速度。厂家彩页上写的“最高18米每分钟”,那是空载跑出来的。
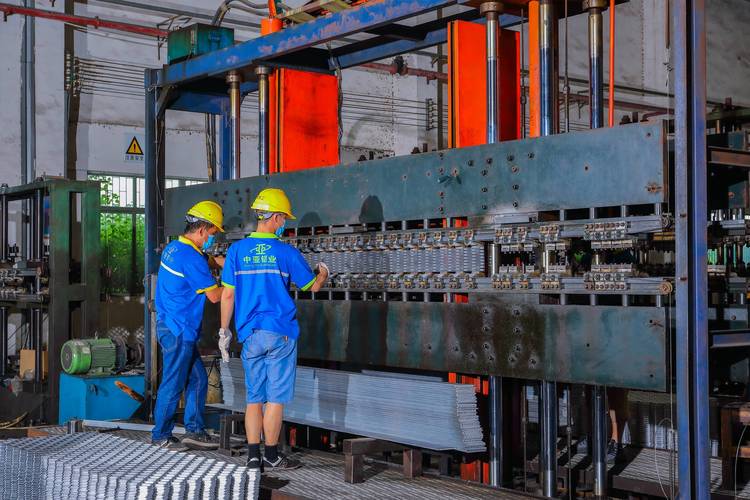
真上料试试?能稳定跑到8米就不错了。
现在主流的驱动方案就两条路。
一条是老派的定量泵加比例阀。皮实,便宜,维修工闭着眼都能拆。缺点是空转也耗电,油温高,噪音大得像拖拉机。
另一条是伺服泵控。节能能到30%以上,响应快,压力波动小。贵。而且电控柜娇气,电网一抖就报警。
选哪个?看你怎么用。24小时连轴转的大厂,上伺服,两年电费就回本。小厂三五天开一次机,老老实实买定量泵,别凑热闹。
有件事厂家不会写进合同。
标称吨位。1000吨的机器,主缸实际能达到的稳定压力,往往按90%到92%来设定溢流阀。为啥?留安全余量,也留寿命。所以你拿它去干真正要1000吨的活,它会喘。
还有模具预热。文件上写480℃,赶订单的时候400℃就上机——这事哪个车间没干过?干过的都知道,前五根料废三根。
同样是铝型材,玩法人不一样
先说电池托盘。
这东西对设备的挑剔,跟建筑型材完全两码事。
托盘型材的壁厚公差要卡在正负0.05毫米,平面度一根六米的料不能超过两毫米。切割端面要能直接上摩擦焊,毛刺超过0.1毫米就得返工。
我认识一个常州的老哥,去年接了某车企的单子。刚开始用普通圆盘锯,切面有斜度,焊接时气孔一片一片的。后来换了高速锯,转速拉到3000转,配上专用铝合金锯片,齿数、前角全换过,才把良率从七成提到九成六。
一台锯,四十多万。值不值?他说值,废一根料亏两千。

再说建筑幕墙。
这块反过来,尺寸公差没那么变态,反倒看表面。
氧化出来的型材,同一批料颜色要一致。这就要求挤压速度稳、模具温度稳、淬火风机的风量稳。哪个环节飘一下,色差就出来了。客户一投诉,一车皮料全退。
还有个坑:时效。6063、6061这些牌号,时效温度175℃左右,保温8小时。有的厂为了赶货,温度提到200℃,4小时出炉。硬度是够了,可炉里那点残余应力没释放干净,后面一加工就变形。你说气人不气人。
新动向,和踩过的坑
这两年国产设备确实起来了。
大吨位挤压机,以前基本是进口的天下。现在国产能把价格压到一半,交期从十个月缩到四个月。这是好事。
但有个事,行业里不太爱提。
所谓的“国产化率”,主机架、主缸、挤压筒这些大件确实是国产了。可核心的伺服阀、比例阀、高精度光栅尺,很多还是进口的。合同上写的是国产设备,拆开一看,博世的阀,海德汉的尺。
不是不能用。是出了问题,备件还得等船期。一台机停半个月,谁受得了。
标准滞后也是真事。铝加工车间会产生大量铝屑铝粉,湿式除尘的标准更新得慢,很多厂还在按十年前的老规矩设计。铝粉尘的爆炸下限、除尘水的浓度控制,各地执行尺度差得远。出了事才知道,晚了。
老师傅那句话
我师父退休前说过一句土话,我记了二十年。
“设备好不好,不看它白天跑多快,看它夜里敢不敢让你睡个整觉。”
真的。彩页上的参数、展会上的演示、销售嘴里的“德国技术”,都不如你凌晨三点站在它跟前,听那台主泵的声音稳不稳。
跑合期那三百小时,盯紧点,比什么都强。别嫌慢,那是在给后面三年的省心打底子。
话说回来,你们厂的挤压机,冷却器是按冬天选的还是夏天选的?评论区聊聊。
