2026-09-23 04:50:43 分类:商机
昨天早班刚开机器,三号加工中心就炸了。
换刀到一半,咔哒一声闷响。一把φ20的立铣刀没卡住,直接砸在刚半精完的连杆毛坯上。
刚出保温箱的毛坯,一百八十多度。一刀下去废了。
班长蹲在机床边上抽烟,骂了快半小时。这已经是这个月第三把废活了。
为什么好好的刀库,说乱就乱
很多新手觉得乱刀就是系统坏了,找程序员改改参数就好。
哪有这么简单。
刀库认刀位,靠的就是定位间隙和原点计数。凸轮式刀库,转位允许误差不能超过0.08mm,超过这个数,拔插刀就会偏位。斗笠式刀库更娇气,刀套的径向间隙超过0.12mm,十个有九个会掉刀乱位。哪怕是系统计数,原点偏移超过0.5个脉冲,系统就会认错位,把一号刀当成十号刀用。
现在市面上主流就是两种刀库,凸轮式和斗笠式。
凸轮式精度高,换刀速度快,一分钟能换二十把刀,适合批量加工。但凸轮加工完的残留应力,要大半年才会完全释放,刚装机没问题,用半年就慢慢偏。
斗笠式便宜,比凸轮式便宜三分之一还多,结构简单坏了好修。但是抗撞性差,哪怕只是小撞一次刀,刀套就歪了,间隙直接超标。
说实话,行业内有个不说的妥协。很多设备厂家新机出厂,故意把凸轮刀库的定位销磨大0.02mm,刚装机间隙刚好,过了一年保修期,应力释放完,间隙出来就开始乱刀。用户只会怪自己保养不到位,谁也想不到是出厂就留的后手。
 加工中心凸轮刀库定位间隙测量图
不同行当,乱刀的坑完全不一样
我干了二十年,去过几十上百个车间,不同地方对刀库的要求差得远。
就说汽配行业的批量加工吧,一天二十四小时两班倒,一天换刀上百次,对速度要求高,对精度稳定性要求更高。
去年我给长三角一家汽配厂改设备,他们原来用的国产斗笠刀库,平均三个月乱一次刀,每次乱刀找原点找半天,还要废个三五件活。他们的要求就是只要不频繁乱刀,换刀慢个两秒都没关系。后来我给他们的刀套定位块堆焊了一层耐磨涂层,把间隙控制在0.05mm以内,又加了一个每次换刀自动检测刀位的宏程序,现在快八个月了,只出过一次小偏差,还是工人换刀没把刀柄擦干净导致的。
再说说航空航天的粗加工,完全是另一个路数。
上个月给西安一家院所修五轴,他们干钛合金大框拉荒,吃刀量能给到十几个毫米,机床开起来整个车间都震。原来乱刀的原因是什么?刀座的锁紧螺钉用的是普通8.8级的,震了大半年松了,整个刀座偏了三个毫米,刀位直接错了三个号,一把粗铣刀撞上去,刀头碎了不说,八十多万的毛坯直接废了。
他们的要求就一个,抗震防松,精度差个一丝半丝没关系,不能掉刀不能偏位。后来我们把所有刀座螺钉都换成12.9级的,要求工人每次换班用扭力扳手紧一遍,到现在大半年没出过事。
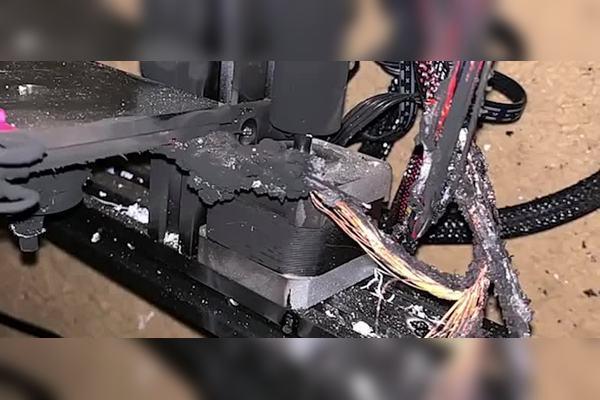 数控加工刀库乱刀撞废工件实拍图
新设备的老问题,没人愿意说透
 新设备的老问题,没人愿意说透
现在都讲智能制造,好多新刀库都带自动识别、位置补偿,都说能彻底解决乱刀问题。
我看也就那样。
很多国产新机床现在用绝对值编码器,不用每次开机回零,方便是方便。但是行业里有个不愿公开的难题,现在刀库的国家标准还是十几年前的旧版,根本没提工业现场电磁干扰的要求。
你想想,车间里几十台焊机,动不动就在机床旁边起弧,电磁脉冲一打,编码器丢个两三个脉冲,原点直接偏,系统直接乱刀。出了问题厂家就说你车间环境不好,怎么不说你自己没给编码器做电磁屏蔽?进口设备为什么乱刀少?人家出厂就把屏蔽做了,成本上去了,不说你也不知道。
现在喊进口替代,好多厂家只把刀库的外形做的跟进口一样,核心的屏蔽、应力处理都省了,看起来便宜十几万,用起来每年亏的钱都不止这点。
干了二十年,我总结一句土话:刀库不乱刀,勤擦勤紧比啥都强。
你再贵的刀库,再好的补偿算法,你半个月不擦刀柄上的铁屑,不紧一次螺钉,那不乱刀才怪。
对了,你们车间遇到过最离谱的刀库乱刀事故是什么?欢迎唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:刀库乱刀:车间里藏了二十年的隐形杀手
文章链接:https://yxqcspc.com/16269/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
