2026-09-23 05:30:53 分类:商机
去年入伏那天,车间温度快四十度,调度叼着烟冲进调试间。
说刚发出去的二十根连杆退回来了。
十根里三根尺寸超差,客户生产线卡壳,要我们连夜过去救场。
我们扛着百分表过去,查了机床精度,测了导轨间隙,换了全新刀片,还是不对。
最后点开系统参数页,所有人都傻了。
新来的学徒打扫卫生碰了旋钮,把反向间隙补偿从0.015mm改成了0.15mm。
就差一个小数点,十万块的活差点黄了。
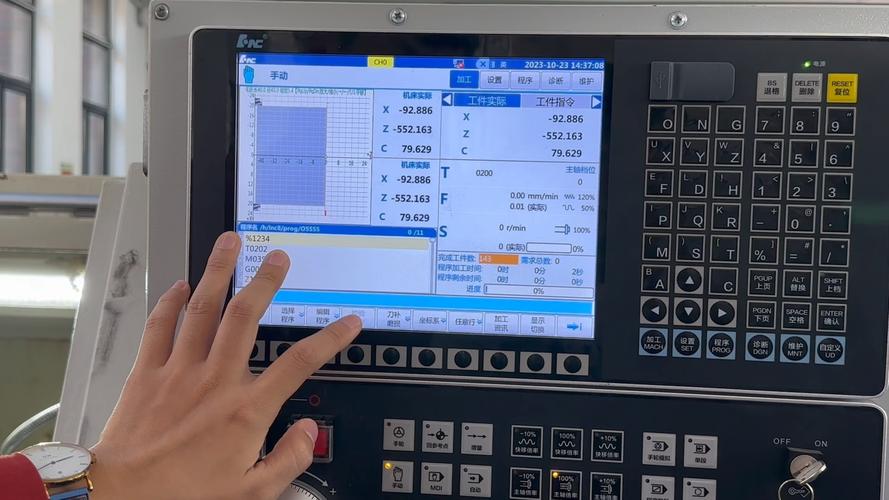 机械车间数控车床系统参数调试界面
藏在参数里的加工密码
 藏在参数里的加工密码
很多人觉得数控系统参数就是出厂写死的一堆数字,不用碰。
那纯粹是没吃过亏。
说白了,参数就是给机床发的悄悄话。你要它走多快,停多准,力出多大,全靠这些数字调。
发那科的老系统,默认位置环增益是120,干普通车削刚好。
你要是磨床,就得往上加到100以上,才能控住0.002mm的定位误差。
对吧?
现在市面上两条路,一条是海外品牌的封闭路线,只开放十几个常用参数,剩下全锁死。一条是国产系统的开放路线,几千个参数随便你改。
行业内通常不说但实际在做的妥协是什么?
批量生产的厂子,百分之九十的工艺员不会碰那些隐藏参数。改坏了,连排查问题的头绪都没有。
海外品牌锁参数不是耍大牌,是人家跟着机床结构跑合了上百次试出来的,默认参数就是最稳的。
国产开放参数是给非标定制场子留的空间,你要做稀奇古怪的结构,就得自己调。换做批量活,真不见得比锁死的好用。
不同行当不同调法
干汽车零部件批量加工的,和干航空航天单件定制的,参数要求差着十万八千里。
前两年我们给一家乘用车厂做转向节,要求粗糙度必须低于Ra1.6。
换了三把进口涂层刀片,粗糙度还是在1.8晃,死活下不去。
后来老班长提醒,去看看伺服响应周期参数。原来默认是0.2ms,我们改成0.1ms,一下掉到1.2,一百多件全合格。
批量活拼的就是稳定,参数只要调对了,几千件都不会出问题,调不对,全批废。
干航空薄壁件又是另一回事。上个月我们给某院所加工铝合金框架,壁厚只有2mm。
铣外轮廓的时候,进给只要过每分钟800mm,直接振刀,纹痕清清楚楚,连废三件。
没人想得到,我们最后把加加速度从0.8g降到0.5g,又把前馈增益提高15%,再切,表面光滑得能当镜子。
这种活不在乎速度,在乎不抖不蹦,参数就得往稳了调,慢点开总比废件强。
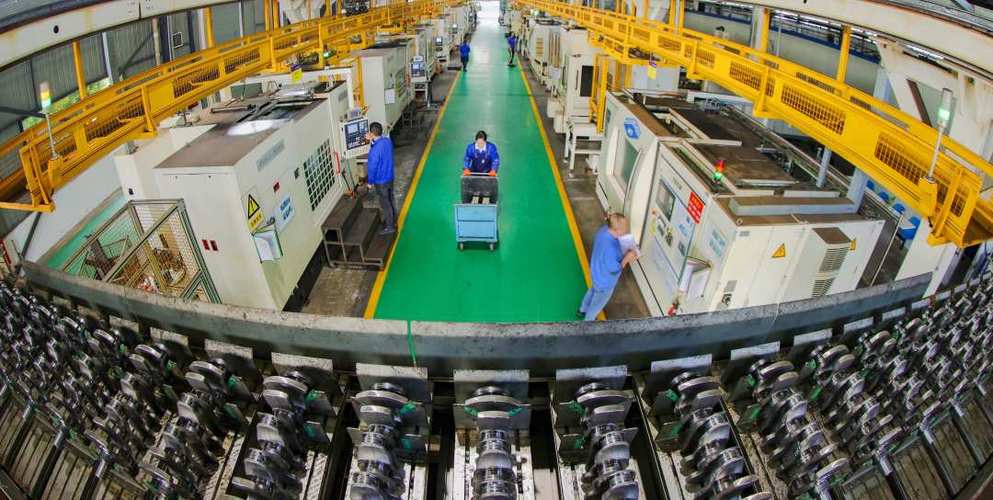 数控加工汽车连杆尺寸检测现场
没人愿意说破的行业暗礁
现在都喊进口替代,都上智能制造,一堆国产新系统出来,参数功能越来越多,还搞出了自动调参的功能。
听起来很美,对吧?
有个行业内不愿公开的难题,说出来得罪人,但我还是要说。
国内至今没有统一的数控系统参数命名和范围标准。
同样是位置环增益,不同品牌的参数号不一样,数值范围不一样,连定义都差一点。换个系统,老工程师都得摸俩月。
再说标准滞后,现在我们加工精度都做到微米级了,现行的参数规范还是十年前出的,很多新的误差补偿参数根本没有统一要求。
同型号两台机床,同一个厂出的,关键参数差一倍都有可能。出了问题,厂家推说用户自己改坏的,用户说你出厂没调好,扯到最后还是自己兜着。
很多号称能自动调参的智能系统,遇到不同材质不同结构的活,调出来的参数还不如老工人手调的好用,这点没人敢说破。
说实话,我干了二十年数控,见过最多的错误,就是年轻人上来就瞎改参数。
上来就把增益拉满,追求速度,结果不出三天,导轨磨坏,主轴抱轴。
也有的人,出厂参数啥样就啥样,用十年都不碰,机床磨损了间隙大了,还在那怪刀片不好。
我们行里有句土话:「参数是死的,人是活的,别拿默认值当圣旨,也别瞎改作死」。
每次换完刀片,每次撞机之后,都要拉着表对一对关键参数,比啥都强。
你们车间出过啥因为参数闹的乌龙?不妨出来唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊数控系统参数:藏在屏幕里的加工保命经验
文章链接:https://yxqcspc.com/16271/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
