2026-09-24 07:50:48 分类:商机
上个月的一个下午,广东一个做软包装的老板,亲自押着一台分条机进厂。
车后门一开,他跳下来第一句话就是,我被那个厂家坑惨了。
十万卷BOPP膜,切出来公差差了快一倍,客户全退了,半年利润打水漂。
我绕着机器走了一圈,手搭在主轴上一摸,心里有数了。这就是小厂家干的活。
很多人觉得分条机不就是把宽卷切成窄卷吗?有什么技术含量?错喽。
分条机厂家的水平,直接决定你一条生产线能不能活下去。
选分条机,得摸透厂家藏在暗处的门道
分条机的原理说起来简单,放卷、分切、收卷,三步就完。
但核心东西,全在几个精度参数上。我给你说三个硬数字,少一个都不行。
第一,主轴的径向跳动必须控制在0.002mm以内,差一丝,切薄料就歪。
第二,圆刀的动平衡等级要到G2.5,转起来晃的话,切出来全是毛边。
第三,上下刀的间隙,必须控制在料厚的1/10以内,厚了错边,薄了直接把刀崩了。
现在行业里主流分两种技术路线,用气涨轴还是滑差轴?说实话,各有优劣。
气涨轴成本低,一般一台机器能便宜小十万,分切1mm以上的厚材料,比如牛皮纸、橡胶板,完全没问题,够使。
滑差轴贵,但是分切0.1mm以下的薄料,比如铜箔、电容膜,能自动补偿张力,不容易跑卷跑偏。
那行业内通常不说但实际在做的妥协是什么?
很多小厂家,给你报价的时候写的是进口滑差轴,实际上是收了滑差轴的钱,给你装翻新轴。
旧轴磨一下,外观看不出来,跳动差好几倍,用不到三个月就出问题,出了问题就甩锅,说你材料不行,操作不对。
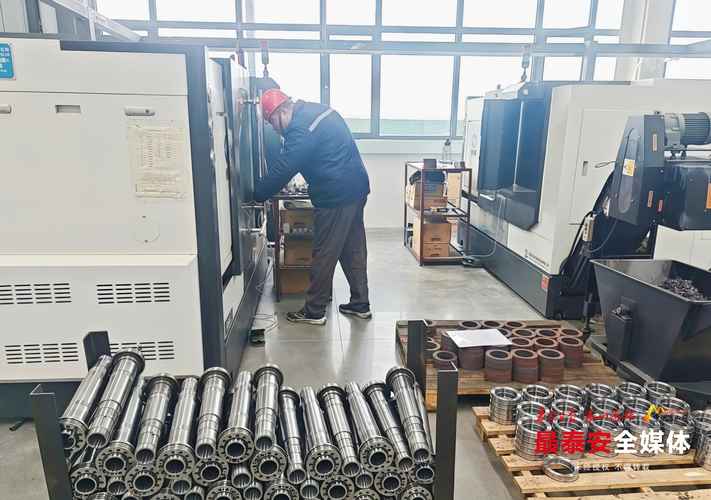 分条机厂家数控加工主轴车间作业图
不同行业,对分条机厂家的要求天差地别
干锂电的,和干包装的,要的根本不是一种机器。
去年接了江苏一家动力锂电池厂的活,他们之前找浙江一个小厂家买了台切铜箔的分条机,花了五十多万。
切出来的铜箔边缘有肉眼看不见的微毛,做成负极片,装车三个月就短路,差点把整个批次的车都召回。
后来找我们拆了主轴重新磨,换了进口圆刀,把跳动从0.01mm降到了0.0015mm,才解决问题。
锂电行业要求什么?分切后的边缘不能有毛刺,不能有翻边,公差不能超过0.005mm,差一点,整个电池都废。
对分条机厂家的加工精度、装配水平,要求高到离谱。
另一个例子,河北做快递袋的客户,他们切的是1.2米宽的BOPP母卷,只要边缘齐整,张力均匀不跑卷就行,不需要那么高的精度。
之前大厂给报价四十万,我们给他们换了适配的气涨轴,优化了张力系统,二十八万就搞定。
用了三年,切了快一千万卷,没出过什么大问题。
说白了,分条机厂家懂不懂行业,就看他会不会给你做适配,不是越贵越好,适合你的才对。
不过话说回来,现在很多厂家为了抢单,不管什么行业都给你推低配,能省一个零件是一个,最后坑的还是客户。
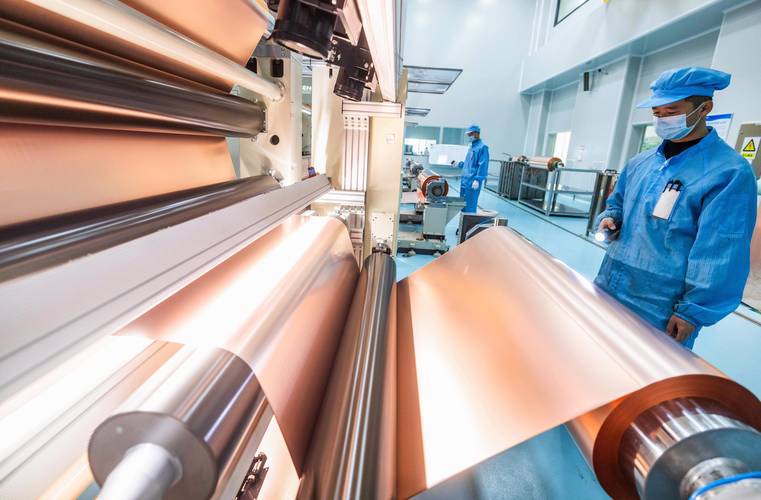 分条机成品分切锂电池铜箔生产现场图
进口替代的风口下,藏着不少暗礁
 进口替代的风口下,藏着不少暗礁
这些年,进口分条机的日子不好过了。
原来日本一台高端铜箔分条机卖一百八十万,现在国内头部分条机厂家做出来的,精度只差不到0.001mm,报价只要七十万,很多厂子都换国产了。
绿色制造这边,现在新出的分条机都换成了伺服节能电机,比原来的普通电机省电三成左右,也算帮客户实打实省钱。
但是有个行业内不愿公开的难题,很多人都不说。
现在分条机的2008版行业标准,早就跟不上现在的需求了。
标准里只对普通分条机的精度做了要求,对现在热门的高精度薄材分切,比如10微米以下的铜箔、5微米的电容膜,根本没有对应的公差要求。
很多小厂家就是钻这个空子,不合格的机器照样卖,出了质量问题,打官司都没有统一的标准判定,客户只能吃哑巴亏。
我干了二十三年,见过太多这样的事,可惜没人愿意牵头改标准。
昨天我在车间磨主轴,徒弟问我,选分条机厂家到底最该看什么?
我跟他说,我有句土话:”买分条机,别光看厂家墙上的奖状,得伸手摸一摸主轴转的时候震不震。”
再华丽的宣传册,再低的价格,不如手搭上去那一下,震手的机器,肯定好不了。
你们干这行这么多年,碰见过哪些分条机厂家的糟心事?不妨一起唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊分条机厂家:行业藏着的干货和坑
文章链接:https://yxqcspc.com/16384/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
