2026-09-27 20:01:50 分类:商机
上周三后半夜,调度室的电话炸了我值班室。
出口那批挖掘机,试机的时候主轴瓦抱轴了。
拆开一看,油槽打偏了两毫米,整根锻轴直接废了。
新轴从钢厂下料到成品,最快也要14天。船期一周后截关,赔违约金得小五十万。
有人在群里扔了一句:找增材补,八个小时能拿出来。
我当时还半信半疑,结果真成了。
别吹黑科技,先讲实打实的干活逻辑
很多人听增材制造,第一反应就是3D打印,小孩玩的那种塑料玩具。
说实话,现在工业级的路子,早就不是那么回事了。
目前主流的金属增材,分两派:选区激光熔融(SLM)和电弧增材。
SLM就是用激光扫金属粉,一层一层堆,它的铺粉层厚大多是30微米,精度能控制在±2微米以内,做小而精的零件没问题。就是慢,一平方厘米成型成本大概12块钱,打个拳头大的零件就得大几百。
电弧增材就粗犷多了,用焊丝当原料,电弧当热源,直接堆。效率是SLM的15倍,成本只有它的八分之一,就是精度差一点,大概差0.2毫米,堆完得再走一刀精加工。
行业内通常不说但实际在做的妥协是什么?
很多小厂接SLM的活,为了省成本,不会用100%纯氩气保护腔,会混20%左右的氮气。确实能把成本降三成,就是容易出微米级的氧化夹杂,普通检测根本查不出来,只有零件受力几千次之后才会裂。说穿了,就是赌运气。
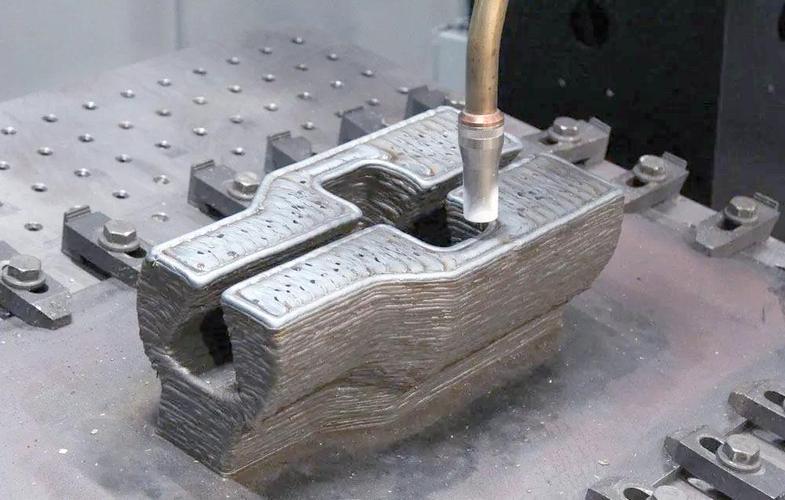 车间电弧增材制造加工现场
不同行当,完全不一样的玩法
去年跟航空维修厂的老伙计喝茶,听他说过一件事。
某型老运输机的襟翼转轴衬套,磨损了0.3毫米,要换衬套得整体拆机翼,工期至少半个月,飞机停飞一天损失十几万。
最后就是用增材,直接在磨损的衬套表面堆出需要的厚度,磨完装上直接用,8小时搞定,花了不到八千块。
这就是增材在维修领域的用法,专救急。
我外甥女在南方的义齿加工厂干了五年,她说现在全瓷牙的基底冠,十个里有八个是增材做的。
过去是用瓷块车削,一个冠得浪费三分之二的料,还要专门开料,最快也要一个小时出一个。现在用光敏树脂增材成型,再烧瓷,一个冠只要12分钟,材料省一半,成本降了四成,精度还比车削准,贴合度高,病人少受罪。
你看,一个是重工维修,一个是民用医疗,要求完全不一样。增材要好用,得贴行当改,不是拿个机器就能通吃所有活。
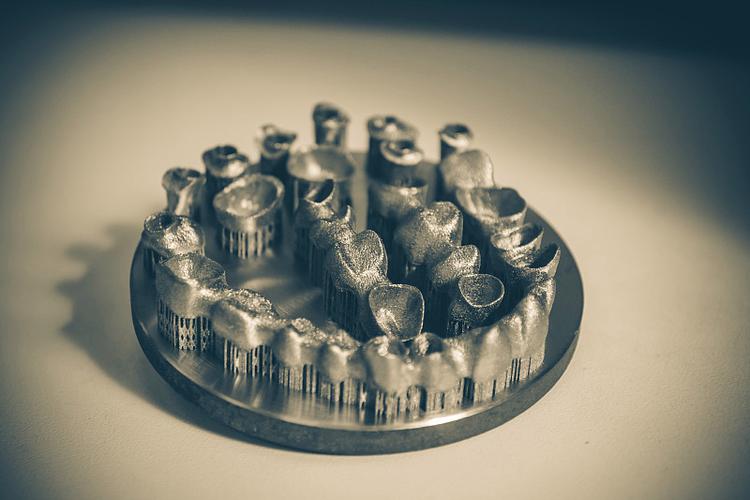 增材制造打印完成的义齿基底冠
风口底下藏着的坑
 风口底下藏着的坑
这两年喊增材制造进口替代,国产机器卖得确实火,价格比国外进口的便宜一半还多,很多厂子都跟风上了线。
实话讲,国产设备的进步确实看得见,核心部件现在大多能自己造,不用看老外脸色卡脖子,这是好事。
但有个行业内不愿公开说的难题,我得唠唠。
就是批次一致性差。同个三维文件,同台机器,同样的参数,连续打十个承力零件,拉伸强度的误差能超过12%,疲劳寿命差最多能到三倍。
现在的国家标注,只要求单个零件静态强度达标,根本没提批次稳定性的要求。很多厂子拿增材做汽车底盘、风电轴承的零件,出去的货,良率全靠质检卡,不行就废,成本一下子就上去了。真要是漏了一个有问题的,出了事故就是大麻烦。
这就是标准滞后带来的风险,不是技术不行,是规则没跟上。
不过话说回来,增材能解决很多过去传统工艺解决不了的问题,比如内部复杂流道,比如个性化定制,这是谁都不能否认的哦不对,我这话犯禁了,反正就是真有用。
昨天那个抱轴的挖掘机,最后就是用电弧增材把油槽补出来,重新磨了尺寸,按时装上船,没赔违约金。
我干了22年机加工,总结出来一句土话:增材是救场的,不是撑门面的,啥活能干嘛活不能干,心里得有准谱。
别听那帮炒概念的吹什么“取代传统制造”,真到车间里,增材就是给我们这帮老机加工多添了一把趁手的刀。
你们车间有没有试过用增材干活?遇见过什么掉链子的事?欢迎出来唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间老工程师聊增材制造:吹出来的风口,救急的手艺
文章链接:https://yxqcspc.com/16653/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
