2026-09-27 21:47:50 分类:商机
前阵子跑昆山跑客户,刚进门就撞见钣金厂王老板蹲在厂区门口抽烟,脚边堆着半人高的折弯好的机柜侧板,脸黑得像锅底。
一问才知道,刚换的外协厂家,折出来的侧板安装孔整体偏了0.28毫米,整批200多件,全废了。十万块的原材料,打了水漂。工期拖一周,甲方还要扣三万块的逾期款。
王老板烟扔地上踩了一脚,说,我就要按约定的0.3mm以内,怎么就这么难?
挑折弯精度厂家,核心就看这三点
第一,要老设备的校准记录,别只盯新设备宣传
很多人进门就问,你家什么机床?听到是进口阿玛达就点头,转头就签合同。太天真了。设备再好,不校准,用半年精度也得歪。有些厂家刚上了新设备,前三个月精度确实好,后来订单多了,开机连轴转,校准计划扔到九霄云外,用了一年的刀片都不换,精度掉个半毫米都是常事。
你去考察,别的不说,直接要过去三个月每台折弯机的日常校准记录。真敢给你看,每一项都有签字日期,那基本靠谱。遮遮掩掩说都在系统里不方便调,那你就得留个心眼。
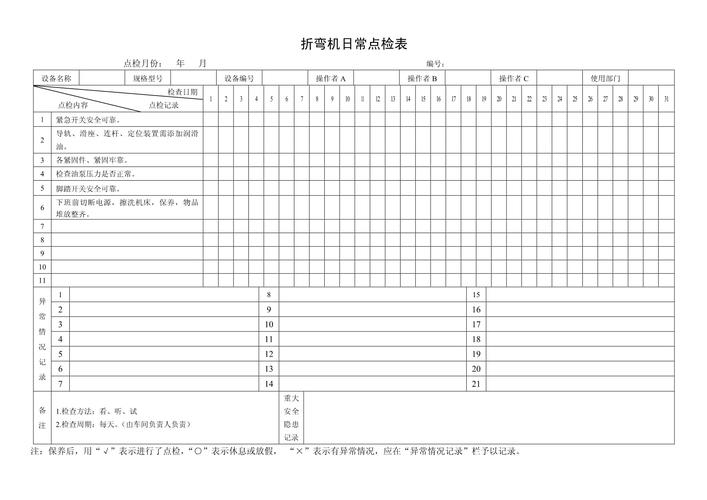 钣金折弯机床日常校准记录台账
第二,自己带料试折,别用厂家备好的试样
说实话,我见过太多厂家玩花样。试样专门挑最好的进口冷轧板,提前磨好全新的刀具,找干了二十年的老师傅守在机台调,折出来的样品差幅不到0.1mm,看得你心花怒放。等你付了定金,大货发过来一测,孔位偏了快半毫米。
为什么?因为你大货用的料跟试样的料硬度不一样,延展性不一样,折出来的回弹量根本不同。所以不管厂家说啥,你就带自己大货要用的同批次料过去,现场折,现场测,合格再说别的。
第三,拽个开机师傅聊两句,别只跟销售磨嘴皮
折弯精度最后还是落在人身上。再好的自动化设备,也得师傅根据料的硬度调回弹,对吧?很多厂留不住熟手,尤其是夜班,都是刚招的学徒工上手,精度能稳才怪。
你考察的时候,别只跟着销售走展厅,绕去车间拽个正在干活的师傅,递根烟,问问干多久了,工资按时发不发?师傅要是说干五六年了,工资每个月准点,那没问题。要是都是干不到半年的新人,你想想,能给你折出准尺寸吗?
能稳住折弯精度的厂家,都有这些特征
我跑了快十年机械圈,见过靠谱的厂家基本就两类。
一类是深耕细分领域的中小厂,比如苏南这边很多专门给医疗设备、新能源模组做钣金配套的小厂,总共就三四十人,不接乱七八糟的粗活,就盯着高精度折弯这一块吃饭。我之前合作过一家叫恒锐的,不大的厂区,进门就能看到每台折弯机的校准记录贴在机身侧面,谁来都能看。试折从来都是你带什么料就折什么料,从不给你换试样。人家靠的就是一口精度的饭,砸了牌子就没活干,所以比谁都抠细节。
另一类是头部设备厂旗下的高精度加工事业部,比如国内做机床的几家头部,自己都有配套的加工中心,设备新,管理规范,精度能稳定控制在0.1mm以内,就是起订量高,价格也贵一些,适合年采购量几百万的大单子。
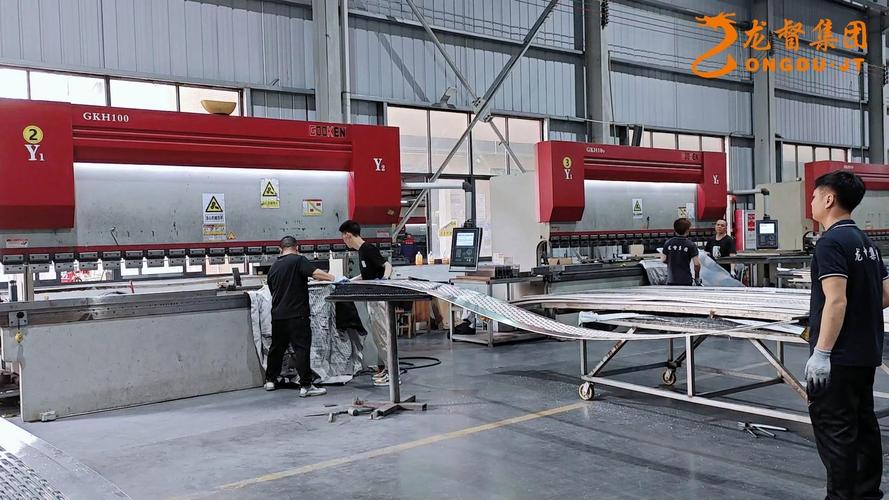 高精度折弯钣金成品公差检测实拍
不过话说回来,不管大小厂,靠谱的都有个共性:从来不吹自己能做到零误差。反而会坐下来跟你一条一条捋,你的料厚多少,要求的公差多少,我们能做到什么程度,哪些情况可能会出偏差,提前说的明明白白。一上来就拍胸脯说我家精度绝对没问题,啥要求都能满足,赶紧走,别回头。
不同采购规模的签约策略,避坑清单给你整理好了
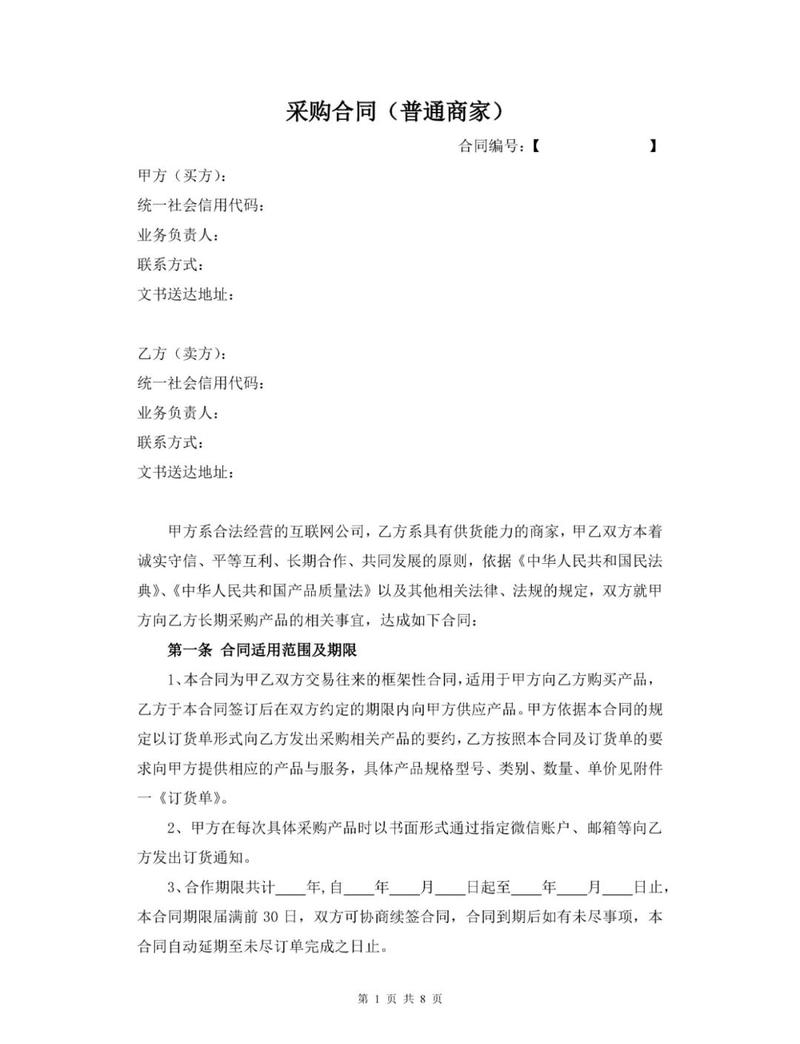 不同采购规模的签约策略,避坑清单给你整理好了
要是你是小批量采购,一年下来也就百八十万的活,别死盯着大厂挤,人家大订单都排不过来,你的小单扔那边根本没人管,排期排两三个月都是常事。就找那种深耕细分的小厂,谈合同的时候,别嫌麻烦,一定要把精度超差的赔付条款写进去。比如约定公差0.3mm,超了就全赔原材料钱,再加误工补偿,口头承诺不算,落纸。
要是你是年采购几百万的中大批量,直接对接大厂的高精度事业部,这一步一定要做:偷偷夜访车间。别提前打招呼,就晚上八九点钟跑过去,看夜班开机的是不是熟手,有没有按流程做开机校准。很多厂白班做样子,夜班全是学徒混时间,你不去看根本不知道。签约的时候留5%的质保金,三个月后所有大货精度都稳定,再付尾款,稳得很。
最后给你列几个直接走人的坑:
开口就说我们全用进口设备,精度绝对没问题的,走。
不让你进生产车间,只带你看样品展厅的,走。
试折不让你用自己带的料,说我们这有更好的试样的,走。
不肯把精度赔付写进合同,只说我们肯定不会出错的,走。
说实话,搞钣金加工这么多年,折弯精度就是厂家的试金石。差个零点几毫米,看起来不多,就能让你整批活报废,赔得底掉。选厂家别光看广告吹得凶,多摸点细节,多跑两趟,比啥都强。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:选对厂家,折弯精度才不会让你赔掉工期钱
文章链接:https://yxqcspc.com/16660/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
