2026-09-27 22:08:57 分类:商机
去年深秋的一个后半夜,调度室的电话炸了车间值班室。
三个高铁转向架的铆接节点在路试的时候松了,客户要求连夜拉回返工。
我跟徒弟拆铆钉的时候,敲了半个多小时才弄出一颗变形的钉杆。
孔壁磨得发毛,一看就是干涉量没给够,晃了几十万公里磨出来的印子。
当时质检蹲旁边抽烟,骂了一句:当初赶交期,工艺把参数改了,果然出大事。
课本不会讲的干涉内核
说实话,很多新手刚接触,总觉得铆接就是把钉子敲进去紧就行。
哪懂什么铆接干涉,说白了就是铆钉比孔大那么一点点,挤进去之后撑住孔壁,靠摩擦力咬在一起,比普通静配合牢不知道多少倍。
我们做碳钢重载铆接,常规干涉量就是0.1到0.3毫米,孔径的圆柱度误差绝对不能超过0.02毫米,不然一半的力都吃不上。
冷铆的铆压力,必须达到铆钉抗剪强度的1.6倍,少一分都可能压不透。
现在主流就是冷铆和热铆两条路。
冷铆省时间,适合自动化批量干,精度好控制,但铆钉直径超过25毫米,冷压容易劈裂,强度上不去。
热铆是老法子,把铆钉烧红了胀孔,冷却之后收缩紧,强度比冷铆还稳,但全靠工人手艺,快慢温度差一点,干涉量就偏了。
不过话说回来,行业内有个不说的妥协。
很多中小厂接重载构件的单,本来要求大直径铆钉热铆,一算成本,加热设备加人工,赚的钱直接少三分之一。
怎么办?换大一号的冷铆铆钉,把干涉量多放0.08毫米,挤进去凑数。
实际上整体强度比要求差个10%左右,平时跑运输拉货根本看不出来,除非遇到极端过载,才会出问题。
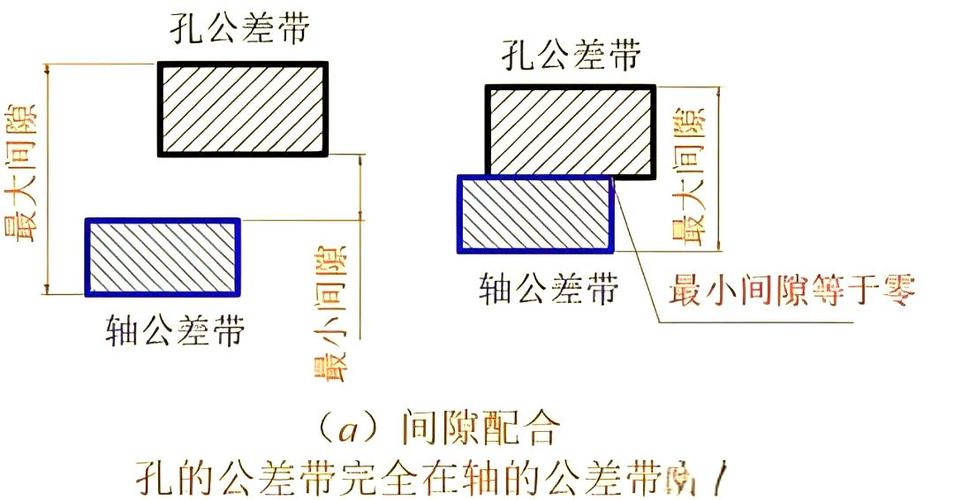 机械铆接干涉量配合间隙示意图
不同行当的不同讲究
你别觉得铆接干涉都是一个规矩,放到不同行业,要求差十万八千里。
第一个就是轨道交通的转向架,这个对安全要求苛刻到骨子里。
前年有个东北的客户,一开始按我们给的常规参数,把铝合金铆钉的干涉量调到0.2毫米,试装没问题,发过去放了半个冬天,过来一检测,12个节点松了。
为啥?东北零下三十多度,铝合金的收缩率比转向架的碳钢大一圈,原来的干涉量,冷缩之后直接变成零了,可不就松了。
后来我们帮他把参数调到0.25毫米,之后三年都没出过一个松点。
另一个就是新能源汽车的电池包箱体,这个要求刚好反过来。
去年给一家新势力做样件,要求铆接之后绝对不能漏冷却液。
一开始他们按常规给干涉量0.1毫米,试产出来15%漏液,愁得项目负责人天天蹲我们车间抽烟。
原来电池包箱体是薄铝挤型材,太软,干涉量给大了,铆接的时候把箱体挤变形,缝就出来了。
后来我们把干涉量降到0.08毫米,配合一道低模量密封胶,合格率直接拉到99.9%。
说白了就是,要密封不是要你把孔撑爆,够劲就行。
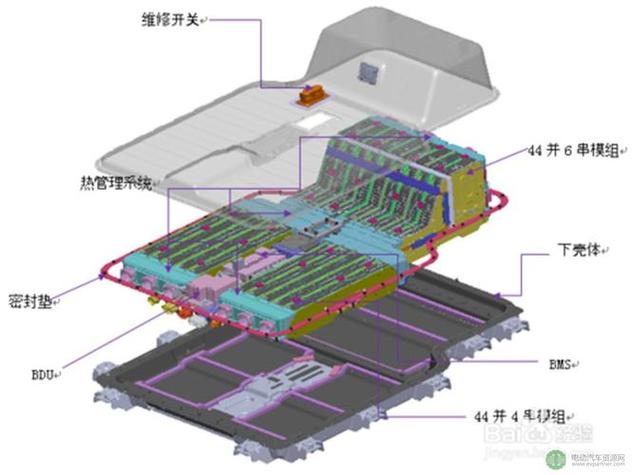 新能源汽车电池包铆接干涉装配图
新趋势底下藏着的暗礁
 新趋势底下藏着的暗礁
现在进口替代喊得响,原来高精度数控铆接机都是德国日本的,一台卖几百万。
这两年国内做的设备已经上来了,干涉量控制精度能做到±0.01毫米,不比进口差,价格才三分之一,很多厂都换了。
绿色制造这边,原来热铆动不动就要加热,现在大直径冷铆技术成熟,能耗比原来降了三成多,也没烟气,确实好。
但有个事儿,行业里没人愿意公开说。
现在我们用的铆接干涉量国家标准,还是十几年前编的,针对的都是普通碳钢构件。
这几年新材料出了多少?碳纤维复合材料,铝锂合金,复合材料和金属铆接,干涉量的要求跟老标准完全不一样。
没有统一标准,全靠各个厂自己摸参数,摸对了赚,摸错了赔,出了质量纠纷连个参照都没有。
我之前认识一个做工业无人机的朋友,按老国标的参数做翼梁铆接,试飞的时候铆节点松了,整机摔下来,光研发损失就几百万,找谁说理去?
我干了快二十三年铆工,天天跟钉孔打交道,总结出来最实在的一句话,就是“紧铆松焊,差一厘也要重干”。
别信那些什么理论计算出来的完美参数,你钻完孔亲手量一量,敲完钉亲手晃一晃,比什么都靠谱。
说来说去,铆接干涉就是卡那零点零几毫米的缝隙,差一点,就是天差地别。
你们干铆接这些年,有没有遇到过因为干涉量不对,擦着汗逃过一劫的事儿?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老钳工聊铆接干涉:藏在间隙里的生产生死关
文章链接:https://yxqcspc.com/16661/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
