2026-10-09 01:58:57 分类:商机
刚擦完屁股的故障现场
上周三晚八点,我刚换好工服准备接孙子放学。
手机炸了,浙江一个做改性炭黑的客户在电话里吼。
三批粒子做出来,黑度差了两个等级,客户退了整批货,生产线停了三天。
我连夜开车过去,拆开螺杆一看,笑也不是气也不是。
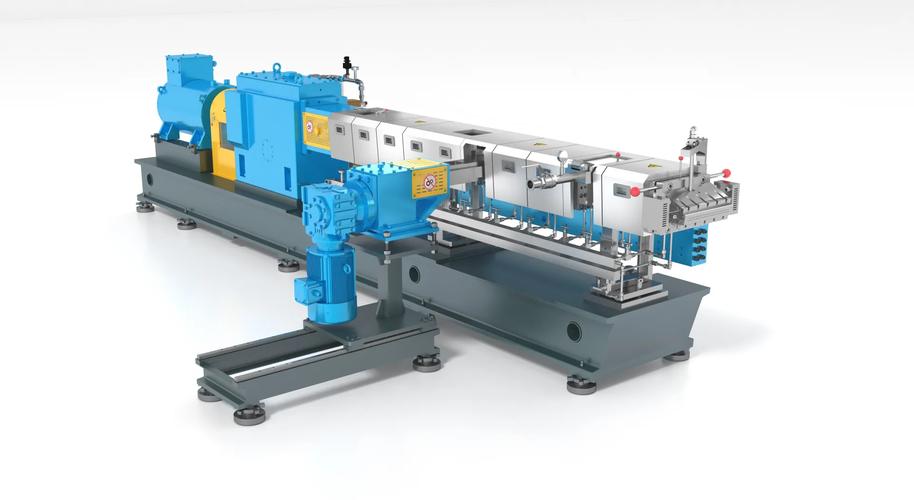 车间同向双螺杆挤出造粒机组生产故障现场
新机组,号称全进口配置,卖的比我们便宜十万。螺杆元件排列全错,捏合块堆在出料段,炭黑根本没散开。
客户掏了大价钱买设备,以为越大越贵就越好,哪想到这里面的坑。
说真的,同向双螺杆挤出造粒机组这玩意儿,从来不是装起来能转就行。
它是整个改性造粒流程的心脏,一点不对,全车间都得停。
藏在螺杆里的门道
 藏在螺杆里的门道
很多新手上来就问,原理是什么?
哪用讲那么复杂,两根螺杆同向转,互相刮料,把物料从进料口往出料口赶,一边赶一边捏碎、混均匀,最后挤出来切粒。
就这么回事。
说实话,核心就三个数,我干了20年,全靠这三个数调机。
第一,做高填充炭黑/碳酸钙,长径比必须到40:1,少一个数,混炼行程不够,填料撒不开。
第二,剪切敏感的物料,捏合块错角要调到15度,错多一度剪切都超标,料直接废了。
第三,进料口筒体温度,必须压在120℃以下,早熔融了,进料口直接架桥,堵得你拆都拆不动。
现在市面上两种主流,一种是全组合式螺杆,一种是整体式螺杆。
全组合式好啊,换个配方,拆了重新排元件就行,灵活得很。但是每个元件之间的拼接缝,最容易积料,做食品接触级、医药级材料的时候,时间长了积料降解,分分钟出不合格品。
整体式螺杆刚性好,没有拼接缝,做洁净料太舒服了。但是整根螺杆是一体的,换个配方就得整根换,成本直接翻三倍,小厂根本扛不住。
大半号称卖全组合式螺杆的厂家,其实进料段和出料段都是焊死的,只留中间混炼段给你换。成本能降小二十万,客户不懂,也就被蒙过去了。
短时间用看不出问题,时间长了进料段积料碳化,你都不知道问题出在哪。这就是行业内通常不说但实际在做的妥协。
不同场子不一样的玩法
我碰过最多的场景,就是改性电缆料,做充电桩绝缘那种。
去年江苏有个客户,拿了国内某品牌的同型号机组,做出来的绝缘料体积电阻率死活过不了国标,差了快一倍。
我去看了,螺杆排列不对,混炼块全堆在前面,后面走料太快,阻燃剂和基体树脂没融开。
我让他们把两块混炼块往后挪了40公分,又加了一块反向螺纹,增加停留时间。再做出来,直接达标。
这个场景要求什么?就是混炼均匀,不能有微小的填料团聚,不然绝缘性能直接掉档。
另一个场景,就是现在火得一塌糊涂的可降解塑料造粒,PLA改性那一块。
上个月广东一个做可降解颗粒的客户找过来,说做出来的熔体强度不够,吹膜直接破洞。
测了分子量,比原料掉了16%,就是剪切太猛,把PLA分子链剪断了。
原来他们拿做聚丙烯改性的机组直接用,长径比48:1,捏合块全是45度错角,剪切太强了。
我给改成32:1长径比,错角全换成30度,把多余的混炼块去掉。再测,分子量掉率不到3%,熔体强度直接够了。
这个场景就要求低剪切,保分子量,和高填充要求刚好反过来。
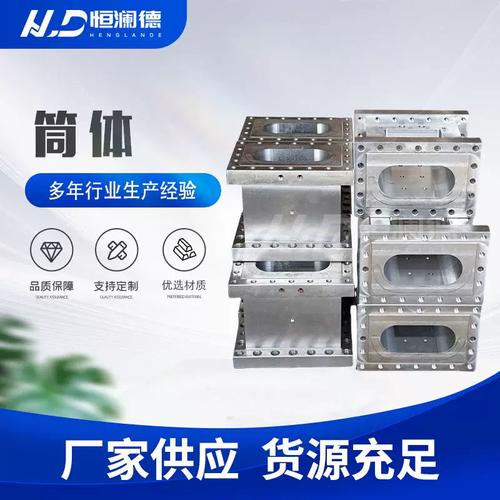 同向双螺杆挤出造粒机组螺杆元件排列实物图
进口替代这块,真的起来了。
十年前,高端一点的改性线全买科倍隆的,现在国内几个大厂做出来的螺杆同轴度,精度能到0.01mm,和进口差不了多少,价格只有一半,谁不香啊。
绿色制造这块,现在很多机组都加了真空回收系统,挥发的小分子直接回收,不会乱排,也符合环保要求。
不过话说回来,行业有个不愿公开的难题。
现在所有的国家标准,只对新出厂的同向双螺杆挤出造粒机组的螺杆间隙做要求,根本没管服役后的间隙磨损。
新机组一般间隙是0.2到0.3mm,用个两三年,磨损到0.5mm以上,混炼效果直接掉一大截,做出来的料子一致性就差了。
但是没有标准要求你必须换螺杆,很多厂家为了省成本,间隙磨到1mm还在凑合用,出来的料子一批一个样,坑了下游客户。
这就是标准滞后带来的风险,短时间内估计还解决不了。
回到车间,我干了20年,就一句话。
买挤出机,三分看配置,七分调螺杆。
你配置再牛,螺杆排不对,都是白搭。
你们碰过最离谱的同向双螺杆挤出造粒机组故障是什么?大伙聊聊。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊同向双螺杆挤出造粒机组:实操里藏着课本没说的秘密
文章链接:https://yxqcspc.com/17520/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
