2026-10-09 02:54:54 分类:商机
上个月跟温州做汽车紧固件的张哥喝夜酒,他一杯白酒下肚直接拍桌子。新买的多工位冷镦成型机,开机不到三个月,曲轴裂了一道两厘米的缝。找厂家,微信不回电话关机,当初预付了七成货款,现在大几十万一坨铁堆在厂房角落,占着地方还耽误交期。张哥说那段时间天天蹲在厂里给客户赔罪,头发掉了一把。
选厂别听销售瞎吹,摸准这三个硬标准就行
别上来就比价格,比来比去最后把自己坑进去。我跑机械圈快十年,见过太多这种案例。
第一个硬标准,一定要进装配车间看,别只逛装修豪华的展厅。很多厂家把门面装得光可鉴人,一拐进后面生产车间,铸件乱堆在露天淋雨,锈迹斑斑,装配全靠师傅抡大锤硬敲进去,这样攒出来的机器,精度能稳得住?你开机打个几百个产品,尺寸飘得没边,哭都来不及。
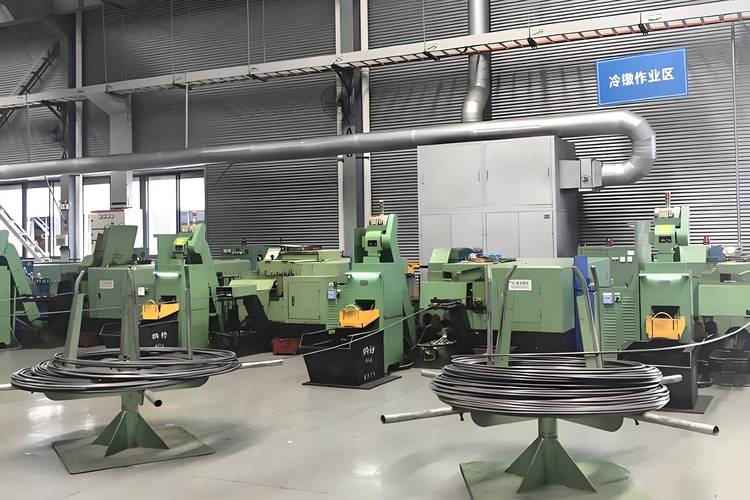 多工位冷镦成型机生产装配车间实拍
第二个硬标准,当场测售后响应速度。别信销售嘴里“全国联保随叫随到”的鬼话,你当场拿手机打厂家公开的售后电话,就说你现在机器卡模崩了,赶二十万的订单今晚必须交,问对方最快多久能派师傅到现场。珠三角江浙沪,敢说48小时以内到的才算合格,超过的直接pass。你赶单的时候,多等一天损失多少,没人给你承担。
第三个硬标准,要去看老客户的在役机器,别只看厂家安排好的样板厂。你就跟销售明说,随便挑一个离我顺路的,我过去瞅五分钟就行。敢答应的,说明机器真靠谱,没什么见不得人的,不敢的,十有八九都是开了没两年的新厂,没积累下老客户,要么就是老客户天天找上门维权。
靠谱的多工位冷镦成型机厂家,都有这几个共性特征
见得多了就能摸出规律,真正能长期做下去的好厂家,模样都差不多。
不会上来就给你报比市场价低十几万的价格。说实话,一分钱一分货这话在冷镦机这行,就是金科玉律。一个床身铸件,放六个月时效处理和浇完就直接上机加工,成本差十几万呢。给你用全新锻打曲轴和翻新二手曲轴,又是十几万的差价。那些低价砸单给你的,无非就是把该走的工序都省了,该用好料的地方都换了,赚一笔就走,根本没打算做回头客。
我们见过一家浙江做了二十多年的厂,老板原来就是冷镦机装配师傅出身,现在还天天泡车间,每台机器装配完都要空转七十二小时测稳定性,有一丝不对就拆了重装。还有山东那家做大吨位多工位的,给国内头部汽车零部件厂供了快十年机器,客户扩产的时候,第一批买的机器还在正常转,产能一点没掉。就是这种。
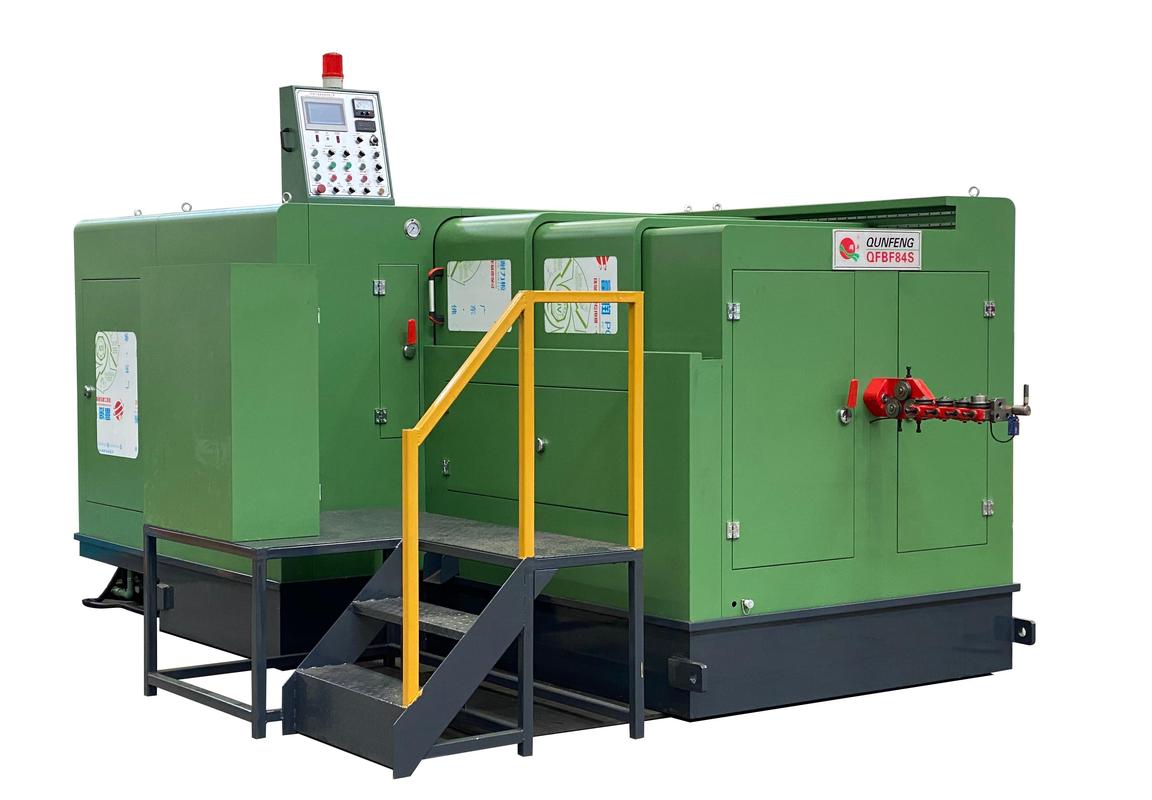 工厂稳定运行五年的多工位冷镦成型机实拍
靠谱厂家还有个不能少的特征:核心零件绝对不外包。床身、曲轴、滑块这些影响精度和寿命的关键部件,都是自己厂加工打磨,不会找小厂翻砂完了拿回来拼一拼就卖。更重要的是,他们敢把核心部件质保白纸黑字写进合同,不会跟你玩“整机质保半年,人为损坏不赔”这种文字游戏,坑不懂行的新人。
不同采购规模的避坑签约技巧,拿走不谢
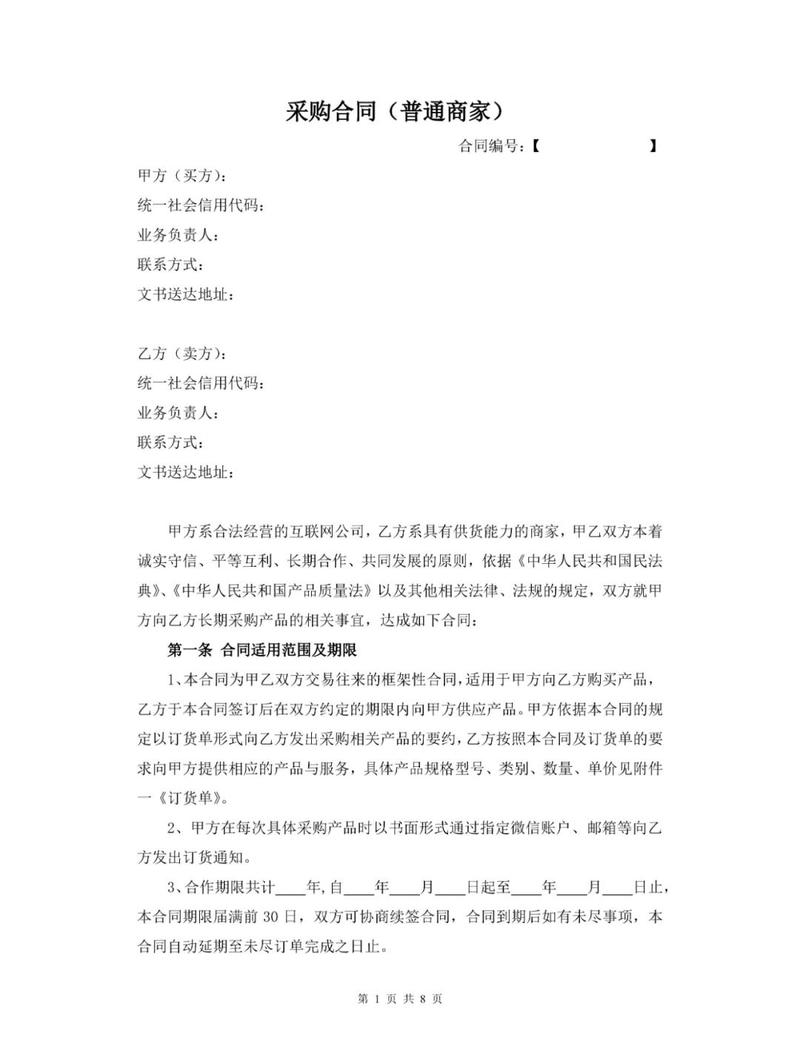 不同采购规模的避坑签约技巧,拿走不谢
买机器也分情况,不同采购量,打法完全不一样。
如果你是买个一两台扩产能的中小老板,记住,预付款绝对不要给超过三成。很多厂家上来就要求付七成八成,你给了,后面机器出任何问题,你连谈判的余地都没有,只能被厂家牵着鼻子走。还有,一定要把核心部件的质保期限明确写进合同,床身、曲轴这些大部件最少要保一年以上,模糊的“整机质保”一概不要签。
如果你是新建厂房,一次性采购四五台甚至更多的大客户,一定要提前试机。你带自己的原材料,拿自己常用的模具,打够八个小时连续生产,实打实量尺寸精度,看有没有连冲、卡模,温度上来之后精度飘不飘,一切稳定了再签发货合同。不要嫌麻烦,拉回厂再发现问题,拆了退回去的运费、耽误的交期,损失都是你的。
还有个暗坑一定要提,很多厂家会在配置上偷换,合同写的是进口品牌轴承,给你装个杂牌小厂的,外行根本看不出来。你收货的时候一定要找个懂行的师傅,拆开核对轴承、油泵这些核心配件的型号,不对直接拒签,别嫌事儿多。我见过一个老板,图便宜找了个小厂,省了十万块,结果用了四个月轴承碎了,飞出来打坏了整套模具,还伤了工人,前前后后赔了小一百万,找厂家人都没了,找谁哭去?
不过话说回来,也不是说所有小厂都不能选,如果你就是做那种低精度的小五金配件,对公差要求不高,找个性价比高的小厂也没问题。但你要是做汽车、电子、航天这种对公差要求到丝级的,真的别省那点钱。差一个丝,整批产品报废,客户给你开罚款,那点省下来的钱够赔吗?
选多工位冷镦成型机,说白了就是选厂家。机器好不好,一半看设计一半看装配,厂家靠谱,机器就差不了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:买多工位冷镦成型机踩过坑才懂:选厂家这几步绝不能省
文章链接:https://yxqcspc.com/17523/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
