别被低价勾走魂,先卡两个硬指标
啮合型下落式密炼机,最金贵的就是一对啮合转子。精度差一丝,出来的料差很多。很多小厂为了压成本,怎么做?用普通碳钢锻件替代要求的高强度合金钢,加工的时候只做粗磨不做精修,动平衡测试都省了。出厂价一下子能压十几万,就等贪心的老板上钩。
怎么戳穿这种把戏?很简单。你去厂里,直接提三个要求:看转子的原厂材质化验单,看转子加工的五轴机床开机记录,现场量啮合间隙。没有五轴加工中心的厂,直接走。五轴那玩意儿大几百万,小厂舍不得买。没那个设备,根本加工不出精度达标的啮合转子。
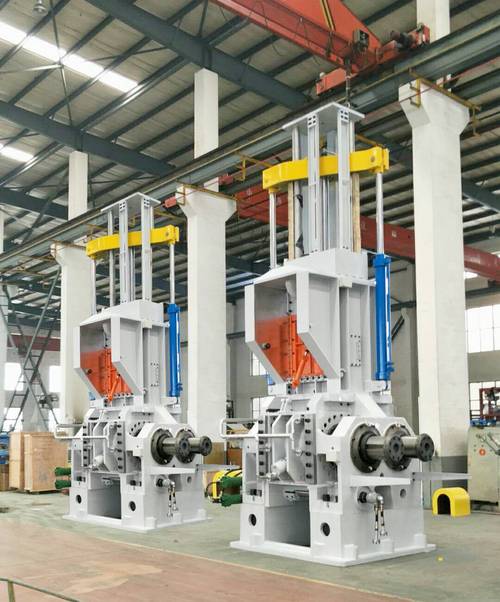
第二个硬指标,必须带自己厂常用的料试机,看实测数据。别听销售对着参数表念,什么“我们精度行业第一”,都是空口白话。你带上自己常用的生胶和配方,现场混炼,混完直接抽三个样测分散度。出来的数据方差超过5%,你转身就能走。说实话,我见过太多样机参数好看,实际生产拉胯的。说白了就是厂家根本没摸透啮合型的调校,拼拼凑凑攒个机器就出来卖。
靠谱的啮合型下落式密炼机厂家,都是这个模样
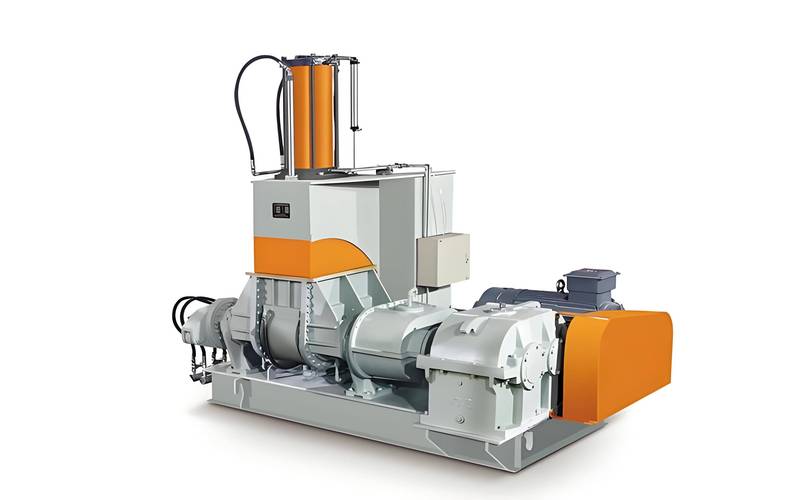
跑了快十年机械行业,靠谱的厂家就那么几类。第一类,本来就是给国内头部轮胎厂做配套出身的。轮胎行业对密炼机的要求有多变态?连续二十四小时开机,混炼精度差0.05mm都出问题。能进头部轮胎厂供应链的,本身就是过五关斩六将筛出来的,机器稳定性不会差。
第二类,自己厂里面就有实验线的。你过去,不管你带什么料,直接上机试,出真实报告给你看,不像有些厂家,厂房里就摆个空壳样机,啥都试不了,全靠嘴吹。
第三类,售后团队全是自己养的,不是外包出去的。之前认识一个河北的客户,买了小厂的机器,转子出问题,打售后电话,推了半个月才来个外包师傅,还没带对配件,又等了一周,前后停工二十天,损失十几万。你找自有售后的厂家,一般核心产区都有服务点,三四天就能上门,耽误不了你多久。对吧?
不过话说回来,别信那种什么“我们全系列橡胶设备都做”的厂家,啥都做就是啥都不精,啮合型下落式密炼机的调校是个手艺活,没有几百台的经验积累,根本摸不准脾气。
不同采购规模的签约策略,避坑清单直接拿
如果你是中小型厂,只买1-2台换设备,记住两个规矩。第一,预付款绝对不能超过30%,很多小厂现金流差,就靠收高预付款填窟窿,收了钱之后交期拖三五个月,你一点脾气都没有。第二,转子质保必须写进合同,至少三年,不要信什么“口头保五年”,出了问题人家不认,你打官司都没证据。要是厂家连三年质保都不敢给,说明他对自己的转子质量没信心,直接换一家。
如果你是新建整线的大厂,一次采购三四台甚至更多,一定要加一条:厂家厂内预验收,全参数达标再发货。别嫌麻烦,不要拉到自己厂再组装调试,真出了精度问题,拆来调去耽误好几个月,你的投产计划全乱,亏的远比那点预验收的服务费多。
最后整理了三个必看避坑点,记好:
- 低于市场价15%以上的报价,直接pass。成本摆在那儿,转子合金钢加五轴加工,成本就几十万,他卖的比成本高不了多少,肯定在核心部件上偷工减料了。
- 销售答不上“啮合间隙日常怎么调校”“不同硬度胶料怎么调整转子转速”这类基础问题,直接走。一线销售都不懂,你还能指望厂家技术团队有多强?
- 一定要要两个近半年的同类型客户电话,打过去问问使用情况,别信展厅墙上那些放了十几年的奖状,那都是十多年前的事儿了,现在啥样谁知道。
说实话,做橡胶这行,混炼就是命根子。密炼机不行,你后面挤出硫化再怎么调,都出不了好料。挑厂家别嫌麻烦,多跑两趟,多查两个硬指标,比买完出问题再后悔强太多。
