2026-10-09 04:06:03 分类:商机
上周三班,凌晨两点。
我刚爬起来换班,班组长扔给我三包烟。
说西南客户退了三箱连杆,全部精度超差。
原来那台服役十五年的老摩擦压力机,瓦又磨花了。打击力忽大忽小,打出来的连杆厚度差能到半个毫米,装不上发动机,只能全部拉回来回炉。
这时候才想起,年初老板咬咬牙定的那台新伺服直驱螺旋压力机,还在试车区跑合。拉过来接活,打了二十件,卡尺量完,全部合格。
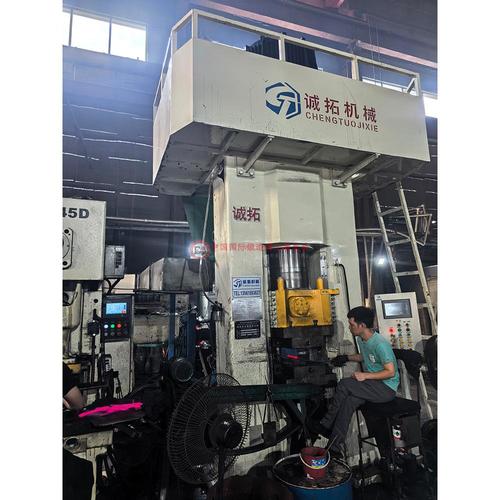 车间伺服直驱螺旋压力机加工现场
拆开机箱才懂的技术猫腻
说实话,刚出这个东西的时候我也不信。
不就是换了个电机吗,能比老摩擦好到哪去?
拆开看过两次,给人调过机器才懂,真不是一回事。
传统摩擦压力机靠摩擦盘带飞轮,靠摩擦力传力,打个十件八件,摩擦片磨一磨,能量就飘了。误差能到±15%,稍微保养差一点,差的更多。
伺服直驱不一样,就是伺服电机直接连螺杆,没有中间摩擦、传动那些损耗。能量控制精度能做到±1%,滑块重复定位精度能稳定在0.01mm,打一百件跟第一件精度一模一样。
现在业内有两条路线,拼的厉害。
一种是真直驱,电机轴直接套螺杆,连联轴器都省了,没额外损耗,精度稳,就是电机要做大,成本比另一种高40%还多。
另一种是皮带传动改的,加个伺服电机带皮带,再带飞轮转,本质还是传统螺旋压力机换了个电机,成本低很多。
说实话,行业内通常不说但实际在做的妥协是什么?
很多厂家抢单,直接把皮带改款也叫伺服直驱螺旋压力机。用户不懂参数,看价格比真直驱便宜一半,开心得不得了,用两年皮带磨穿,精度掉的比老机器还快,才知道上当。
说白了就是蒙外行。
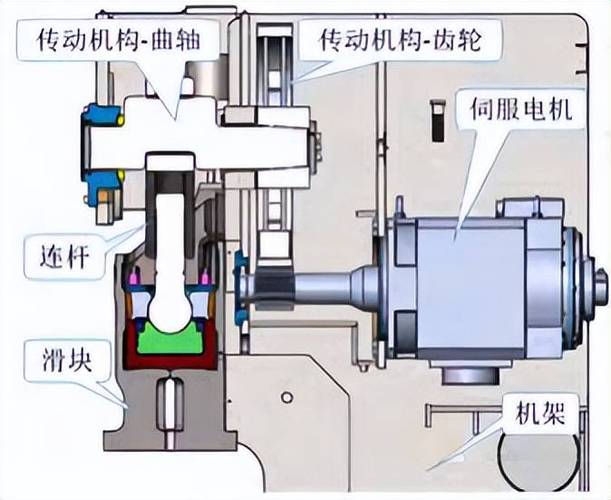 伺服直驱螺旋压力机内部传动结构图
不同场子的不同用法
 不同场子的不同用法
这东西不是万能的,不同行业要求差远了。
我接触最多的,一个是汽车粉末冶金成型。做发动机连杆、正时齿轮这些,要求每一次打击的能量都丝毫不差,不然压出来的胚件密度不均匀,后续热处理变形直接超差。
之前给大众做配套的无锡一个厂子,五条线用老摩擦,废品率稳定在7.8%,换了两台630吨真直驱之后,废品率直接掉到1.1%,光一年省的废料和返工费,就够小半台设备钱。
这个场景里,最看重的就是重复打击精度,差一丝都不行。
另一个是阳江的不锈钢冷锻餐具。我去年去那边给人调机,老板吐槽老机器坑了他好几年。做菜刀刃口,打击力大了直接裂,打击力小了打不满,全部要二次拉荒修刃,一天出不了几百把。
换了400吨伺服直驱之后,能把打击力卡的死死的,一次成型,刃口流线连续,不用修,一天产量直接翻了一倍还多。这个场景里,最看重的就是能量控制,差几百牛都不行。
选设备真不能光看吨位,不对口,再贵也没用。
风口上藏着的暗坑
这两年进口替代喊的凶,原来德国舒勒的两千吨伺服直驱要一千二百万,国内做的好的也就三百多万,性能差不了5%,很多厂子都愿意换国产,这是好事。
不过话说回来,有个行业不愿公开说的难题,我今天提一句。
现在国内的压力机标准,还是十几年前给老摩擦压力机定的,根本没有专门针对伺服直驱螺旋压力机的检测标准。不管是精度还是能耗,全套用老标准的指标,等于说厂家标多少就是多少,没人卡你。
很多小厂就是钻这个空子,1000吨的敢标1250吨,精度能到0.02mm的敢标0.01mm,用户买回去打半年才发现不对,找过去人家说我符合现行国家标准,你没处说理去。
这个就是标准滞后带来的风险,踩一次坑就是几十万打水漂。
昨天我给那台新机器打黄油,徒弟凑过来问,说师傅,现在新设备花里胡哨的,选伺服直驱最该记啥?
我跟他说,我干了二十多年的土经验:买压力机,别光看牌子上印的数,打三个件卡尺量了才算数。
啥参数都不如自己亲手量一遍靠谱,对不对?
你们厂里换伺服直驱的时候,遇见过什么猫腻?不妨说出来给大家提个醒。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间老炮聊伺服直驱螺旋压力机:那些课本没说的实操坑
文章链接:https://yxqcspc.com/17526/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
