2026-10-09 11:17:46 分类:商机
上周三后半夜,徒弟砸我值班室门。
外头汽配厂退回来一车法兰坯,切出来斜度差了快1度,全部要返工,客户要扣全款。
很多人觉得下料就是开个料,不就是个锯么?有没有精度无所谓,反正后面还要加工。
没人当真。错了。第一道工序歪了,后面全白干。数控圆钢下料锯床的存在感,从来都是出问题的时候才被想起。
藏在参数里的技术内核
说白了,就是给圆钢定长,自动送料自动锯,比普通带锯精度高效率高,没什么玄乎的。
但核心的坎,很多人搞不清。干了20年,我就认三个硬数字。
切100mm直径的45号圆钢,稳定切速要控制在75mm每分钟,进给量要卡在0.12mm每齿,装好的新锯片端面跳动不能超过0.03mm。差一点,斜度公差就飘。
现在主流就两种结构,双立柱和滑车式。
双立柱刚性好,切大料不抖,精度稳定。但成本高,换锯片麻烦,小直径料切起来反而慢。滑车式便宜,占地小,换锯片快,就是刚性差,切个三五十根,热胀冷缩加上磨损,精度就掉下来了。
说实话,行业内有个不说的妥协。很多厂家标榜自己卖的是双立柱数控圆钢下料锯床,其实只是导向用了两根立柱,承载滑座还是薄钢板拼焊,甚至偷换铸铝,比全铸铁滑座轻三分之一,成本降了两成,卖的时候只比正品便宜不到十个点,利润翻一倍,外行根本看不出来。
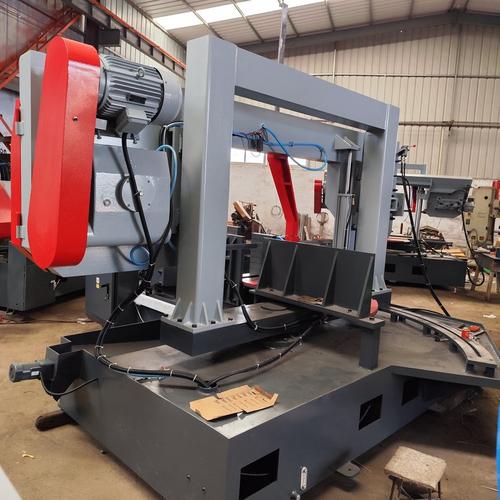 车间在用数控圆钢下料锯床双立柱结构实拍
不过话说回来,也不能全怪厂家,不少客户就盯着报价砍,一分钱一分货的道理,都懂,都不想做。
不同行当完全不一样的要求
同样是切圆钢,不同行业要的东西天差地别。
去年给给商用车配套的半轴厂改设备,他们切的是120mm直径的40Cr圆钢,要求端面垂直度控制在0.05mm以内。
为什么?切完直接送镦压成型做半轴,歪一点,后面花键滚不出来,整根废了。原来用普通数控锯,一天出300根就有27根不合格,换了带锯条张紧自动补偿的数控圆钢下料锯床,不合格率直接降到0.3%以下,一个月省出来的返工费,够抵半台设备钱。
另一个例子是内蒙的风电地脚螺栓项目。
他们切的是280mm直径的耐候圆钢,要求下料长度公差控制在1mm以内,一天最少出80根赶工期。原来的老锯切不动,还经常崩齿,一根料切12分钟还废锯片。
后来调整了数控参数,把吃刀量压到0.08mm每齿,线速度跟着直径自动适配,硬是把单根切割时间降到8分钟,干了三个月没崩过一根锯条。
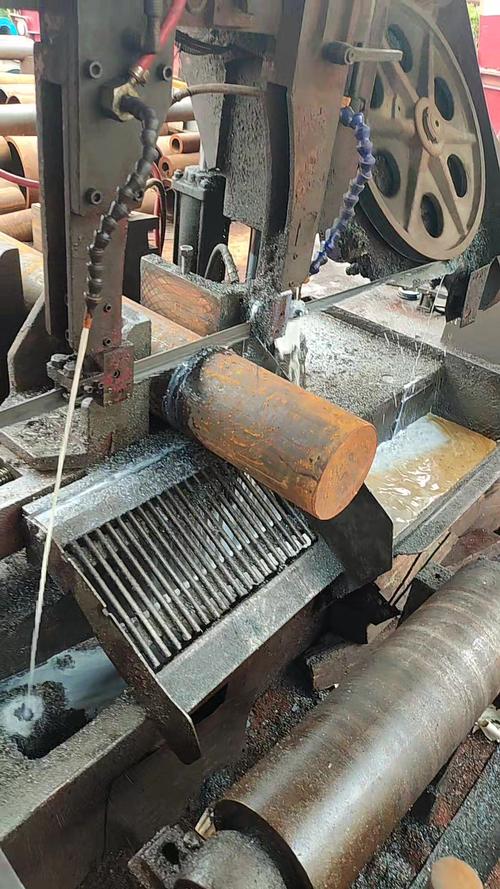 数控圆钢下料锯床加工后的高精度圆钢下料成品实拍
你看,没有最好的设备,只有对不对胃口的。适合汽车厂的,拿去干风电根本玩不转。
风口下面藏着的暗礁
 风口下面藏着的暗礁
这两年进口替代喊得凶,原来大家都认德国进口的锯床,现在国产做的真不错,核心精度赶上来了,价格才是进口的三分之一,很多厂都换国产了。
还有绿色制造,现在新出的设备都带钢屑自动收集压块,能耗比五年前的老设备降了两成,钢屑还能直接卖,不用再整理碎渣,这点确实好。
但有个行业不愿公开说的难题。现在咱们的国家设备精度标准还是十年前定的,只测出厂静态精度,不测连续切割的动态精度。
什么意思?你买设备的时候,厂家拉着你测,锯片跳动符合标准,长度公差也对,你拉回去用,连续切四五个小时,锯床发热滑座磨损,精度掉了快一倍,但是拿标准去卡,出厂是合格的,你维权都没依据。
很多新老板第一次买设备,就吃这个亏,以为符合国标的就是好东西,用半年才发现不对,晚了。
回到开头那车返工的法兰坯,拆开锯床护罩一看,张紧轮磨偏了两个毫米,客户图便宜买的小厂杂牌,张紧轮居然用的是普通铸铁,不是耐磨铸钢,用了半年就磨坏了。
干我们这行,老师傅常说一句话:下料歪一分,成品偏一寸。
别总想着省下料这几万块钱,第一道工序省的,后面都会加倍吐出来。
干机加工的老哥们,你们买数控圆钢下料锯床踩过最大的坑是什么?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干了20年机加工:数控圆钢下料锯床没人说的真话
文章链接:https://yxqcspc.com/17546/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
