我踩过的那个坑,真的疼
前年帮南方做汽车齿轮的朋友操盘采购这条线。老板图省八十万,找了个报价比市场价低三分之一的小厂。
投产第三个月出事。
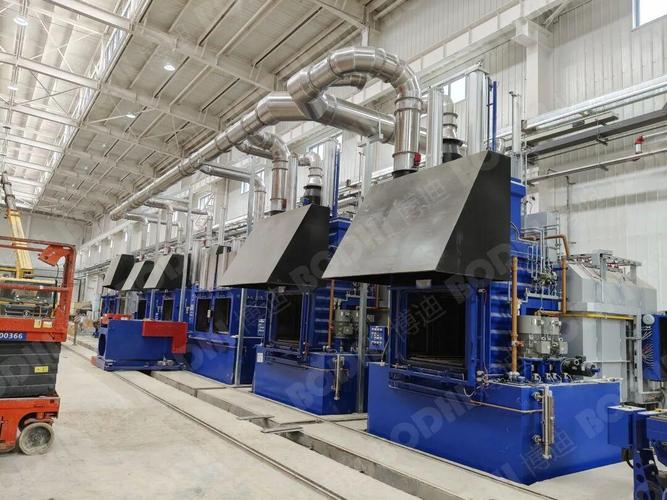
炉门密封漏了,丙酮顺着缝隙往外渗,碳势飘得没边,一整炉2吨多的模数齿轮,淬出来硬度全不合格。
客户拉走货又退回来,赔了违约金,废齿轮卖废铁都不值钱,堆在厂区角落落灰。现在想起来都后怕,漏出来的可燃气体要是遇上火花,那可是要出人命的。
说实话,做热处理的谁都懂,这条线核心就是密封和控气氛,这两样出问题,再好的工艺都是白搭。
挑厂家,三个硬指标卡完再谈价
很多人上来先问参数,问价格,把厂家说的花里胡哨的宣传册翻一遍就动心,这都是错的。
第一个硬指标,必须要求对方提供近半年同工况的实际运行客户地址,直接上门看,不能只看展厅样机。别信什么客户不让进的鬼话,真做的好的客户,巴不得你去看,还能给厂家做做口碑。你去看什么?就看设备用了两三年之后,密封胶条有没有开裂,箱体有没有变形,每天开十几小时,碳势稳不稳。我去年去浙江那家厂的客户现场,那台已经跑了七年的线,碳势偏差还能稳定在0.03%,这就是硬功夫。很多小厂展厅摆的样机都是特意做出来给人看的,卖出去的就偷换材料,完全两码事。
第二个硬指标,核心部件整合、核心工艺是不是自己厂做。现在很多小厂,都是外购炉体,外购控制系统,回来攒一攒就卖,说白了就是中间商赚差价。出了问题,控制系统厂家推炉体的,炉体推密封件的,最后找谁说理去?靠谱的厂家,从炉体焊接加工,到密封槽精加工,到最后的气氛控制系统调试,全都是自己厂做,哪怕部分元件用进口的,也是自己选型自己组装调试,出问题一个电话就来人解决。
第三个硬指标,翻售后派工单,别听嘴上说的48小时上门。你去验厂的时候,直接要求看最近三个月的售后记录。看看是不是有自己全职的售后工程师团队,是不是真的能做到国内大部分区域一周内上门,偏远地区48小时到位。我见过太多厂家,卖出去设备之后,电话都打不通,更别说上门维修了,耽误你一天生产,损失都不止万八千。
什么样的厂家,大概率不会踩坑
我接触这个行业快十年了,见过靠谱的厂,基本逃不开两类。
第一类,是给头部主机厂做了十年以上配套的老牌厂。不管是国有转制的还是民营的,能进主机厂的供应体系,那质量卡得不是一般严,人家一年审好几次供应商,偷工减料根本进不去。这类厂做出来的线,可能外观不是那么花哨,但是稳定性真的没话说,用个十几年都不会出大问题。
第二类,是给欧美一线品牌做过代工的国产厂。这类厂懂规矩,知道国际标准是什么,不会给你偷换核心元件。比如我朋友最后定的那家浙江恒信,给德国某品牌做了八年炉体代工,现在做自有品牌,价格比进口原装便宜一半还多,核心密封件依然用进口的,控制元件也不换廉价货,性价比真的很高。
不过话说回来,进口一线品牌当然好,稳定性确实顶,但是一套线下来大几百万,要是你不是做顶级航空航天零部件,中小厂真没必要花那个冤枉钱。国产靠谱厂家现在做的已经非常好了,完全能满足国内绝大多数客户的需求。
签合同前,这些坑一定要提前堵上
不同采购规模,策略不一样。
要是你是中小厂,只上一条线,预算有限。那记住,预付款绝对不能超过30%,必须留足10%的质保金,满一年设备稳定运行再付。别听厂家说什么行业规矩都是预付50%,那都是坑不懂行的。再说了,你留10%在手里,对方售后才会积极,真出问题一个电话就到。
要是你是规模以上大厂,一次上两到三条线,那一定要在合同里写清楚,要求厂家派资深调试工程师驻场三个月,从试生产到稳定量产,教会你们的操作工之后再撤场。别信什么调试完走了之后有问题再来,大工厂生产线停一天,损失几十万,哪等得起。
最后给你列个避坑清单,记下来:
- 报价比市场价低15%以上的,直接pass。不用想,肯定是偷换了钢板厚度,换了廉价密封件,用不了三年就要出问题,省那十万八万,出一次事就全亏回去。
- 核心元件品牌型号必须写进合同附件。别信嘴上说的“用的都是进口件”,一定要写清楚,密封件是什么牌子,控制模块是什么型号,到时候验收不对,直接扣款。
- 什么热处理设备都做的小厂别碰。就专精做可控气氛多用炉生产线的厂家,才会把工艺磨透,啥都做的,肯定啥都做不精。
选对了设备,十年不用操心,选不对,天天救火,对吧?
