2026-10-09 12:42:54 分类:商机
上周那批裂了的托盘,问题出在哪
上周三早会刚开一半。
质检小张拎着个电池托盘撞进来,脸白得像纸。
换电重卡客户退回来的,焊缝拉裂了三个口子,整批二十台全要返。
我当时一口茶差点喷出来。这机子上个月才换的新保护镜,参数调了三天三夜才定板,怎么说崩就崩?
凑过去摸了摸裂面,满是细小的气孔,一眼就看出来,功率没跟上。
查了半天,原来是车间这两天气温骤降了四度,保护镜片结了薄水汽,实际输出功率掉了快500W,就差这么一点,全锅。
说实话,现在新能源车企抢产能,很多工厂把新能源铝合金电池托盘激光焊接机当印钱机开,二十四小时连轴转,谁能想到就差擦个镜片这点小事?
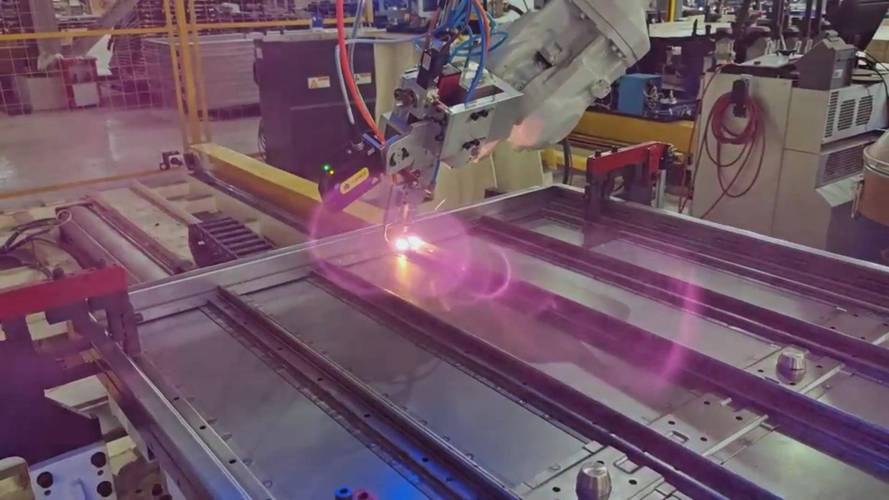 新能源汽车铝合金电池托盘激光焊接车间现场图
选机器的门道,行内不说的妥协我讲给你听
很多刚入行的工艺员,上来就问什么牌子好,根本不看自己做的什么活。
这东西原理不复杂,就是用高功率激光把铝合金接缝融化熔合,比起传统氩弧焊、搅拌摩擦焊,速度快,变形小,刚好符合电池托盘对平面度的要求。
我干这么久,给你三个实打实的数:做常规5系铝合金电池托盘,激光功率至少要3000W,合格的焊接速度能到18mm/s,焊完的焊缝抗拉强度要过290MPa,这三个数卡不住,根本别想过车厂的验。
现在主流有两条技术路线,振镜扫描焊和准直摆头焊。
振镜快,适合1.5mm以下的薄板拼接,速度比摆头快三分之一,但缺点也明显,焦距短,厚板叠焊熔深不够,超过5mm的叠层就容易出气孔。
摆头精度稳,熔深够,10mm的厚板也能焊透,就是速度慢,成本比振镜机高两成左右。
说实话,行内通常不说但实际在做的妥协是什么?
很多中小厂接了大订单,买不起大功率摆头设备,就拿小功率振镜机凑,偷偷降焊接速度,出厂探伤的时候故意调灵敏度放水,把气孔率超标的货当合格出,客户拿到车跑一年半载,电池包受冷热循环应力,焊缝就裂了,那时候尾款早就收完了,鬼找得到你。
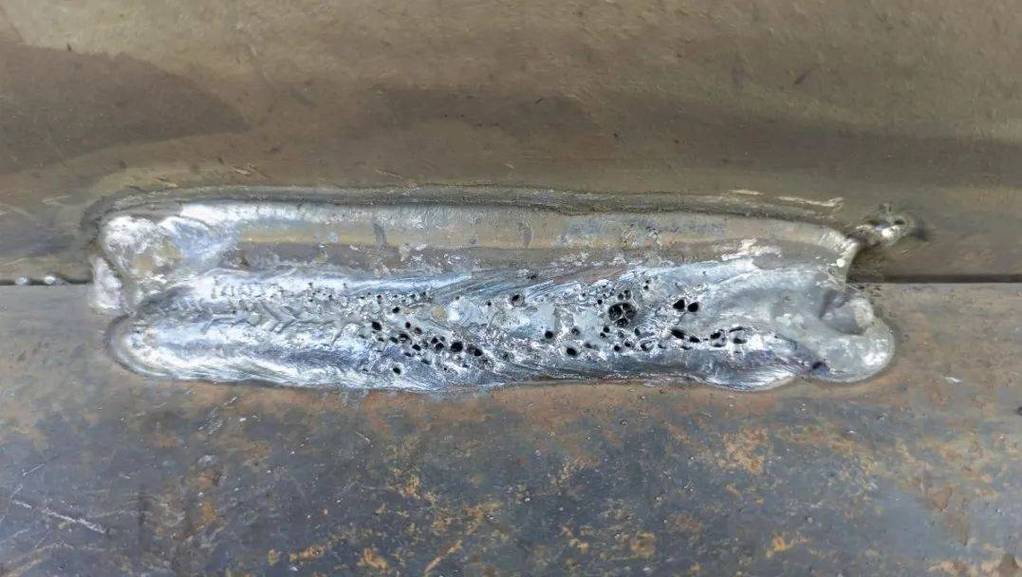 铝合金电池托盘焊缝断面气孔探伤图
不同场子不同活,要求差得不是一点半点
 不同场子不同活,要求差得不是一点半点
前年给某新势力做乘用CTC一体托盘的开发样。
人家要做底盘一体化,整个托盘两米多长,要求平面度不超0.3mm,焊缝变形量不能超过0.5mm,差一点就装不上电池包。
我们当时就选了双温控制的连续激光焊接机,冷水机卡死在±0.5℃,每焊完一米停0.2秒放应力,最后做出来的样件,合格率干到99.2%,比原来做搅拌摩擦焊快了一倍,成本降了两成,客户直接就定点了。
不过话说回来,不是所有托盘都要这么高标准。
上个月给某户用储能品牌做大货,人家的托盘是2.4米长的6061挤压型材拼焊,只要焊缝不漏水,盐雾过500小时就行,要的就是速度和性价比。
我们直接把功率降到2500W,速度提到16mm/s,背面都不用通保护气,合格率照样99%,每台省出来的加工费快两百块,客户乐坏了。
你看,同样是新能源铝合金电池托盘激光焊接,乘用整车要精度要可靠性,储能要成本要速度,根本不是一个路数,拿乘用的标准做储能,那是赚不到钱的瞎折腾。
现在进口替代的风头正劲,原来德国进口的12kW激光器要一百八十万,现在国产的六十万就能拿下,实际用起来精度差不到2%,现在国内九成以上的新装机都是国产货,这点真的提气。
而且比起传统焊接,激光焊大部分不用填丝,耗材省七成,焊接烟尘也少七成,确实符合现在绿色制造的要求,好多厂换完机子,环评一次就过了。
但看起来一片红火,底下藏着暗礁,这个问题行内没人愿意公开说。
现在我们用的电池托盘焊接质量标准还是好几年前的旧标准,那时候哪有什么CTC一体托盘,哪有这么多新型铝合金材料?
现在都用上铝镁钪合金、碳纤维增强铝了,旧标准只要求静态抗拉强度合格,根本没提循环疲劳强度的要求,很多新牌号铝合金焊接后,静态拉断没问题,跑个三五年一万次冷热循环,裂纹就扩开了,但你按旧标准测,它就是合格的,出了问题,谁都甩锅。
这个标准滞后的风险,早晚要出大事。
今天早上我擦完那台机子的保护镜片,往上调了200W功率,再焊样件,气孔全没了。
干了二十年机械,我就认一句土话:三分机器七分调,铝焊就怕手懒焦。
再贵的进口机子,你天天连轴转不擦镜片,不随气温、材料变参数,照样出烂活。
现在大家都在抢新能源的订单,你们有没有碰到过新标准赶不上新材料的糟心事?
欢迎同行过来聊聊。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:新能源铝合金电池托盘激光焊接机:车间老师傅藏了20年的实话
文章链接:https://yxqcspc.com/17550/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
