2026-10-12 04:38:03 分类:商机
上个月我在浙江台州的客户车间蹲点。
突然冲进来一个拎着半根麻花状螺杆的山东汉子。
劈头就骂,说他图便宜找了个小厂做冷喂料挤出机,开机第七天,出料压力刚到12MPa,螺杆直接从花键轴位置断了。
地上流满粘乎乎的混炼胶,工人铲了三个小时才清干净,耽误了十万块的订单,说啥也要讨个说法。
很多做橡胶制品的老板,光盯着原料好不好、配方对不对。
从来没把橡胶机械厂家的靠谱程度当回事。
等出了事停线停产,才反应过来,这玩意儿才是真正卡脖子的根。
选橡胶机械,三个数字卡死坑
我干了20年装配调试,见过不下一百台出问题的机器,十台有八台是选型的时候就错了。
选螺杆先看长径比,这是核心中的核心。
做普通工业密封件,长径比要1:12,做子午线轮胎胎面要1:16,做食品级硅胶挤出制品要1:20,错一个数,出料均匀度就差十万八千里。
现在主流螺杆有两种路线,整体锻打和堆焊成型。
整体锻打整根出来应力均匀,扛得住频繁的升降温,用个十年八年都不容易断,但是价格比堆焊贵35%,成本摆在那。
堆焊螺杆是普通碳钢做芯,表面堆焊耐磨合金,硬度够,价格便宜,但是内层应力分布不均,两三年就容易出暗裂,遇上压力波动直接断。
说实话,这就是行业内通常不说但实际在做的妥协。
大多数中小橡胶机械厂家对外都说自己用的整体锻打螺杆。
实际上就是花键连接头用锻打,前面螺杆主体堆焊,降了成本,也留了隐患。
客户只看报价,根本想不到这里还有门道。
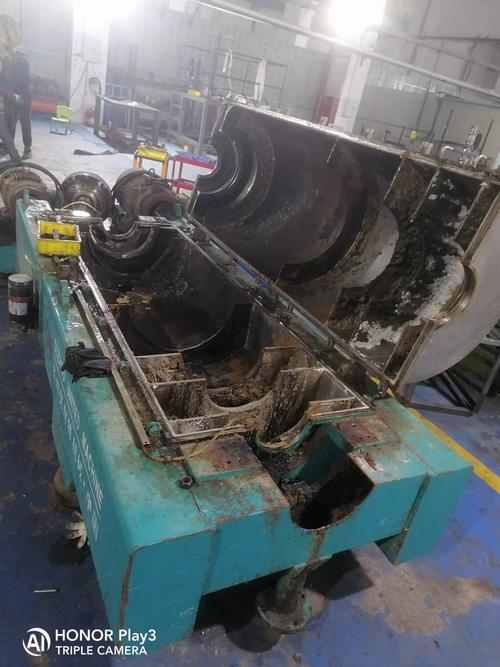 橡胶挤出机断裂螺杆车间实拍
不同行业要的不是同一款机器
你别以为参数对了就万事大吉,不同行业的要求差得远了去了。
第一个场景,汽车密封条行业,我去年碰到过广州一家做新能源车车门密封条的客户。
他们原来买的某厂家挤出机,出的发泡密封条表面总是有不规则云纹,过不了主机厂的外观检测,退了三批货,急得团团转。
原来他们做的三元乙丙发泡密封条,要求机头温度波动必须控制在±1℃以内,那个厂家给的常规控温模块只能做到±3℃,能合格才怪。
后来我们给换了分段独立控温的模头,问题当场解决。
第二个场景,医用橡胶塞行业,前年河南漯河一家做药包橡胶的客户找过来。
他们原来买的硫化机,用了半年过不了GMP审计,差点丢了大客户的订单。
原来医用产品要求所有和胶接触的部位不能有死角、不能生锈,那个图便宜给的机器,接触件用的是普通碳钢镀铬,机架喷塑,用半年就掉漆生锈,根本过不了审核。
后来我们给改成全304不锈钢接触件,机架做抛丸钝化处理,顺顺利利过了审计。
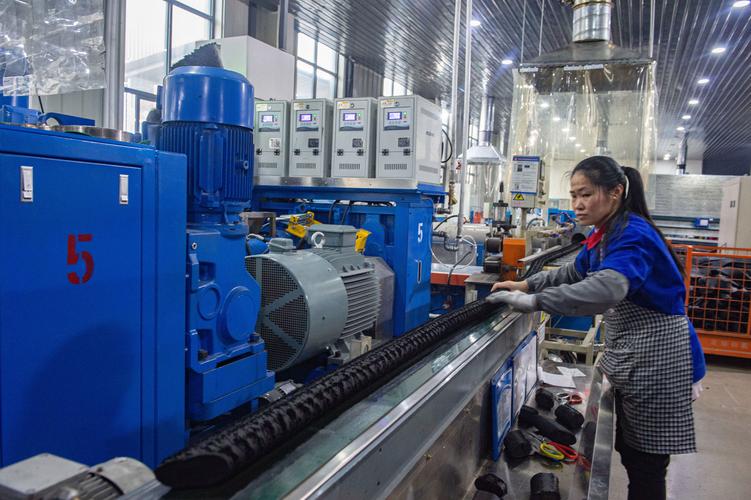 医用橡胶塞生产橡胶硫化机现场
风口下面藏着暗礁
 风口下面藏着暗礁
这几年进口替代喊得凶,国内橡胶机械厂家确实争气。
原来高端挤出机、硫化机都得买德国意大利的,现在国内头部厂家做出来的精度,不比进口差,价格只有三分之一,很多老客户都转用国产了。
绿色制造也是趋势,很多厂家都在做余热回收,降低硫化机的蒸汽消耗,一吨胶能省十几块蒸汽钱,一年下来几十万,实打实的好处。
不过话说回来,行业里有个不愿公开说的难题。
现行的橡胶机械国家标准还是十五年前制定的,对设备的振动公差要求是不超过0.05mm。
现在做高精密橡胶制品,比如半导体封装用的橡胶密封垫、医疗导管,要求振动控制在0.02mm以内,不然尺寸偏差大,废品率蹭蹭往上涨。
很多厂家就按着国标做,卖给客户,出了问题客户打官司都打不赢,因为人家符合国家标准,你没地方说理去。
还有很多厂家吹智能制造,说全联网实时监控,说白了就是装个触摸屏凑数,核心的压力波动预判、故障预警算法根本没做,就是赚一波概念钱,坑了不少不懂行的新老板。
我昨天在车间磨螺杆端面,徒弟问我,选橡胶机械厂家,最核心的经验是什么。
我跟他说,老师傅传下来的话:牛皮吹得响,不如拉荒跑三天。
别听销售对着参数册瞎吹,机器拉过来,满负荷跑合三天,测测温度波动,量量机身振动,摸摸出料稳定性,啥毛病都藏不住。
你们有没有遇过那种参数看起来全对,用起来全是坑的橡胶机械?有空咱们唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:橡胶机械厂家选不对,车间半年白受累——20年老工程师的掏心窝分享
文章链接:https://yxqcspc.com/17746/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
