去年三季度的事我到现在都记得。
那天我正蹲在探伤台边上擦磁悬液的喷淋头,手上还沾着黑糊糊的氧化铁粉,车间主任把一叠退货单“啪”甩我工装裤腿上。
纸边都磨毛了。
是给西北风电场供的320套塔筒连接法兰,客户那边装机拆到第三层,查出27件法兰的焊接热影响区藏着肉眼难辨的微裂纹,最浅的离螺栓孔壁才1.5mm。真要装上去跑个一两年,裂纹扩展到把螺栓孔拉穿,几十米高的塔筒晃起来,后果想都不敢想。
查来查去问题出在哪?我们半年前贪便宜换的那台号称“零漏检、全智能”的磁粉探伤机,是个连厂名都没听过的小牌子,当时销售说比老厂的便宜三万八,谁知道是个中看不中用的花架子。
别听销售瞎吹,磁粉探伤机厂家的核心本事藏在参数里
好多人觉得磁粉探伤机不就是个通电带磁的铁架子,哪个厂家做的都差不多。
差远了。
我干了这么多年,挑厂家从来不听销售吹什么“高端配置、行业领先”,就盯着三个硬数看。
第一个是磁化电流的稳定度。正经做了十几年的老厂,能做到开机连续运行8小时,电流波动不超过±3%。那些小厂的机器呢?刚开机测是1000A,过俩小时摸下主机壳都烫手,电流飘到1300A,再跑俩小时又掉到700A,夹个大工件上去,磁化强度不够,表面的裂纹根本吸不住磁粉。之前碰到个更离谱的,机器用了半年,电流校准证还在墙上贴得好好的,实际测出来的电流差了快40%,连最基础的灵敏度试片都显不出清晰的磁痕。
第二个是退磁后的剩磁残留量。国标要求退磁后工件剩磁不能超过0.2mT,那些偷工减料的厂家,退磁电路就是个简单的电阻降压,测出来的剩磁能到1.2mT。工件带着剩磁往下走,机加工的时候铁屑全粘在表面,拉荒的时候刀上粘满铁渣,蹭得工件表面全是划痕,后面给客户的零件光洁度都达不到要求,找谁说理去?我之前碰到个更绝的,设备退磁功能坏了都没人修,工件带着剩磁发走,客户那边装机的时候,零件吸了一堆铁屑,打电话过来骂了半小时,我们赔了两万多的运费才把事了了。
第三个是磁悬液的喷淋压力。合格的设备喷淋压力要稳在0.15-0.25MPa,压力大了会把本来要显出来的细磁痕给冲没,压力小了磁悬液铺不均匀,漏检率直接往上窜。
现在市面上的设备主要走两条技术路线,一条是传统的固定式交流磁化机型,一条是便携式的逆变直流机型。交流机的好处是对工件表面0.1mm级的细微裂纹灵敏度极高,但是对工件近表面3mm深度的缺陷基本抓瞎;直流机的穿透性好,能打到表面下3mm的裂纹,但是对表面的细微发纹容易漏检。
这里说个行业内没人愿意明说的妥协:大部分为了压成本接低价单的小厂,会把原来的全波整流磁化电路换成半波整流的,光这一项就能把生产成本压下去30%。销售跟客户沟通的时候绝口不提电路的事,只说“我们这是全兼容通用机型,表面近表面都能测”,实际上啥都能沾点边,啥都测不准。
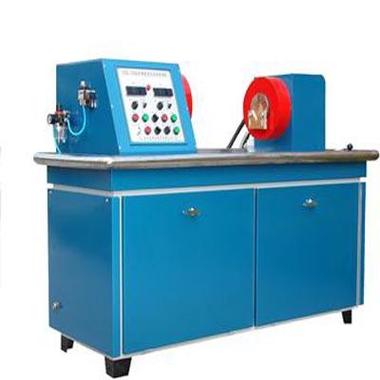
我上次去外地看个厂家的样机,销售拉着我吹了半小时,说他们的机器性价比比同行高一大截。我伸手摸了下夹工件的铜夹头,那铜片薄得跟易拉罐拉环似的,真要夹个几百斤的大法兰上去,说不定夹头直接给掰变形了。
不同行业找厂家,真的不能图省事买通用款
说实话,好多工厂买设备的时候图省事,上来就要“通用型”,觉得啥都能测。
真到用的时候就傻了。
不过话说回来,真不是通用设备不好,是大部分厂家根本没针对不同行业的需求做定制,拿个通用架子就敢当万能设备卖。
第一个碰到的是汽车紧固件的场景。我们去年给主机厂供10.9级的轮胎螺栓,要求每批抽20%检测淬火过程中产生的径向裂纹。一开始用的就是之前买的通用型探伤机,夹头是平的,夹上细长的螺杆之后,磁化方向和螺栓的轴线垂直,径向的裂纹根本形不成清晰的磁痕,漏检了快两批货才发现。后来找了专门做汽车零部件配套的磁粉探伤机厂家,人家直接给改了专用的顶针式夹头,磁化方向顺着螺杆轴线走,别说0.1mm的裂纹,连0.05mm的淬火发纹都能给你清清楚楚显出来。上次生产的时候,有批料里混了个带1.2mm径向裂纹的螺栓,刚放到检测台上,磁痕就跟个小银虫子似的爬在螺杆上,直接被拦下来了——这要是装到轮胎上跑高速,螺栓断了可是要出人命的。
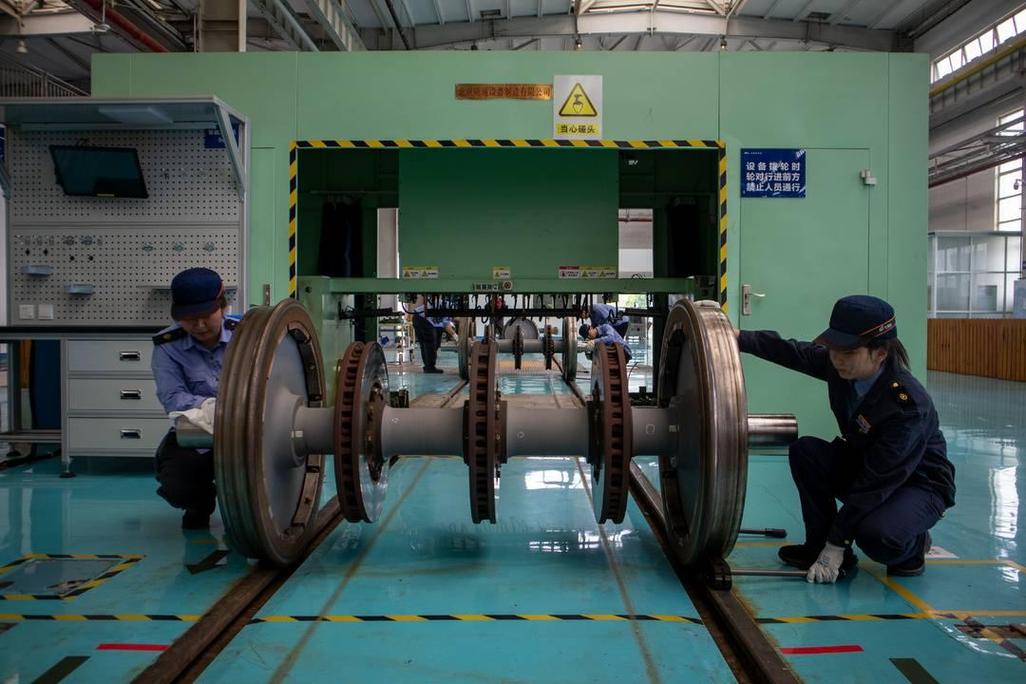
第二个是高铁轮轴的检测场景。之前跟中车的一个配套厂的老师傅聊天,说他们之前图便宜,找了个小厂家做的探伤机,专门用来测轮轴的表面裂纹。结果用了半年,被质检部门抽查的时候发现,设备的磁化电流误差快到15%了,远低于要求的1%以内的误差标准,整批30根加工好的轮轴全部返工,光返工的人工费、检测费就花了12万,比当初买设备省的那点钱多出去6倍都不止。
为啥高铁轮轴的要求这么严?因为轮轴带着整列车跑,要是带着微裂纹上线,跑个几万公里裂纹扩展了,就是重大安全事故。而且轮轴检测完必须退磁到剩磁低于0.1mT,不然剩磁吸了轨道上的铁屑,粘在轴瓦上磨个几千公里,轴就给磨出沟了。
现在厂家卷得厉害,但是藏着俩没人说的坑
这两年明显感觉行业卷得厉害,好多磁粉探伤机厂家都在往智能化上凑,宣传册上全是“AI自动判伤、MES系统直连、无人化检测”,一台设备比五年前贵了近三分之一。
先说好的地方。之前我们用的进口探伤机,一台要四十多万,现在国产同参数的设备也就十五六万,稳定性比十年前的国产机好太多了,连之前最容易坏的磁化电源模块,现在都能做到连续运行3年不用换,进口替代确实是真的。
但是有个行业内谁都不愿公开提的难题:现在好多带AI自动判伤的设备,训练的数据集全是实验室里做出来的标准人工缺陷试块,根本没收集车间里实际生产碰到的杂七杂八的干扰项。比如工件表面没擦干净的防锈油印、吊工件时钢丝绳蹭的浅划痕、磁悬液浓度飘了之后的假磁痕,这些东西AI根本分不清是真裂纹还是干扰项。
我们上个月试了个带自动判伤的新设备,把一个表面带吊装划痕的法兰盘放上去,系统直接亮红灯报“存在裂纹,不合格”,给我们干了15年的检验员逗得直笑,说这AI的眼力还不如他徒弟刚学三个月的水平。
还有个标准滞后的风险。现在在用的探伤设备校准标准还是2015年修订的,里面根本没提带自动判伤功能的设备要怎么验证准确率,怎么校准检测灵敏度。好多厂家钻这个空子,说自己的设备完全符合国标,实际上那个自动判伤的算法准确率到底有多少,连他们自己都没数。真到哪一天因为漏检出了大事故,这锅到底算厂家的,算使用方的,还是算标准制定方的?
在车间待了这么多年,我总记着刚入行的时候我师傅跟我说的话。
他说探伤设备好不好,别听销售吹得有多响,你拿个带已知裂纹的灵敏度试块放上去,能把裂纹的磁痕清清楚楚显出来,退磁之后拿个小磁针靠在工件表面,磁针不跟着转,那就是靠得住的好机器。
那些吹得天花乱坠的功能,要是连最基础的灵敏度都达不到,全是白搭。
对了,你们车间现在用的探伤机,上次校准是什么时候?有没有碰到过那种宣传得神乎其神,实际用起来漏检率高得离谱的磁粉探伤机厂家?
