2026-10-19 19:46:01 分类:商机
我在车间摸了20年刀柄。
最怕的不是断刀。
是你明明按手册把参数调得一丝不差,质检却给你甩回来一张不合格单。
上个月那批40铬转向节就是。1200件,客户催了半个月,头天夜班刚跑了200件,早班质检的小姑娘举着粗糙度仪跑过来,脸都白了。
“内孔全超了,0.8的要求,测出来1.6。”
客户当天下午就到了,手里攥着个断了的半轴,说上次装的件里卡了碎铁屑,跑了3万公里半轴磨断了,差点出人命。
我蹲在机床排屑槽边扒了五分钟。
那堆铁屑是碎的。
跟碎玻璃似的,边缘带着毛刺,粘在刀头上蹭得加工面一道一道的。
班组长小周蹲在旁边抠裤腿上的切削液,嘴里骂新刀片是水货,明明按手册设的120m/min切削速度,吃刀量2mm,怎么出这破屑。
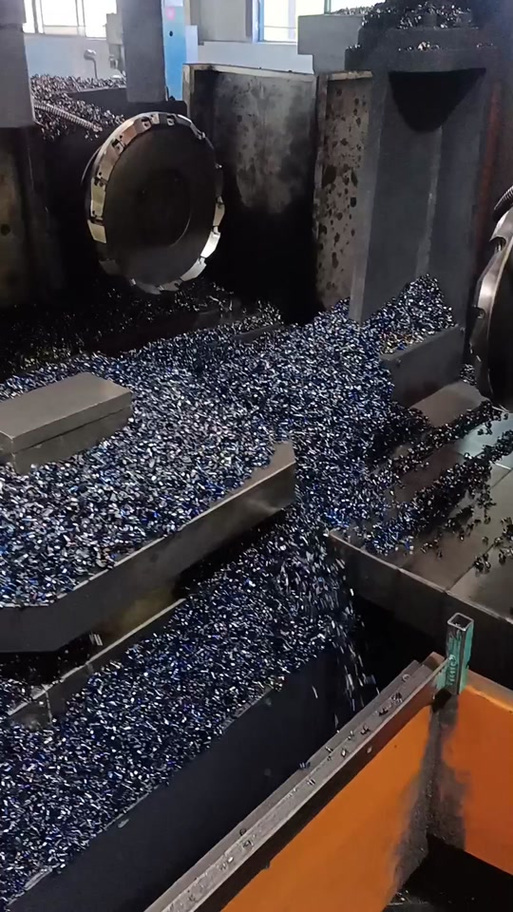 数控车床加工40铬钢时卷曲的切削铁屑实拍
那堆卡在内孔里的碎铁屑,差点赔了30万
你以为铁屑就是切下来的垃圾?
错了。
铁屑是机床的实时体检报告。
它的形状、温度、卷曲程度,直接告诉你现在的切削状态对不对。
那天我把小周的刀片拆下来摸了摸断屑槽。
新槽型,槽深0.22mm,按道理加工40铬应该出那种卷成弹簧状的屑,排屑槽里堆着也不会乱飘。
结果是碎的?
我翻了翻他设的进给量。
0.12mm/r。
哦,合着为了降粗糙度,把进给压得太低了。
切下来的金属层太薄,还没等刀片的断屑槽把它卷起来,就直接被挤碎了。
你说这是参数错了?
也不是。
手册上写的进给范围是0.1到0.3mm/r,他选的0.12在范围内。
但手册没告诉你,当进给低于0.15的时候,这个槽型的断屑率会直接掉到30%以下。
刀片槽型那0.02mm的差距,没人愿意跟客户说
现在市面上的刀片,断屑槽主要分两条路。
一种是大前角的锋利槽,槽宽窄,前角能到20度,切削力小,机床负载低,跑起来噪音也小。
另一种是带负倒棱的耐磨槽,槽宽一点,前角只有5度,刃口扛造,吃刀量从0.5mm到4mm都能hold住。
前者适合软料,比如铝、铜,还有硬度低于HRC30的钢。
后者适合硬料,比如淬硬钢、高温合金,哪怕吃刀量再大也不容易崩刃。
但行业里有个大家都不说的秘密。
很多厂家给客户打样的时候,会把断屑槽的槽深做浅0.02mm。
就这么点差距,肉眼根本看不出来。
好处是什么?
哪怕进给压到0.08mm/r,也能把屑断成小碎块,客户一看,哇,断屑效果真好,当场就签合同。
等批量供货的时候,再把槽深调回标准值,这时候刀片的寿命是正常的。
但要是客户自己换了这个槽型的刀片,按打样时候的参数调,肯定出碎屑。
还有更损的,直接就按浅0.02mm的槽批量生产,断屑效果是好,但是刀片的切削寿命会直接降15%。
客户一开始觉得便宜好用,用了两个月才发现,换刀片的频率比之前高了快五分之一,算下来反而更贵。
我们车间之前测过,当铁屑的卷曲半径小于30mm的时候,排屑槽里不会出现卡屑的情况。
要是卷成直径超过50mm的大弹簧,转两下就能缠在刀杆上,轻则蹭坏加工面,重则直接抱轴。
还有那种粒径小于0.2mm的细铁屑,飘在车间空气里,吸进去半年就能得尘肺,我们车间的老工人都知道,干活必须戴口罩,哪怕天再热。
不同行业的屑,根本不是同一个玩法
你要是拿加工汽车钢的屑的要求,去给模具厂做,肯定挨骂。
反过来也一样。
去年给博世供转向阀块的时候,我们踩过坑。
阀块是6061铝合金的,内部有直径3mm的交叉油道,长的能有120mm。
一开始用的普通铝用刀片,出的屑是长卷,跟细铁丝似的,卡在油道里吹不出来。
后来客户用内窥镜一照,每个油道里都卡着两三根铁屑,直接退了货。
我们后来把刀片换成了小槽型的铝用刀,吃刀量控制在1.2mm,切削速度拉到180m/min,进给提到0.15mm/r。
出的屑是什么样?
小C型,每个长度不超过10mm,跟指甲盖似的。
后来用高压气吹3秒,油道里干干净净,内窥镜照过去连个铁渣都没有,客户当场就过了检。
这是汽车零部件的要求。
屑要小,要散,不能卡在缝隙里,不然就是安全隐患。
上个月给本地一个模具厂加工H13淬硬钢的压铸模型腔,又是另一种玩法。
他们之前用的进口CBN刀片,出的屑是碎的。
但是淬硬钢加工的时候,切削温度能到800度,碎铁屑粘在型腔表面,形成一个个硬点,抛光的时候抛都抛不掉,一个型腔要抛3天。
我们给他们换了带高压内冷的刀具,把切削液压力调到8MPa。
出的屑直接变了样。
螺旋状的,带着余温被高压水冲出来,根本不会粘在加工面上。
后来他们抛光的时间直接省了2天,算下来每个件能省800块的人工费。
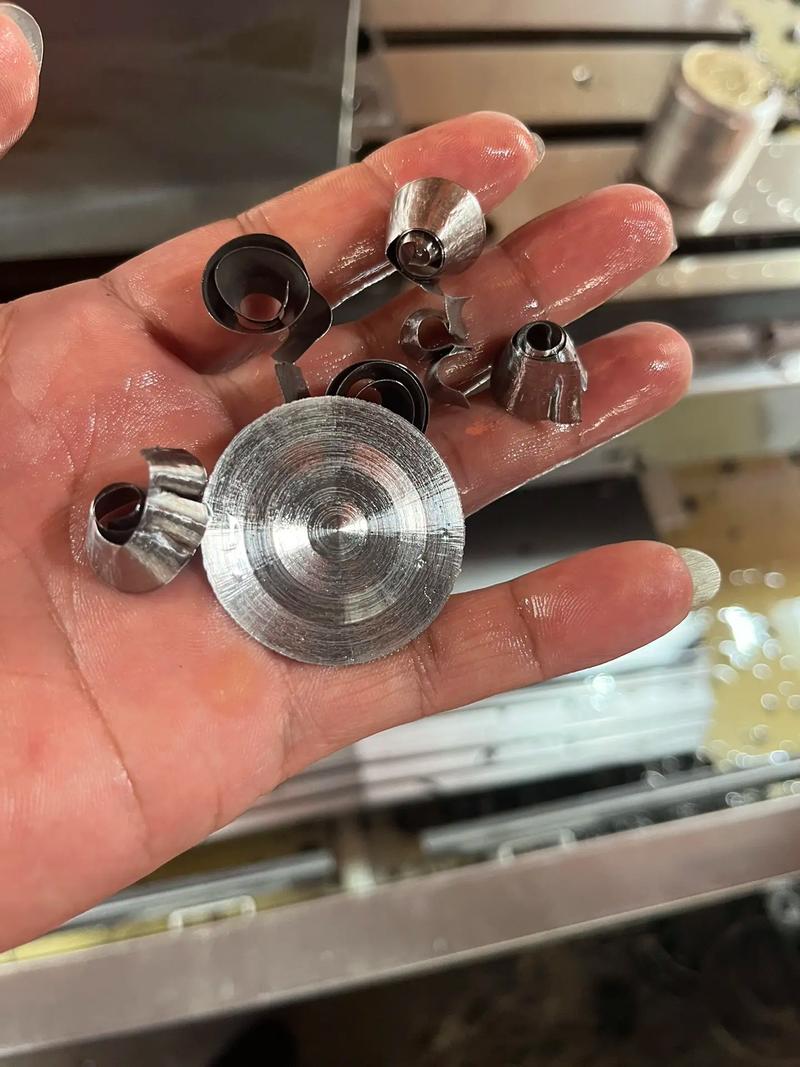 高压内冷刀具加工淬硬钢时排出的螺旋切削铁屑
模具行业的要求是什么?
屑要能带走热量,不能粘在加工面上,不然后续的精加工全白搭。
现在的智能机床,还读不懂铁屑的“脾气”
最近几年智能制造火,很多机床厂都吹自己有铁屑监测功能。
说能通过主轴负载的波动,判断铁屑是不是缠在刀上了,自动停机报警。
我测过好几款。
都是瞎扯。
主轴负载波动的原因太多了,比如材料有个硬点,比如轴承间隙大了,都能让负载变。
真等它报警的时候,铁屑已经缠得刀杆都转不动了。
还有现在的绿色制造要求,说要降低切削液的浓度,减少污染。
浓度从8%降到5%,冷却效果直接掉30%,铁屑的温度散不出去,直接粘在刀头上,断屑效果差一半。
大家都在喊绿色,但是没人说这个矛盾怎么解决。
还有个行业里不愿公开的难题。
现在的断屑槽标准,全是抄ISO的。
ISO的标准是针对欧洲的钢材,杂质少,硬度波动不超过HRC2。
咱们国内的钢材呢?
宝钢的45号钢,和地方小钢厂的45号钢,硬度能差出HRC5去。
同样的刀片,同样的参数,在宝钢的料上能出完美的卷屑,在小钢厂的料上直接出碎屑。
现在没有针对国内钢材的断屑参数标准,全靠各个车间自己试。
很多小厂的参数都是网上抄的,根本不适合自己的料,出了问题就怪刀片不好,怪机床不行。
进口替代喊了这么多年,高端刀片的槽型还是仿的国外的,槽型的弧度差了0.01mm,断屑范围就能差出一大截,但是没人说这个,毕竟客户只看价格。
我们车间老主任干了30年,常说一句话。
“屑正,件才正。”
别总盯着检验报告的数字,没事多蹲在排屑槽边看看那堆铁屑。
它比你手里的数显表靠谱多了。
对了。
你们有没有过那种情况?
所有参数都对着手册调的,机床也没毛病,材料也是合格的,出的屑就是不对,怎么调都调不好?
最后揪出来的原因是什么?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:切削铁屑:车间里没人明说的‘隐形质检员’
文章链接:https://yxqcspc.com/18242/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
