去年深秋的某个周二,刚泡的铁观音还冒着热气,拉退货的大卡车就堵在车间门口了。
是给长三角那家做新能源乘用车转向节的老客户发的货。
质检科的小李跳下来,脸拉得比他手里攥的游标卡尺还长:“王工,这批次的件,跑台架到12万次就断了,人家要求的是15万次啊。”
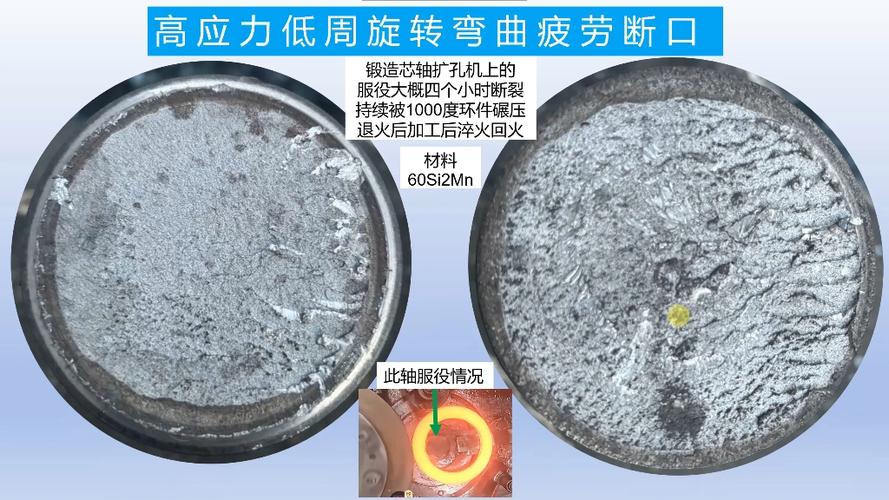
我蹲在货堆边扒拉了两个断口,当场就骂出了声。
根本不是啥材料成分不合格,是典型的疲劳断裂。
小徒弟凑过来瞅,说“师傅这断口平得跟刀切的似的,不是脆断吗?”
我敲了他脑壳一下:“等你看懂断口再来跟我说话。”
你以为的脆断,其实是攒了好久的“累”
好多刚进厂的小年轻,看见零件断了就说“这材料太脆,质量不行”。
屁。
疲劳断裂从来不是突然断的。是每次受力,就在表面某个不起眼的小划痕、刀痕、甚至是个针尖大的夹渣的地方,悄悄裂一丢丢。
裂一点。
再裂一点。
等你肉眼能顺着零件表面看见那道弯弯曲曲的疲劳纹的时候,这道缝已经悄悄攒了快90%的剩余寿命,剩下的那点强度,根本扛不住一次稍微大点的冲击。
我们测过无数次,普通45号钢做的传动轴,在交变载荷下,哪怕应力值只有材料抗拉强度的30%,只要循环次数够了,照样断。
之前有个轴,本来要求表面粗糙度Ra1.6,为了抢交货期,操作工直接把磨床的进给量加大了两档,出来的件粗糙度Ra3.2,台架测试的寿命直接砍了60%。
现在做抗疲劳零件,行业里基本就两条技术路线在卷。
一种是调质+表面高频淬火,成本低,加工快,表面硬度能到HRC48-52,心部韧性够,适合受力不复杂的普通传动轴。
另一种是渗碳淬火,表面硬度能到HRC58-62,渗层厚度能控制在0.8-1.2mm,抗疲劳能力确实比高频的强一大截,但是成本比高频的贵40%,还容易变形,磨量得留够0.3mm才行。
说个行业里没人主动提的妥协吧。
好多厂接了客户的抗疲劳零件订单,明明图纸上标的是渗碳淬火,为了压成本抢利润,偷偷换成高频淬火,表面再镀一层硬铬凑表面硬度。台架测试的时候专门挑应力集中最小的几个件装上去,测个10万次就给客户出报告说达标。等客户把件装到设备上跑个两三年,裂纹从当初那道没处理好的刀痕里爬出来,出了事故再来回扯皮。
不同行业的“疲劳”,根本不是一个量级的难
先说风电行业的。
去年我去内蒙的风场做售后,爬了80米高的塔筒,手搭在主轴的法兰面上,糙得跟砂纸似的。
风场的运维师傅说,这轴才跑了5年,就发现法兰螺栓孔旁边有个0.2mm的小裂纹。
为啥会裂?
因为风场的载荷根本不是固定的——今天刮阵风,明天突然停机,后天叶片触发急停,所有的力都是变来变去的,没有个准数。
人家的要求是啥?20年的设计寿命,累计交变循环次数要达到10的8次方级别。之前有个国内的厂,为了抢进口替代的大订单,把原来进口的模锻件换成了国内的自由锻件,省了30%的材料成本,结果投运才3年,三个塔筒的主轴全在螺栓孔位置断了,前前后后赔了快两千万。
再说说我们天天见的快递分拣线。
好多人觉得这玩意载荷小,哪会有啥疲劳问题?
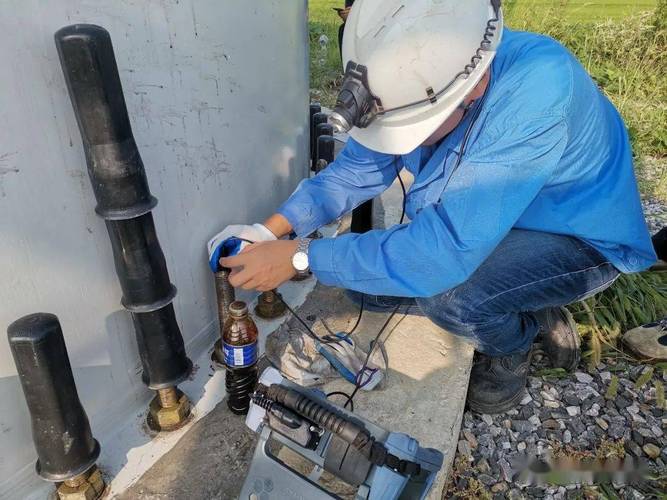
去年给江浙那家做智能分拣的厂改工艺,他们的销轴之前用Q235的圆钢直接车出来,表面啥强化处理都没有,用个半年就断。分拣线一停,传送带堵得水泄不通,一天损失十几万。
为啥会断?
因为分拣线的销轴,每分钟要转120次,一天24小时不停转,虽然单次受力只有几百牛,但是架不住循环次数多啊。
人家的要求其实很低:3年寿命,不用频繁停机维护就行,根本不需要啥10的8次方的循环,10的7次方就够了。
我们给改的方案特别简单,把原来的圆钢换成20号低碳钢,表面做个0.3mm的渗碳层,总成本只加了8%,寿命直接从半年拉到了4年。
现在大家都在喊智能制造,但是这个坑没人愿意公开说
现在去哪个工业展会,都在喊数字孪生、疲劳寿命在线监测,传感器贴在零件表面,实时算剩余寿命,说得天花乱坠。
我去年跟几个做传感器的工程师喝夜啤酒,人家喝高了说漏了嘴——现在所有的疲劳寿命算法,都是基于实验室的标准试样测出来的S-N曲线。
啥意思?
就是实验室里的试样,是干干净净的,没有刀痕,没有夹渣,没有装配的时候用大锤敲出来的小坑,受力方向也是完全标准的。
但是实际车间里做出来的零件呢?
昨天操作工吃刀量大了,刀痕深了0.01mm;今天装配的时候没对准,把轴的端面敲出个小凹坑;明天运输的时候吊索一滑,磕了个印子。
这些所有实际生产里的小偏差,没有哪个现行的疲劳设计标准,会把这些因素完完全全算到S-N曲线里。
说个行业里没人愿意公开的难题吧。
现在所有的在线疲劳监测系统,算出来的剩余寿命,跟零件实际的疲劳寿命比,最大误差能到200%。也就是说,系统弹窗提醒你“零件状态良好,还能安全运行10年”,可能跑3年就因为疲劳断裂掉下来了。
为啥没人把这个误差公开说?
因为谁要是挑明了说,之前卖出去的几千万一套的监测系统,不就成了智商税了?
还有现在喊得震天响的进口替代,好多厂说自己做的抗疲劳零件能1:1替代进口件,但是实际用起来就是差一截。说白了,大家抄的都是零件的尺寸、材料牌号,抄不来人家攒了几十年的工艺细节——比如零件加工完之后,要拿玻璃珠喷丸打15分钟,打均匀了,表面引入压应力,抗疲劳能力能涨30%。就这么简单的工序,好多新厂根本不知道要做,或者觉得太费时间,直接省掉了。
我们车间的老班长干了35年,退休前常说一句话:“疲劳断的件,从来不是坏在材料上,是坏在你看不见的小马虎上”。
真的是这样。
你觉得无所谓的一道深刀痕,一个磕出来的小凹坑,一次省掉的喷丸工序,最后都会在零件跑了几万次、几十万次循环之后,攒够了裂纹,找你算总账。
不知道各位在车间摸爬滚打多年的同行,有没有遇到过那种严格照着国标工艺卡走,每一步参数都没出错,结果还是因为疲劳断裂出问题的零件?
