2026-10-20 00:45:56 分类:商机
上周三早班我刚端着搪瓷缸子蹲在机床边吹凉豆浆,装配组的张胖子连工服拉链都没拉就冲过来,脸涨得像刚烤过的红硅橡胶。
“陈工!你快去看看!那批给比亚迪供的轮毂轴承套圈,终检测出来内孔椭圆度超了2微米,320件全扣下了!客户下午两点就到!”
我当时豆浆差点洒在工鞋上。
查了一上午原因,不是砂轮没修,不是进给补偿没调,是值夜班的徒弟嫌麻烦,机床冷机状态下直接吃0.03毫米的大走刀,连2小时的预热跑合都没做,主轴从冷机到热平衡的过程中,径向飘了1.8微米,整批件的椭圆度刚好卡着报废线擦过去。
说起来好笑,我们车间这几台高精度数控内圆磨床,平时安安静静蹲在隔断间里,连空调都单独给装着,大家总觉得这是“镇车间的宝贝”,真出质量事故的时候,你才发现它那点精度波动,对批量生产来说就是天塌下来的事儿。
别听销售吹参数,这几个数字才是真的命门
我见过太多刚入行的采购,被销售册上的“圆度0.5微米”“纳米级进给”忽悠得脑壳发热,拉回来的机床根本顶不住实际生产的折腾。
真要选靠谱的高精度数控内圆磨床,别盯着空载的宣传值看,三个数得实打实测。
冷机状态下磨头的径向跳动,得稳在0.8微米以内。不然跑俩小时热起来,跳动直接窜到2微米,你再怎么调补偿都没用。
带载状态下的进给重复定位精度,别信什么丝杠的理论分辨率,实际进给能稳在0.1微米每步不丢步、不因为磨削力弹性变形卡壳,就已经是国内第一梯队的水平了。很多厂家吹的0.05微米分辨率,真切到硬材料上,弹性变形就能吃掉0.2微米的进给量,纯纯的数字游戏。
床身的热变形控制能力,车间环境温度每波动1摄氏度,加工出来的内孔尺寸变化得压在1微米以内。不然夏天开空调和冬天关空调,出来的件能差出5微米,你一天调八次补偿都白搭。
现在业内争了快10年的两条磨头技术路线,谁也别说谁比谁高级。
电主轴的好处明摆着——转速拉得高,最高能冲到12万转,磨直径小于10毫米的小孔时效率快,维护也简单,坏了直接换个总成就行。但缺点也扎眼,用个两三年,内置轴承磨损带来的径向跳动就会往上飘,想恢复精度得重新做动平衡、换轴承,折腾下来小十万就没了。
空气静压主轴呢,精度确实稳,径向跳动能长期保持在0.2微米以内,没有金属接触磨损,理论上用个十年八年精度都不会掉。但贵啊!同规格的空气主轴磨床,比电主轴的贵40%都不止,还对压缩空气的洁净度要求到了变态的程度。
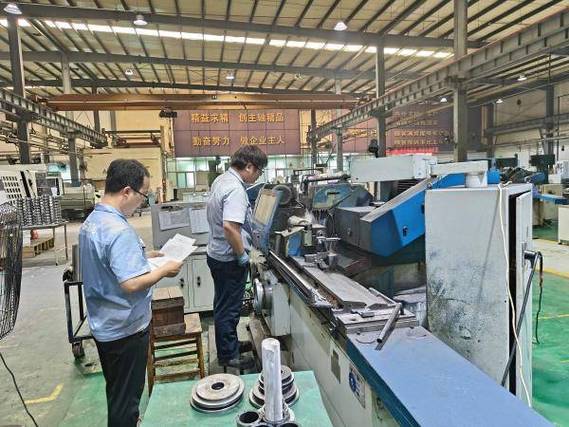 车间工人检查高精度数控内圆磨床磨头间隙
说到这儿就得提一句行业里心照不宣的妥协。
很多厂家给中小客户推的所谓“高精度空气静压内圆磨床”,根本不是全气浮结构,就是主轴前端装了两块气浮轴承,后端还是用普通角接触轴承撑着。成本直接降了60%,宣传册上堂而皇之写“空气静压主轴”,卖价比纯电主轴的机型贵20%。客户拿回去用个一年半载,后端的普通轴承磨坏了,精度直接掉三分之一,找售后人家只会说“你车间环境差,压缩空气没过滤干净”,连说理的地方都没有。
同样是磨内孔,不同行业的要求能差出十万八千里
别觉得高精度数控内圆磨床就是“精度越高越好”,真到不同的应用场景,你会发现有些指标根本没用,甚至是累赘。
就拿汽车零部件行业来说,我们磨的轮毂轴承套圈、变速箱同步器锥孔,根本不需要0.3微米的极致圆度——客户的图纸要求,内孔圆度1.5微米以内就算合格。人家真正要的是批量一致性。你单件件磨得再准,连续跑8小时,出来的1000件内孔尺寸散差超过3微米,整批货就得报废。
去年我们接了某车企的变速箱同步器锥孔订单,之前用普通内圆磨床,每磨50件就得停下来测一次尺寸,手动调一次补偿,工人一天到晚围着机床转,累得满头汗还经常出批量超差。后来换了带实时热补偿系统的高精度数控内圆磨床,连续跑12小时,实测的尺寸散差才1.2微米,工人隔两小时抽测一次就行,生产效率直接翻了一倍,大半年没出过一次批量报废。
换去航空航天领域,要求就完全反过来了。比如液压泵的柱塞套,内孔的圆柱度要求是0.3微米,表面粗糙度要到Ra0.02——摸上去跟光滑的玻璃一样,连磨痕都看不到。为啥?因为液压泵是在28兆帕的高压下工作的,内孔哪怕有0.5微米的锥度,柱塞来回运动的时候就会漏油,泵的容积效率直接掉一半。
前年我们接了个军工的柱塞套订单,总共才120件。一开始我们图快,用平时磨汽车件的参数,吃刀量0.005毫米,砂轮线速度35米每秒,磨出来的件粗糙度才Ra0.08,离要求差了整整一个等级。后来硬着头皮调参数,把吃刀量降到0.001毫米,砂轮换成了超细粒度的金刚石砂轮,最后光磨就来回走了5个行程,磨一件要12分钟,120件磨了整整三天。最后来检测的军工老师傅拿着轮廓仪测了半天,说你们这精度,比我们之前用的进口机床磨的还稳。
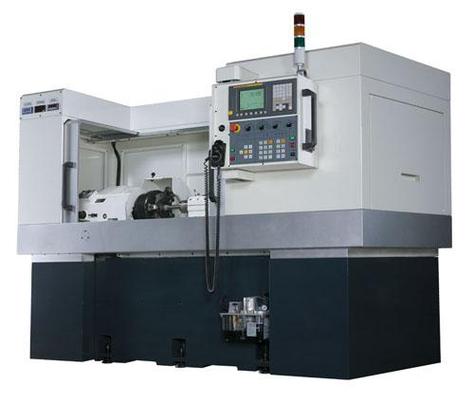 高精度数控内圆磨床加工航空液压柱塞套
现在喊得凶的进口替代,藏着两个没人愿意说的暗礁
 现在喊得凶的进口替代,藏着两个没人愿意说的暗礁
这几年国产高精度数控内圆磨床确实起来了。之前我们买一台同规格的进口机,要320万,现在国产的带全闭环控制的机型,才110万出头,实测的加工精度也能做到圆度0.8微米,很多中小厂子都把旧的进口机换下来了,这是实打实的好事。
但架不住有些厂家的吃相太难看。
没人愿意公开的难题,就是大家都在比“静态精度”——就是机床拉到恒温检测室,空转的时候打出来的精度数据有多好看,没人敢提“长期精度保持性”。我见过太多刚上市的国产新机床,刚拉回来的时候,空载打圆度能到0.3微米,比同价位的进口机数据还漂亮。用了半年再测,径向跳动直接涨到3微米,热补偿系统也不准了。
为啥?因为很多厂家为了压成本,床身的铸铁件根本没做够时间的时效处理,就放在车间院子里晾俩月,直接上机床加工装配。铸铁的内应力没释放干净,用个一年半载,床身慢慢变形歪掉,精度直接垮掉。这事儿没人在展会上说,等客户发现的时候,早就过了一年的质保期了。
还有个标准滞后的坑。现在国内的机床精度检测标准,还是2009年修订的版本,检测要求是机床放在20度的恒温环境里,空载状态下测出来的精度就算合格。但实际车间是什么环境?夏天车间温度能到32度,冬天能到5度,旁边还有别的机床运转带来的振动,还有砂轮磨损带来的负载变化。按照老标准测出来合格的机床,到实际生产线上,实际加工精度可能连检测值的一半都达不到。
前阵子有个老客户跟我吐槽,说买了台号称“达到国际先进水平”的国产高精度内圆磨床,拿回去磨轴承套圈,连续跑了俩小时,内孔尺寸飘了8微米。找厂家售后过来,人家把机床拉回恒温检测室,按标准测出来的精度完全达标,说“是你们车间环境不满足要求”。客户最后只能吃个哑巴亏,把机床扔在角落当普通磨床用。
你说气人不气人?标准是死的,生产是活的啊!
我们车间老主任干了快40年磨床,之前总跟我们念叨一句土话:“磨床的精度不是装出来的,是磨出来的。”
啥意思?就是新机床买回来,别上来就干重活,先拿废料跑合,空转48小时,再慢慢吃小刀磨个一周,把所有运动副的间隙磨顺,热变形稳定了,再上正式的批量活。就算你买的是一千万的进口机床,上来就狠吃刀、不预热,用不了半年精度全废。
干了这么多年我才明白,再好的机床参数,都抵不上车间里那点实打实的经验。
对了,你们车间现在用的高精度数控内圆磨床,用了三年之后,实际加工精度还能剩多少?有没有碰到过那种新机床精度爆表,用半年就拉胯的坑?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:摸了20年高精度数控内圆磨床,我见过的报废件能堆半间仓库
文章链接:https://yxqcspc.com/18254/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
