去年深冬,售后的小王裹着沾了雪的军大衣冲进我办公室,把一袋子锈得发褐的螺栓”哐当”砸在我桌上。
“张工,内蒙那63台风电塔筒,刚过质保3个月,连接螺栓全松了。业主说要赔200万。”
我拿起最上面那根螺栓,对着窗边的太阳光转了转。螺纹第三扣的位置,一圈麻麻的小凹坑,表面沾着红褐色的细磨屑。
旁边刚入职的小徒弟凑过来:“是不是上次打力矩的时候没打够?”
我瞪了他一眼。我们当时按GB/T 3098.1的要求,每根螺栓都打了1200N·m的力矩,还画了防松线。怎么会松?
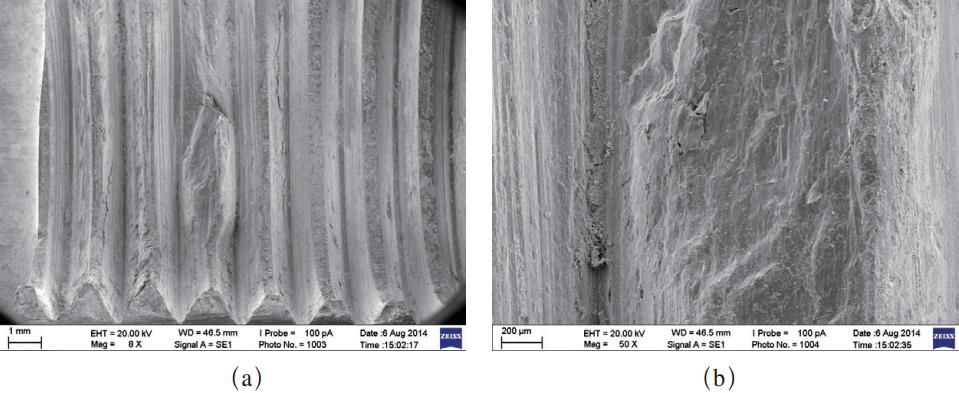
把螺栓送进扫描电镜的那一刻,我就知道找着根因了。
谁是车间里的“隐形小偷”
微动磨损的核心本质,根本不是大行程的滑动摩擦。两个靠压力贴在一起的零件,外面传来持续的振动,让接触面之间产生了只有几微米到几十微米的小相对滑动——比我们头发丝的直径还小。
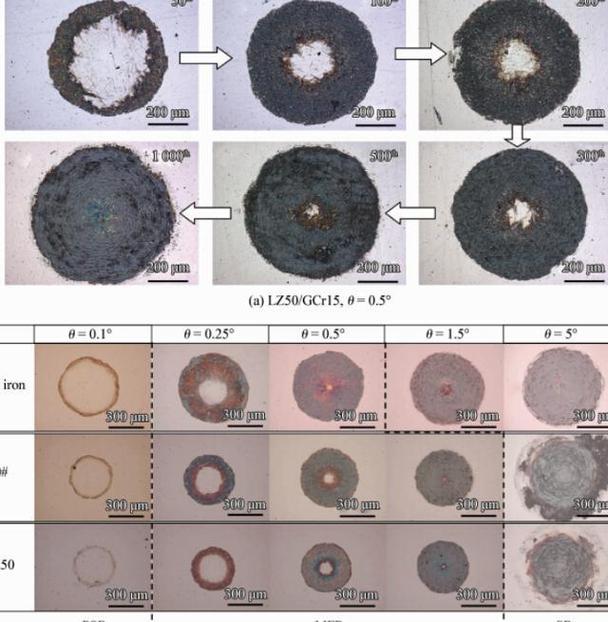
这种小滑动的振幅,通常就在2μm到50μm之间。我们之前在试验室做过对照试验,当两个钢件的接触正压力是200MPa,滑动振幅15μm,来回磨到10^6次的时候,接触面的磨损量就能到0.3mg/cm²——这时候表面已经开始出现连续的麻点了。
很多人以为振幅越小越好,其实错了。当振幅小于1μm的时候,两个接触面的分子会因为吸附力粘在一起,根本不会滑动,也就不存在磨损。但只要振幅跨过1μm的门槛,时间够长,再紧的连接也会松。
现在对付这种磨损,行业里就两条主流路。要么在接触面上喷二硫化钼减磨涂层,要么垫一层聚四氟乙烯复合垫片。
行业里从来不会跟客户明说的妥协:喷二硫化钼涂层的时候,大家都知道涂层越厚,耐磨时间越长。但实际测下来,涂层厚度一旦超过15μm,脆性就会急剧上升,振动的时候容易裂成小块掉下来,掉下来的硬磨粒反而会加剧磨损。所以哪怕客户图纸上要求涂层厚度20μm,我们实际生产的时候,都会偷偷把厚度控制在12μm到13μm之间,对外就说“经过工艺优化的最优参数”。
说白了,就是知道厚了容易掉,不敢跟客户说实话——怕人家觉得我们偷工减料。
至于聚四氟乙烯垫片,好处是便宜,加工简单。但温度一旦超过120℃,垫片就会软化,减磨效果直接打对折。所以碰到高温工况,我们从来不会主动推荐PTFE垫片,都是客户预算卡得死,逼得没办法才用,用的时候还要在工艺备注上写清楚“仅限常温工况”,怕以后出问题背锅。
不同场景下,这玩意的脾气完全不一样
别以为微动磨损都是一个脾气。在地铁转向架的定位节点上,它的发作逻辑就完全变了。
2019年我们给某地铁线路做转向架定位节点,那个地方是橡胶衬套和金属外套过盈配合,振动频率是10Hz到20Hz,滑动振幅大概10μm。刚上线1年,就有30%的节点出现了橡胶和金属脱粘。拆下来一看,金属套的配合面沾了一层薄薄的黑色磨屑——就是微动磨出来的。
当时我们为了让橡胶和金属粘得牢,把过盈量做到了0.3mm。结果车辆跑起来,金属和橡胶之间的小滑动把粘接面磨出了空隙,磨屑积在里面,直接把橡胶给顶开了。后来我们改了方案,在金属套的配合面滚了菱形网纹,粗糙度做到Ra3.2,把过盈量降到0.22mm,再装上去跑了3年,再也没出过脱粘的问题。
再说说飞机机翼蒙皮的铆钉。那个地方的要求,和地铁、风电根本不是一个量级。飞机在天上飞,气流吹得蒙皮反复变形,铆钉和蒙皮之间的相对滑动振幅只有5μm,但是要求10^9次循环都不能出现超过3μm的磨坑——不然蒙皮会因为微动磨损产生疲劳裂纹,那是要出人命的。
2021年给某国产大飞机做试验件,一开始用普通铝合金铆钉,做到3*10^8次循环的时候,铆钉孔位置就出现了深度8μm的磨坑,材料的疲劳强度直接掉了40%。后来我们换了钛合金铆钉,在接触面上镀了一层3μm的纯银层,再做试验,到1.2*10^9次循环的时候,磨坑深度才2μm,完全满足设计要求。
现在的新趋势下,这老问题反而更难搞了
现在大家都在搞智能制造、预测性维护,靠传感器测设备的振动、温度,提前预判故障。但说实话,微动磨损产生的振动太微弱了——振幅只有几微米,现在市面上常用的工业传感器,采样频率不够的话,根本捕捉不到。很多客户要求我们的在线监测系统,能提前3个月预判微动磨损故障,可现实是,现在的传感器精度,最多能在接触面已经出现100μm磨坑的时候才测出来,离真正的预判差得远。
再说说进口替代的事。之前风电螺栓的表面涂层,都是买国外的达克罗材料,一公斤要80多块。现在国产的同类型涂层材料出来了,一公斤只要50块,便宜了快40%。但实际做试验的时候,国产涂层的颗粒度比进口的粗2倍,同样的试验条件下,循环到5*10^7次的时候,磨损量是进口涂层的3倍。
现在的微动磨损测试标准,还是上世纪80年代定的老黄历。试验条件是常温、干摩擦,没有雨水,没有润滑油,温度恒定。可实际现场的工况是什么样?零下40度的风场,120度的发动机舱,带着泥沙的雨水,混着油污的振动。按标准做出来的试验是合格的,可到现场可能用1年就磨坏了。但你又不能说厂家不对——人家的检测报告是按国标出的,完全合规。
这就是标准滞后的坑,很多厂家就钻这个空子,把产品送试验室按标准测合格,拿到报告就往外卖,真到现场出了问题,就推给“用户工况不符合要求”。
我们车间干了一辈子的老主任以前总说一句土话:“对付微动,紧不如垫,垫不如糙,糙不如勤看。”
啥意思?就是你光靠把螺栓拧得再紧,也防不住微米级的滑动;不如在接触面垫一层减磨的材料;垫了材料不如把接触面弄粗糙点,靠摩擦力减少相对滑动;但最管用的,还是平时巡检的时候多摸一摸,看看有没有松动的防松线,有没有渗出来的锈迹。
你们在车间摸爬滚打这么多年,有没有碰到过那种明明按工艺卡紧到位、按要求做出来的零件,刚装出去半年就莫名松脱、磨出锈坑的怪事?最后都是怎么找到根因的?
