去年深秋在淄博一家法兰厂蹲了三天,亲眼见老板蹲在车间台阶上抽烟,烟蒂扔了半脚边。
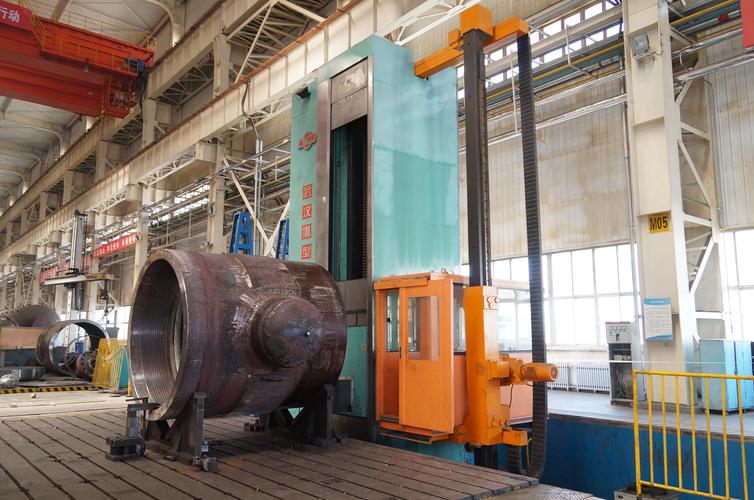
那台刚拉回来三个月的6.3米双柱定梁立式车削加工中心,正盖着厚帆布停在墙角。
不敢开。
之前冲着销售报的价比头部厂低了整整18万,头脑一热签了合同,结果装完第一次跑满程加工大直径风电法兰,圆度误差直接飘到0.08mm——行业里这个尺寸的件,合格线是0.02mm以内啊。找售后,对方派了个刚毕业的小伙子过来,蹲在机器上调了三天,参数改了几十组,还是稳不住精度。最后说要换主轴轴承,从厂家发件等了整整17天,车间里堆的三个批次的法兰订单全压着,下游的风电客户催货催到要按合同赔总货款的15%,算下来光误工和违约金就亏了22万,比当初买设备省的那点钱多了一倍还不止。
别信销售吹的参数,这几个硬指标能当场戳穿贴牌厂
很多人去厂家考察,一进门就被拉到展示厅,对着擦得锃亮的新机听销售念参数表,什么重复定位精度多少,快移速度多少,听得云里雾里,回来就拍板签合同。说实话,这些参数全是可以调出来的,真要判断厂家有没有真本事,得看那些藏在展示厅后面的细节。
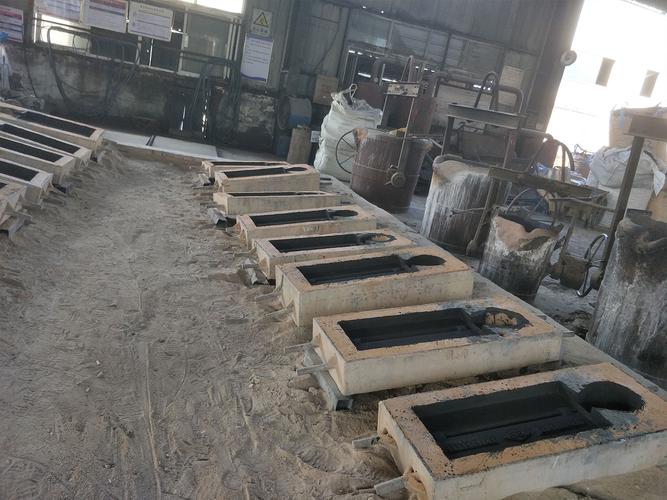
先看车间里的铸件库存堆放量。双柱定梁立式车削加工中心的刚性核心,就是床身、横梁、工作台这几个大件,全是经过时效处理的铸铁件,没有哪家真有实力的厂,会把这些核心件的生产完全外包。进了厂别往展示厅走,先绕到车间后面的露天堆场或者半成品车间,能看到带着浇口、印着清晰铸造编号的铸件毛坯,堆得整整齐齐的,甚至能看到不同批次的时效处理标识——这种厂,至少能保证大件的品质可控。之前去济南一家做立车的厂考察,刚进大门就看到西墙根堆了快两百根横梁铸件,上面的编号从2023年8月排到2024年6月,人家说这些都是提前3个月做了自然时效的毛坯,等着装配的时候直接用,省得临时调货耽误精度。
这种厂,靠谱一半。
要是你绕了半天,连个铸件毛坯都没见着,车间里全是从外面拉来的成品件,工人拧个螺丝就攒成一台新机,扭头就说是自己研发的,直接可以告辞了。这种贴牌厂,今天卖你一台设备,明天说不定就换个名字接着攒,后续的售后根本没有保障。
再看正在返修的老设备拆机现场。别光看新机的表面功夫,问销售能不能去看正在做维保的老设备,最好是已经用了五六年以上的老款双柱定梁立车。看拆下来的导轨面,要是经过这么多年的连续切削,导轨面还是均匀的研磨痕迹,没有局部凹陷的磨损、没有明显的应力变形,说明人家的铸件时效工艺做得到位,整机的刚性设计是经得住时间考验的。要是看到那种用了不到三年的设备,导轨面已经磨出了深浅不一的沟,丝杠的间隙大到晃一下就能感觉到动,那这种设备买回来,用个两三年精度就垮了,根本不值那个价。
最后问清楚售后团队的常驻覆盖半径。别信销售拍着胸脯说的“全国24小时上门服务”,你就追着问,离我厂区最近的售后工程师在哪个城市,手里现在负责多少台同类型设备的维保。比如你在江苏常州,他说最近的售后点在上海,那个工程师手里管着120多台设备,那真出了问题,人家要排着队上门,路上来回就得大半天,等个三四天才能轮到你家,产能压都压死。要是他说苏州就有常驻的售后点,那个工程师手里管的同类型设备不超过40台,那才是真的能做到快速响应的。
能选的厂家其实就三类,碰到第四类直接跑
接触了快上百家做立车的厂,摸下来发现,真的能把双柱定梁立式车削加工中心做扎实的,其实就那么几类,剩下的大部分都是来赚快钱的。
第一类是在普通立车赛道扎了15年以上的“老炮厂”。这种厂最早是做手动双柱立车出身的,从机械结构的设计到铸件的加工,全是自己一步步摸出来的,后来跟着数控化的趋势,慢慢把原来的手动设备升级成数控车削中心,从3.5米到8米的常用型号全有成熟的设计。这种厂最大的好处是灵活,你要是有特殊的加工需求,比如要改个大卡盘的结构,要加个自动排屑的装置,人家的技术部门不用找外协,自己就能给你改到位,不会拿着通用款的参数硬套你的加工场景。
第二类是给头部大厂做了五六年配套的“转正代工厂”。之前一直给国内知名的机床品牌做横梁、床身的装配配套,装配工艺全是按大厂的验收标准走的,做了五六年之后,攒够了技术和客户资源,就自己出来做独立品牌。这种厂的设备,精度稳定性跟头部厂比差不了多少,价格还能低个20%左右,性价比特别高。
第三类是扎在垂直行业里的“场景定制厂”。比如专门给风电法兰、港口重工、矿山设备厂做配套的,天天跟这些行业的客户打交道,知道大家最在意啥——是加工大直径工件的时候的抗振性,是24小时连续切削的精度保持性,是换刀的时候的效率。人家不会给你整那些花里胡哨的、一年都用不上几次的功能,全是针对你常用的加工场景做的优化,买回来上手就能用,不用花时间改。
不过话说回来,也不是说新成立的厂就一定不能选,要是核心团队全是从头部机床厂出来的,有自己的核心结构设计,那也可以考虑。但这种厂太少了,大部分新厂都是靠攒件做出来的,你没必要拿自己的生产订单去赌。
最不能碰的就是那种啥设备都做的“万能厂”。今天发朋友圈卖立式加工中心,明天又卖数控车床,后天开始推注塑机,宣传册上的案例图全是网上扒的,连个自己的车间实拍视频都不敢发。你问他双柱定梁立车的结构设计要点,他支支吾吾说不清楚,只会跟你比价格。这种厂,报的价格再低也不能要。
签合同前把这几条写进去,能少踩80%的坑
很多人考察的时候把厂家摸得透透的,结果签合同的时候拉不下脸,觉得都是做生意的,没必要把条款写得太细,最后真出问题的时候,当初对接的销售都离职了,你连个说理的地方都找不到。
验收标准一定要写死,别光写“按国标验收”。就把你常用的加工要求一条条列进去:设备安装调试完成后,空载连续运行8小时,主轴端面的径向跳动不超过0.005mm,加工标准铸铁试件的圆度误差不超过0.015mm,全行程的定位精度保持在0.02mm以内。要是达不到要求,厂家得在7天内调试到合格,每逾期一天,按设备总款的千分之三赔违约金。之前那个淄博的老板,就是合同里只写了“符合出厂标准”,结果设备精度不达标,厂家反过来说是他车间的地基没做好,他拿合同根本没法扯皮。
付款节点别太激进。别上来就付90%的货款,剩下的10%作为质保金,留到设备连续运行一个月,加工了你平时常用的几个典型工件,精度一直稳定不飘了,再付给厂家。很多厂就是你钱付完了,售后的响应速度直接慢一半,你催他上门,他就说手里排的活多,能给你拖半个月。你留了这10%的质保金,他自然会上心帮你把设备调好。
易损件清单要附在合同后面。比如刀架的锁紧块、主轴的密封圈、导轨的防尘条这些经常要换的易损件,要让厂家免费送一套备用的。不然等你用了三个月,某个小零件坏了,找他买,一个几块钱的密封圈要收你两百块,还得等一周的快递,耽误生产的钱都够买一堆零件了。
对了,别信销售说的“终身免费保修”的空话,一定要问清楚,保修的范围是啥,是只保主轴、丝杠这些核心大件,还是连易损件都包含,上门的差旅费谁出,这些全要写在合同的补充条款里。
撕破脸的事,不如提前写在纸上。
上周跟那个淄博的法兰厂老板通电话,他说后来换了那家有自己铸件堆场的厂,新设备拉回来,装完连续测了三次精度,圆度一直稳在0.01mm以内。上个月赶风电的大订单,设备连轴转了20天,精度都没飘。他说早知道当初就不图那18万的便宜,折腾那三个月,光赔客户的违约金就快20万了,算下来亏得一塌糊涂。
机床这东西,本来就是买回家帮你赚钱的。
不是买回来当祖宗供的。
