去年7月的夜班我正蹲在车间门口啃冰棒,对接了三年的客户张总电话打过来,嗓门大到隔着听筒都能震得我耳朵疼,说刚拉回去的三吨PP改性料,做出来的汽车门板全是银纹,一掰就碎,熔融指数比合同要求差了32%,要把货全退回来。
我当时脑壳嗡的一声。
冰棒化了一手都没顾上擦,蹬着劳保鞋就往生产车间跑,查了三个小时才找到问题——机组的剪切段转速传感器飘了,本来设定的320转,实际跑了410转,把混在料里的20%玻纤全剪得碎成粉末,料的强度能上得去才怪。
你看,这就是同向双螺杆挤出造粒机组的存在感。平时闷在车间里转,没什么动静,一旦出问题,分分钟能让你几十万的货打了水漂。
别光看参数表,机组脾气全在螺杆段上
干了这么多年,我最烦销售拿着厚厚的参数表吹,说自己的机组产量多高、能耗多低。
真不是。
40:1长径比的65机型,玻纤保留率比32:1的同直径机型高22%——这个数我在车间测了不下百次,错不了。长径比不够,你就算把螺杆转速拉到顶,玻纤在机筒里走的行程短,还没来得及混均匀就被挤出去,做出来的料性能永远差一截。
现在行业里主流的螺纹块就两种,一种是渗氮高速钢的,成本低,卖得便宜,大概3000小时就得拆下来换;另一种是钴基合金的,耐磨损,价格贵3倍,连续跑8000小时都不用换。
这里有个行业里没人明说的妥协。
很多厂家给客户报的是进口高端机型的价,给的机筒确实是进口的耐磨钢,但是里面的螺纹块全换成最便宜的高速钢款,甚至把原本设计的4段剪切块,偷偷减成2段。反正出厂试车的时候全用纯PE料跑,没有填料磨损,剪切段少了也不影响出料,等客户拉回去加了玻纤、滑石粉跑上半个月,螺纹块磨得掉铁屑,料发黑,再找过来,人家说“我们出厂是合格的”,你一点脾气都没有。
我自己摸出来的规律,主机扭矩稳定在65%的时候,出料的均匀性最好。要是扭矩长期超过80%,哪怕你喂料的精度再高,切出来的颗粒大小差能到20%,后续客户筛分都得筛掉一大堆废粒。还有个死规矩,水环切粒的最佳水温是42-48℃,低了颗粒太硬,切刀磨得快;高了颗粒粘成坨,得人工掰碎,一个班下来能累到腰直不起来。
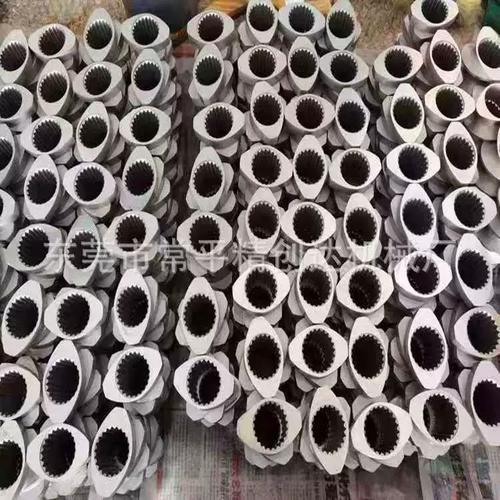
别信那些“全工况适配”的鬼话。上次有个客户花两百多万买的进口机组,拆开来一看,螺纹块的磨损量比我们国产同价位的还大,查了半天才发现,机筒的冷却水道漏了半年,螺杆干磨,再好的合金材料也扛不住。
同样的机组,换个行业要求能差出十万八千里
很多人觉得,同向双螺杆挤出造粒机组不就是个混料的铁疙瘩,换什么料都能跑。
大错特错。
去年给江苏一个做汽配料的客户改机,他们之前用的是传统水冷拉条切粒,每到梅雨季,空气湿度大,料条刚从模头出来就软,走两步就断,一个班下来要停七八次接条,成品率才92%。我们去了之后把拉条切粒改成水环切,把原来3mm的模孔改成1.8mm,换了动平衡校准的切刀,现在一个班下来断条不超过2次,成品率直接升到98.5%。
做汽车填充料的机组,要求其实特别简单——耐磨损,剪切强度适中。剪切太猛,滑石粉被磨得太细,料的冲击强度上不去;剪切太弱,滑石粉混不均匀,料表面有颗粒,客户根本不收。
还有个做全降解餐盒的山东客户,去年找过来的时候愁得头发都白了。他们买的通用型机组,做PBAT加30%秸秆粉的可降解料,总是有未熔融的小颗粒,压成餐盒之后表面全是麻点,光退货就退了十几万。
我们去现场拆了螺杆,把输送段往前挪了两个螺距,把排气口从第三段移到第四段,把机筒温度从原来的210℃降到175℃,跑了两批料就稳了——料全是透亮的,没有麻点,现在他们每月开120吨的产能,一点问题没有。
做可降解料的机组,和做汽配料的要求完全反过来。绝对不能有高剪切,不然PBAT的分子量一掉,做出来的餐盒一装80℃的热汤就软变形;排气口必须够大,不然料里的小分子排不出去,压出来的片材全是气泡。
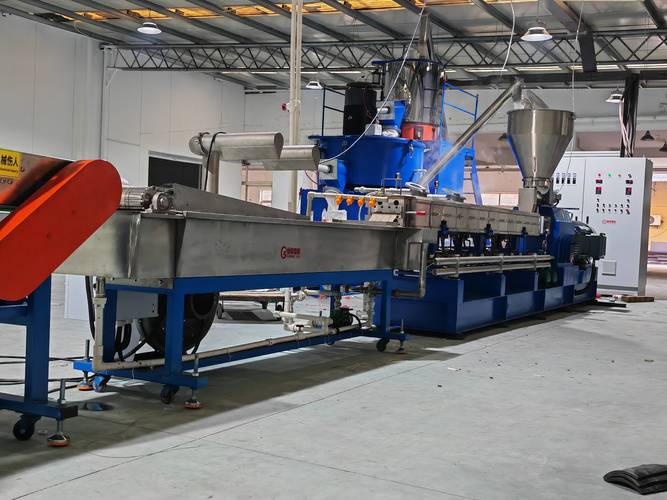
你看,同样是65机,给汽配厂用和给可降解料厂用,螺杆的排布、温度的设置、切粒的方式全不一样,哪有什么通用的万能机组。
现在喊得凶的进口替代,藏着不少没人说的坑
这几年国产机组的进步确实是实打实的。之前我们做机组的扭矩分配箱,全靠进口,一个箱子就要几十万,现在我们自己做的,连续跑5万小时的齿轮磨损量能控制在0.02mm以内,价格只有进口的1/3,很多老客户现在都从买进口机转成买国产的,算下来3年就能收回设备成本。
但是别被宣传册上的话骗了。
现在很多厂家说自己的机组是“智能制造、全互联”,装了一堆温度、压力、转速传感器,屏幕上的数字跳得飞快,看着高大上。实际上呢?根本没有配套的故障预警模型,所有数据就存在本地的小电脑里,顶多能存个生产记录,根本不会提前报警。上次有个客户的机筒温度传感器飘了15℃,屏幕上显示的还是正常数值,等发现的时候,机筒里的料全碳化了,拆出来清机清了3天,损失十几万。
还有个更闹心的事。现在的机组性能测试国标,还是10年前定的,测试的时候全用纯PE料跑,根本不测加了玻纤、滑石粉的磨损工况。很多厂家就钻这个空子,出厂测试全用纯料跑,参数全达标,等客户拉回去加填料跑上几个月,机筒磨穿、螺杆磨损,再找过来,人家说“我们符合国标”,你一点办法都没有。
说实话,我不是反对国产替代,我自己在车间摸了20年国产机组,比谁都盼着咱们的设备能把进口的比下去。但是你不能拿个铁壳子,装一堆花里胡哨的传感器,就说自己是高端智能设备,对吧?上次去行业展会,看到个厂家的机组,宣传册上写着“全自主可控、零故障运行”,凑近一看,里面的支撑轴承还是最便宜的普通款,跑个一年就得换,这不是糊弄人嘛。
我们车间干了30年的老主任常说一句话,“机组是喂出来的,不是拧出来的”。
什么意思?
就是你别一上来就把螺杆转速拉到顶,把喂料量给得忽大忽小,扭矩稳了,喂料匀了,比你天天拆螺杆换螺纹块、调温度参数管用一百倍。
不知道各位跑车间的时候,碰到过最离谱的参数漂移是啥情况?
