去年九月的周一。
我刚换完劳保鞋,仓管小李就撞开车间门冲进来。手里攥着皱巴巴的快递面单,脸白得像刷了三层的墙面漆。
是上海的客户。
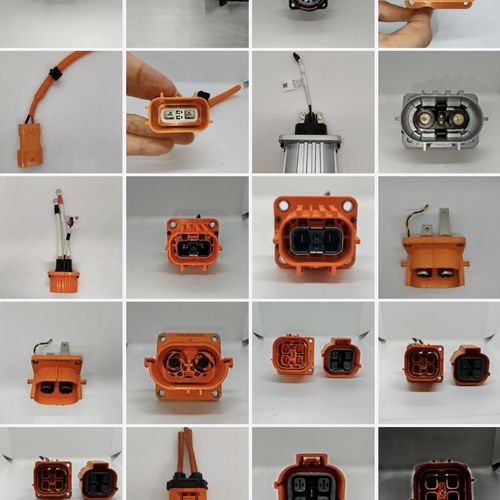
退了3万件新能源汽车的连接器外壳。测了100个,12个内孔拔模斜度差了0.2度,插针卡得根本插不进去。
当时班组急得团团转。之前这批件都是用隔壁台的新全电动机打的,销售说这机子精度高、省电,比全液压的好用十倍。结果呢?
我带着徒弟把那台全电动的参数翻了个底朝天,发现射胶终点的偏差飘到了0.15mm——就这么点偏差,打出来的0.5mm壁厚的件,内孔直接歪了。
后来我们把料换到那台用了五年的精密连接器专用全液压注塑成型机上,连参数都没大改,连打200模,测出来的内孔同轴度稳在0.003mm以内。客户那边当天就把退回来的货拉回去重新过检,连个投诉电话都没再打。
别听销售吹,这台机子的硬骨头全在看不见的地方
很多人说全液压机老了,不如全电动的先进。
拉倒吧。
你去翻这台专用机的出厂参数,三个数记牢:锁模力重复偏差控制在±1.2%以内,射胶终点重复精度±0.02mm,油温波动范围不超过±1℃。
就这三个数,市面上八成的全电动机都达不到。
为啥?
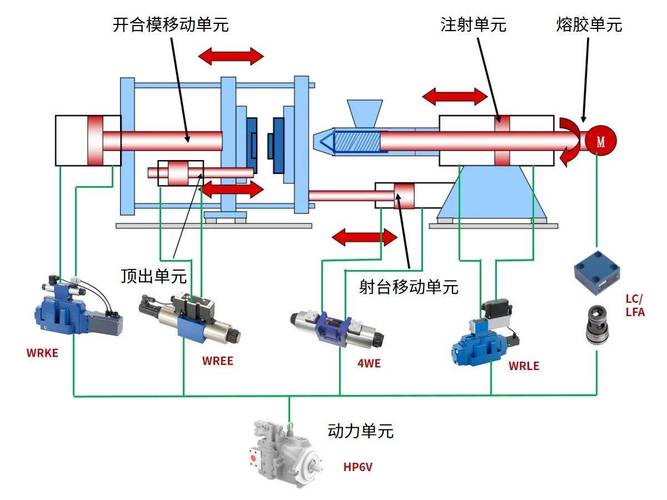
全电动的传动靠丝杆,打PA66加30%玻纤的料,玻纤硬得像小刀子,磨个几十万模,丝杆的间隙就出来了,射胶终点自然就飘。全液压的靠油缸直驱,刚性是丝杆的三倍,就算打100万模,间隙的变化量也不到丝杆的五分之一。
行业里有个没人明说的妥协。
全电动机的销售总吹自己精度高,遇到玻纤含量超25%的料,就跟客户说”要降低射胶速度保护螺杆,不然磨损太快”。
说白了就是丝杆扛不住大扭矩的射胶力,怕打快了丝杆崩了。
我们之前测过同参数的两台机,打40%玻纤的PPS料,全电动的射胶速度比全液压专用机慢了18%,充模时间多了0.3秒,熔接痕的强度直接低了20%。
不过话说回来,全电动的确实省电,也安静。要是打那种没玻纤的PC料,做消费电子的薄件,确实好用。但只要是带玻纤的精密连接器,全液压专用机的稳定性,真不是全电动能比的。
不同行业的连接器,对这台机子的要求根本不是一回事
别以为这台机子是万能的。
打消费电子的Type-C连接器,和打新能源汽车的高压连接器,要求差得能出两本手册。
先说消费电子的。
去年给深圳的一个3C客户供的件,Type-C的内套,壁厚只有0.3mm,不能有一点飞边,不然插的时候会卡。之前他们用普通注塑机打,飞边厚度有0.03mm,每模出来都要人工修,一个件修2秒,一天10万件,光修飞边的工人就招了20个。
换了这台专用机之后,它的模温是分区控制的,动模和定模的温差能压在2℃以内,射胶的末段压力是阶梯式降的,打出来的飞边厚度不到0.01mm,薄得跟一层雾似的,根本不用修。那20个工人直接调到组装线去了,客户算了笔账,一年省的人工就够买半台机子。
再说汽车电子的高压连接器。
这个件要过125℃的高温测试,还要扛400V的电压,内应力大了,用个三五年就会裂,到时候出了安全事故,谁都担不起。今年年初给常州的一个Tier1供的PPS材质高压连接器,之前用全电动机打,射胶压力要冲到240MPa才能充满模,但是全电动的最大射胶压力到220MPa就顶格了,经常缺胶,不良率有3%。
换了这台全液压专用机,射胶压力能稳定在230MPa,而且保压是三段式的:第一段80MPa打2秒,把模腔填满;第二段40MPa打5秒,补缩;第三段10MPa打1秒,把内应力放出来。打出来的件测内应力,只有12MPa,比之前全电动打的28MPa低了一半,盐雾测试1000小时直接过了。
大家都在喊进口替代,可有些坑没人愿意往外说
现在车间里的新机子,十台有八台是国产的。
之前我们用的进口全液压机,一台要200多万,现在国产的同参数的,只要80万,还能连MES系统,每一模的射胶压力、保压时间、锁模力,都能实时传到服务器,参数飘了直接报警,根本不用质检员挨个拆件测。
还有省电的事。现在的伺服全液压机,比十年前的老定量泵机,一年能省12000度电,按工业电价算,一年省小一万块,用个五年,省的钱就够付首付了。
但有个事,行业里没人愿意公开说。
现在的精密连接器的注塑件标准,还是2019年的老版本,里面对注塑件的内应力要求,只写了”无明显内应力”。啥叫明显?没有量化的数值要求。
很多厂为了过检,就把打出来的件放到80℃的烤箱里烤2小时,把内应力释放完了再测,测出来的数值当然好看。可等把件装到连接器上,经过夏天的高温、冬天的低温循环,内应力又慢慢出来了,轻则接触不良,重则开裂漏液。
还有更离谱的。现在很多国产机打着”精密连接器专用”的旗号,实际上就是把普通注塑机的螺杆换细了点,根本没针对连接器的小浇口、薄壁特征做模流匹配优化,打出来的件,熔接痕位置的强度只有本体的60%,用个半年就断。为啥没人说?因为做匹配优化要花成本,谁先做,谁的价格就比别人高,在拼价格的市场里,根本卖不动。
我在车间摸了20年机子,从来不信那些吹得天花乱坠的参数表。
就认一个土规矩:新机进厂,先连打1000模,测射胶终点的偏差,要是偏差超过0.05mm,说破天也别买。
别光看厂家给的空载参数,实际打带玻纤的料,跑合个三五百模,间隙才会露出来。
你们车间打精密连接器的时候,有没有遇到过那种参数全对,但是件就是不合格的邪门情况?都是咋解决的?
