上个月周一刚开早会,徒弟小周攥着个零件样品冲进来,脸涨得通红。
“张工,浙江来的客户堵在质检台拍桌子,说咱们做的那批TC4接头,上次给他们的样件没问题,这次大货全裂了。”
我把手里的搪瓷缸往桌上一放,跟着他往质检台走。老远就看见个穿藏青色工装的中年人,手里举着个裂成两半的航空接头,旁边堆着一纸箱零件,表面泛着一层暗灰色的斑,跟长了霉似的。
我拿起来摸了摸,心里就有数了。
这根本不是我们做的货。
我们做的TC4接头,出来都是银灰色的,表面连个氧化色都不会有。这货的真空度明显没抽够,高温下氧含量超标,钛合金直接脆化了,地面测试的时候不裂才怪。
别被厂家的宣传册骗了,真空热处理的核心根本不是“真空”
很多刚入行的人以为,真空热处理就是把炉子里的空气抽干净,再加热就行。
大错特错。
我刚进厂的时候,师傅跟我说,真空度的稳定比极限真空度重要100倍。我们现在用的那台国产油淬炉,出厂标的极限真空度是6.7×10^-3 Pa,听着很高对吧?但实际生产的时候,我们根本不需要抽到这么低,只要能稳定维持在10^-2 Pa以上,零件就不会氧化。
怕就怕抽着抽着漏了。
炉门的密封圈老化了,或者抽气管的焊缝裂了,哪怕漏进去一点点空气,仪表上的数值可能还显示正常,但是零件出来就会有暗斑。之前有一次我们赶一批出口的模具,半夜里真空泵的油雾分离器堵了,抽真空的速度慢了一半,操作工没注意,直接升了温,最后36件模仁全废了,赔了客户12万。

现在主流的真空热处理路线,无非是高压气淬和真空油淬两种。
高压气淬听着高级,10bar的压力,用高压氩气快速冷却零件,变形量能控制在0.02mm以内,表面干净得不用后续清洗。但贵啊,一次气淬要充差不多20立方的高纯氩气,光材料费就300多,要是20bar的高压气淬,成本直接翻三倍。
真空油淬就接地气多了,用真空淬火油冷却,淬透性好,哪怕是100mm厚的齿轮,也能淬透,成本还低。但缺点也明摆着,零件变形大,表面沾的淬火油要洗半天,要是洗不干净,后续回火的时候就会出现油烟斑。
不过话说回来,行业里有些事,厂家是不会跟客户明说的。
很多小厂接了需要气淬的零件订单,为了省氩气钱,偷偷换成油淬,然后把变形量的检测点选在零件最不容易变形的位置,客户不做全尺寸三坐标检测,根本发现不了。还有的厂,本来要求保温阶段真空度维持在10^-2 Pa,他们偷偷把阈值调到10^-1 Pa,省下来的抽真空时间,一个月能省小两千的电费,零件出来表面有点发暗,就说这是正常的氧化色,普通客户哪懂这个?
不同行业的零件,根本不能用同一套工艺参数
干了这么多年,我最烦那种拿着一本工艺手册就想通吃所有零件的操作工。
不同行业的要求,差得能有十万八千里。
先说说我们常做的注塑模具行业。广东那边的汽车保险杠模具客户,对硬度的要求其实不高,32-34HRC就行,但是对表面粗糙度要求特别严,不能有氧化斑,不能有脱碳层,不然打出来的保险杠表面有划痕,客户直接退货。
之前有个东莞的客户,拿了一批718H的模仁过来,说之前在别的厂做的热处理,打了3万模次就开始粘模,表面拉荒得不成样子。我们拿过来一看,硬度只有28HRC,明显回火温度高了,淬透性不够。我们给他们做的是5bar真空气淬,两次回火,每次保温4小时,炉温控制在±5℃以内,最后出来的硬度刚好在33HRC左右,模面光滑得能照见人。后来客户反馈,这批模仁打了12万模次,连个粘模的痕迹都没有。
然后是航空航天的钛合金零件,要求就完全不一样了。
钛合金这东西娇气,800℃以上的时候,哪怕接触一点点氧,都会生成脆性的α相层,零件直接就废了。我们要求炉腔真空度稳定在10^-3 Pa,等加热到800℃之后,还要充入99.999%纯度的高纯氩气,绝对不能用普通的工业氩气。
之前徒弟小周图省事,拿了一瓶平时给不锈钢零件用的普通氩气充进去,结果一批24件TC4接头,表面全是蓝色的氧化色,直接报废,损失了快8万块。从那之后,我们专门给钛合金零件划了个氩气瓶,上面用红漆写了“钛合金专用”,谁碰谁挨骂。
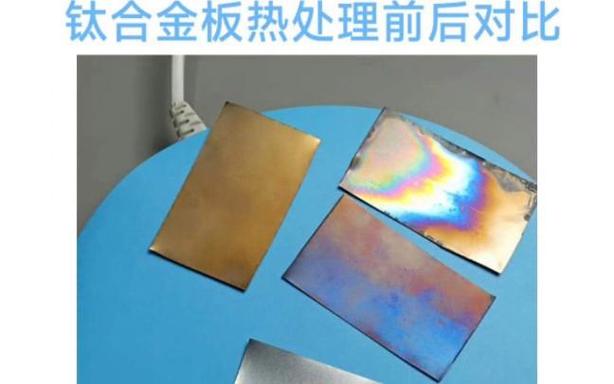
你看,同样是真空热处理,模具行业要的是表面光滑、硬度稳定,航空行业要的是零氧化、无脆性层,参数要是搞混了,出来的全是废品。
现在喊着国产替代,可有些坑没人敢明说
这两年国产真空炉的价格掉得厉害,同样规格的炉子,进口的要一百多万,国产的只要三四十万,不少厂都换了国产设备,喊着要实现进口替代。
设备参数看着都差不多,极限真空度、炉温均匀性,跟进口的没什么区别。但用个一年半载,差距就出来了。
国产炉的炉门密封圈,进口的能用5年,国产的可能2年就开始漏;国产的热电偶,一支才200块,进口的要2000多,但是国产热电偶用了三个月,测温偏差就能到10℃,根本不准。
现在不少厂给新上的真空炉装了物联网模块,手机上就能看实时温度、真空度,数据还能存下来追溯,听着挺智能的。但说句不好听的,很多小厂连最基本的炉温均匀性测试(TUS)都一年做不了一次,炉子里不同位置的温度差可能有20℃,装再贵的物联网模块有什么用?
还有个事,行业里没人愿意公开说。
现在我们用的真空热处理国家标准,还是2008年修订的,里面关于炉温均匀性的要求、不同材料的工艺参数,都已经跟不上现在的新材料了。比如最近几年火的粉末高速钢、高温合金零件,热处理的参数根本没有明确的标准可依,全靠各个厂自己摸。
更麻烦的是,很多客户要求“零变形”的真空热处理,但是根本不可能,哪怕是最顶级的进口设备,变形量也有0.005mm左右。可标准里没有规定变形量的合格范围,全靠供需双方扯皮,上次就有个客户,拿着我们做的零件,说变形量超了0.002mm,要我们全额退款,我们拿检测报告给他看,他根本不认。
我师傅当年跟我说过一句土话,干真空热处理,“看仪表不如摸密封圈,看参数不如听泵声”。
真的是这样。
你别光盯着仪表上的真空度、温度数值,每天开炉前,得伸手摸一摸炉门的密封圈,有没有裂纹,有没有积灰;抽真空的时候,得站在旁边听两分钟真空泵的声音,要是声音发闷,就知道泵油该换了。
这些细节,比任何理论、任何参数都管用。
对了,你们厂里做真空热处理的时候,有没有遇到过仪表显示一切正常,结果零件出来还是氧化、硬度不对的情况?都是怎么解决的?
