小周冲进来的时候,工服扣子都崩开俩。
“张师傅,那批给新能源厂供的压铸模,打废了!”
我当时正蹲在砂轮边磨钻头,听完手里的金刚钻”哐当”掉在铁托盘上。
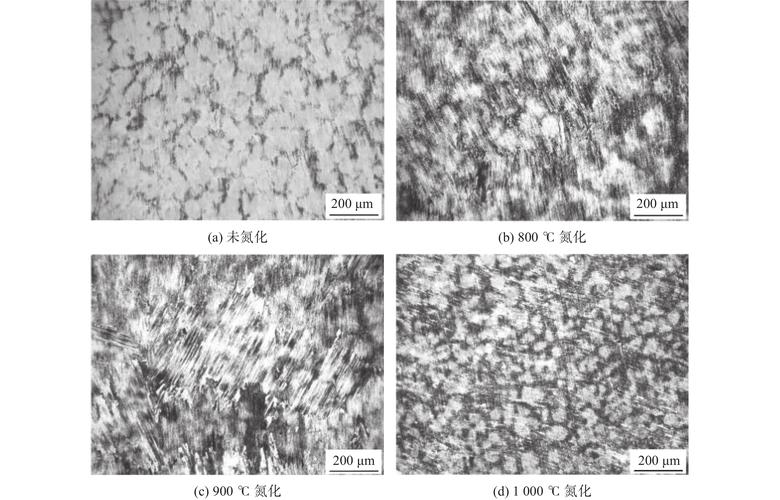
拆下来的模芯摆在地上,表面拉了好几道深沟,粘的铝屑抠都抠不下来。按说之前给这个客户供了三批同材质的H13模具,都是按530度保温20小时的氮化参数走,打个10万模次都不会出问题。我拿千分尺蹭了蹭模芯表面,再把边角料切下来磨成金相样,显微镜下一看就懂了——客户偷偷把模具材料换成了便宜的3Cr2W8V,合金元素含量低了快两个百分点,还要求我们按原来的参数走,能不出问题?
别听销售吹,氮化本质就是给工件”穿层硬内衣”
我在车间守着氮化炉摸了快20年,手上的烫伤印子都攒了好几个。好多刚入行的小孩以为氮化就是把工件丢炉子里烧,拿出来硬得掉渣,根本不是那么回事。
核心逻辑说穿了特别简单:把炉温升到500多度,往炉子里通活性氮原子,让这些小原子慢慢钻到工件表面的金属晶格里面,渗个0.1-0.3毫米的深度,表面硬度能摸到HV1000以上,比普通淬火的硬层耐磨三倍,最关键的是整个过程温度低,工件变形量能控制在0.005毫米以内——那些精度要求高的细长轴、精密齿轮,根本不用氮化后再磨一遍。
现在行业里主流的两条路线,一条是传统气体氮化,一条是离子氮化。
气体氮化便宜,一炉的成本才是离子氮化的三分之一,操作也简单,就是靠通氨气分解出活性氮原子。缺点也明显,炉内气氛不均匀,工件表面容易形成一层脆得像玻璃的白层,稍微受点冲击就掉渣。离子氮化就精细多了,靠高压电场把氮离子加速打到工件表面,白层能控制在2微米以内,变形还小,就是贵,碰到形状复杂、有深孔窄缝的工件,离子打不到的地方就会形成”阴阳脸”——一半硬一半软。
行业里从来不会对外说的妥协是啥?
只要客户不要求切开做金相测渗层梯度,我们就会灵活调整工艺。形状简单的轴类件,能上气体氮化绝对不上离子氮化;碰到预算卡得死的客户,甚至会在氨气里掺点氮气,把表面白层做厚点,检测硬度的时候数值好看,对外一律说”我们给客户定制了最优性价比的工艺方案”,说穿了就是算下来哪个不亏用哪个。

同样叫氮化,不同行业的要求能差出十万八千里
别以为氮化就是”表面越硬越好”,真按这个思路做,早晚要出质量事故。
先说液压行业的柱塞。前年给太原那个做煤矿液压支架的厂供的一批40Cr柱塞,之前客户用高频淬火做的,装到井下的高粉尘环境,三个月就磨出沟,油缸漏得跟瀑布似的。后来改成离子氮化,渗层做到0.15毫米,表面硬度HV950,特意要求把白层厚度控制在1微米以内。为啥这么严?因为柱塞是要跟缸筒反复跑合的,只要表面有一点脆的白层,跑合的时候掉下来的硬颗粒会把整个缸筒内壁拉荒,客户之前吃过大亏。最后那批柱塞装到支架上,用了两年拆回来测,表面磨损量才0.02毫米,寿命比之前的淬火件高了四倍。
再说说做PET瓶坯的注塑机螺杆。之前有个做矿泉水瓶的客户找过来,说他的氮化螺杆打了100吨料就表面粘料,拆下来磨一次要花两天,耽误产能不说,磨多了螺杆尺寸不够,整根都得报废。我们给他做氮化的时候,特意把炉温降到510度,保温30小时,渗层做到0.25毫米,比常规的渗层浅了0.1毫米。客户一开始还不乐意,说别家都是做深点更耐磨。我跟他算笔账:之前别家给他做的560度保温40小时的,表面白层厚15微米,打料的时候那层脆层掉下来混在PET料里,瓶子里的黑点废品率能到8%。我们给做的浅渗层,白层薄,没有硬渣掉下来,他回去试了一个月,黑点废品率直接降到0.5%,现在每年都给我们介绍好几个同行客户。
现在的氮化技术卷得厉害,但藏的坑也真不少
这几年车间换了两批新的智能氮化炉,能实时测炉内的氮势,不用像之前那样靠老师傅盯着氨气出口的火苗颜色调流量,省了不少心。环保线也装了,之前那种一进车间就呛得人打喷嚏的氨气味,现在淡了好多,夏天开着新风系统,在炉边待着也不闷。之前换个进口的热电偶要两千多,现在国产的三百块,精度跟进口的差不了多少,用坏了直接换,根本不心疼。
但行业里有个谁也不愿公开说的难题,就是检测标准太滞后了。
好多客户签合同的时候,只要求表面硬度HV1000以上,渗层0.2毫米,根本不提检测方法。实际生产中,谁也不会把每根工件都切开做金相,都是拿表面硬度计打一下,数值够了就签字放行。我们之前碰到过一次,智能炉的温控模块飘了,炉温偷偷升到580度,烧了20小时,表面那层薄壳的硬度还是HV1100,打硬度的时候数值完全合格,结果客户装到设备上跑了三个月,表面磨掉那层0.05毫米的硬壳,次表层的硬度才HV500,软得跟退火的钢似的,找过来的时候我们都没法辩解——毕竟报告上的硬度值是对的,谁让你不要求做截面检测?
还有更离谱的,有些小厂为了赶交期,把本来20小时的保温时间砍到8小时,表面硬层才0.03毫米,打硬度的时候数值照样够,装上去用俩月就磨报废。现在行业里私下都笑,不切开的氮化检测都是耍流氓,但谁也不敢把这话写到合同里——毕竟客户要的就是快,就是便宜,你要是提”每批都做金相检测”,客户转头就去找报价低两成的小厂了。
这两天入伏,车间里氮化炉旁边的温度能到40度,我每次路过都要伸手摸一下炉壁,烫得赶紧缩回来。干了这么多年,我总结出一句土话:氮化不是烤红薯,火大了外焦里生,火小了不入味。
好多人说现在智能设备先进了,不用老师傅盯着了,我倒觉得不管炉子多智能,开炉前核对一遍参数、装炉的时候留好气氛流通的间隙、烧完了抽两个工件切样看渗层,这些笨办法,比屏幕上跳出来的漂亮数字靠谱多了。
对了,你们车间碰到过氮化件用俩月就磨报废的情况吗?最后是怎么揪出问题根由的?
