2026-11-01 04:59:53 分类:商机
上个月帮做工程机械结构件的老周擦屁股。他之前图便宜,找了家报价比市场价低25%的感应淬火厂,做120根挖掘机斗杆销轴。货拉回去装到主机上,刚在客户工地跑了47天,销轴表面的淬火层就整块整块掉。客户直接扣了他32万的尾款,拉回来的残次品,光重新机加工+返工淬火就花了快10万。算下来,省的那点淬火加工费,连零头都不够赔。
真的。
很多人对感应淬火的认知,还停留在“就是个表面加热的粗加工”,选厂的时候比谁报价低就选谁,根本不管人家能不能把淬硬层深度、硬度均匀性做达标。等零件装到设备上出了批量问题,再回头找厂家追责,人家早就把你拉黑了。
你以为的“降成本”,最后全是填不完的窟窿
我见过太多采购的惯性思维。找感应淬火供应商,第一句话就问“你们淬一根45号钢的轴多少钱”,报3块的嫌贵,报2块的直接敲定合同。
根本不问。
不问人家的淬硬层是靠什么设备测的,不问淬火后的校直工序有没有配套,不问出现不合格品是直接返修还是直接扔给客户自己处理。
之前有个做叉车配件的老板跟我吐槽,找的小作坊淬火,零件拉回去一测,同批次的轴,表面硬度差了快10HRC。最软的地方连普通锉刀都能划动,装到叉车上用了俩月就磨出了深沟,客户退了整批货,他赔的钱够他按市场价找靠谱厂做3年的量。
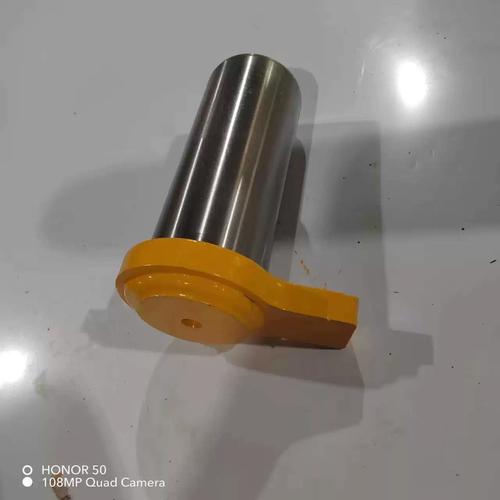 挖掘机斗杆销轴感应淬火层剥落缺陷特写
筛靠谱厂别听销售吹,就盯这几个能落地的硬指标
别信什么“我们是行业龙头”“我们全国有多少分公司”,那些虚头巴脑的销售话术,半毛钱用都没有。你就蹲在人家车间里,按这几个标准查,一查一个准。
第一,必须能现场翻出连续3个月的同材质零件淬火检测原始记录。不是给你看装订得整整齐齐的宣传册式报告,是要翻那些带着手写签名、可能沾了点车间油污的原始存档。比如你要做的是40Cr材质的齿轮,要求淬硬层深度2.5-4mm,表面硬度HRC53-57,你就查人家近3个月做过的同材质、同要求的批次记录,看每批的硬度测点、层深测量值,有没有超差的返修记录。要是销售支支吾吾说“所有存档都在总部,这边看不了”,转身就走,别浪费时间。
第二,车间必须有配套的淬火后校直+去应力回火工序。很多小作坊,就摆两台感应加热电源,零件烧完喷完水,弯不弯根本不管,直接给你装货拉走。你拉回去自己校直,校完不做去应力,零件装到设备上,跑个三五个月,应力慢慢释放,轴弯了、齿轮裂了,到时候你找谁?
第三,看设备的校准记录,别信“老设备照样稳”的鬼话。感应淬火的功率漂移,对淬硬层深度的影响是实打实的。上次我去一家开了快20年的老厂,车间的淬火机还是2012年买的,问他们多久校准一次功率,老板说“师傅凭手感调就行,不用校”。这种厂你敢把零件给他做?
说实话,我上次去看厂,走到车间里,看见淬火设备上面积的油垢厚得能刮下来炒菜,当时就没往下谈的欲望了。连日常设备维护都做不好的厂,你指望他能给你把零件的质量盯牢?
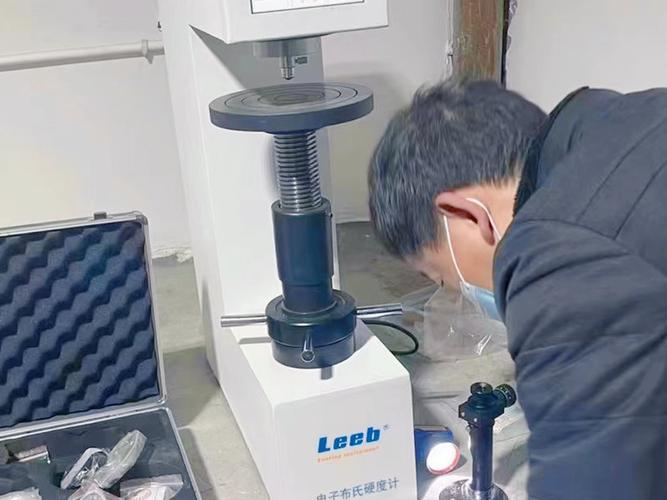 感应淬火车间硬度计检测淬硬层深度操作现场
长期能合作的感应淬火厂,从来都不是吹出来的
这几年帮身边做机械加工的朋友筛过不下20家感应淬火厂,发现真正能长期合作的,全是同一类。
不是那种接了单就转手倒给小作坊的贸易型公司,也不是那种天天打广告喊“全品类淬火都能做”的连锁大厂。大多是那种在本地机械加工园区扎了根,做了8年以上,固定服务周边30公里内的汽配、工程机械加工厂的实体小厂。
比如我常推荐给朋友的那家,在常州新北区的机械园里,老板以前是国企热处理车间的技术骨干,出来开厂快12年了,全厂总共21个人,从来没在网上打过广告,全是老客户转介绍。
人家的脾气还挺怪。
不接那种一上来就要求把价格压到比市场价低30%的单,上次有个老板找过来,说要把齿轮淬火的价格压到1.8元/件,老板直接说做不了,你找别家去。每次交货,不管客户是拿10件试做的小单,还是年采购几百万的大单,都会主动把对应批次的检测报告夹在送货单里。要是真出了淬火变形超差的问题,人家直接安排车把零件拉回去返工,半句话都不跟你扯“是你材料不好”“是你机加工余量留少了”的借口。
反观那些一上来就跟你拍胸脯“啥活都能接、啥要求都能满足”的厂,你去车间看,连个正经的金相显微镜都没有,全靠老师傅拿锉刀在零件表面蹭一下,判断硬度够不够。这种厂,你把单给他,纯纯是碰运气。
最后说点实在的,不同采购规模的签约策略,真的别踩坑。
要是你是年采购额50万以下的小批量客户,别上来就跟人家签全年的框架合同。先拿3个不同批次的试零件,每次送个20-50件,做完了不仅测出厂的硬度和层深,还要装到实际的成品设备上跑1-2个月,看有没有变形、剥落的问题,确认稳定了再慢慢谈长期合作。别一上来就把全年的单全压给一家,到时候出了问题,你连转圜的余地都没有。
要是你是年采购额200万以上的大批量客户,别把所有单都给一家做。按7:3的比例拆分,7成给你考察下来最靠谱的核心供应商,3成给同水平的备选厂家,防止人家哪天产能跟不上、或者设备坏了给你掉链子,耽误你的生产交付。
避坑的清单我都给你列在这了:合同里必须把淬硬层深度、表面硬度的允许误差,还有不合格品的赔付标准写得明明白白,别信销售的口头承诺。第一次合作别付全款,留10%-15%的尾款,等零件装到设备上跑满1个月,没出现批量质量问题再结清。别信什么“我们能做所有材质的淬火”,真正靠谱的厂,只会深耕自己擅长的几个材质、几类零件,啥都能做的,大概率啥都做不精。
毕竟做机械加工的,谁的钱都不是大风刮来的。省那点几块钱的淬火加工费,最后赔个几十万的返工、客户索赔,真的不值当。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:踩过27万的返工坑后,我总结了选感应淬火厂家的实用铁律
文章链接:https://yxqcspc.com/18892/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
