那天车间的排风系统坏了。
切削液的味道混着钛合金切屑的焦糊味,飘的满车间都是。
小周刚按下循环启动键,就听到“哐当”一声脆响。
整个没夹牢的钛合金肋板顺着主轴的走刀方向飞出去,砸在机床的防护门上,凹进去一个大坑。
小周脸煞白。攥着扳手的手半天没松开。
我蹲在旁边捡切屑,抬眼看了下工作台——果然,垫铁歪了半毫米,他急着赶订单,打表的时候只看了一个方向,没转台找正。
这一刀下去,工件废了,主轴的径向跳动直接偏了0.08mm,光拆下来校准,就花了整整两天。算上停机损失、校准费用、客户那边的交期违约金,前前后后亏了快12万。
车间主任站在旁边骂的嗓子都哑了。我递了瓶冰红茶给小周,没说话。
这场景我见太多了。之前哪次换型不是这样?蹲在地上垫十几块垫铁,打表打到眼睛花,稍不留神就出这种破事。
如果机床上装了零点快换,哪能闹这出?
别听销售吹,零点快换的核心就是那几个死数
我第一次见这东西是2016年去苏州的同行车间。人家机床边连个垫铁堆都没有。
工人把预装好夹具的托盘吊到工作台边,对准定位槽一放,踩下脚踏阀,就听到“咔哒”一声脆响。锁紧了。直接按循环启动,开干。
我当时站在旁边愣了五分钟。之前我们为了找正一个300mm直径的圆盘件,蹲在机床边打三小时表,垫铁垫的膝盖都麻,人家几秒钟搞定?
说白了这东西的原理根本不复杂。就是把原来直接装在工作台上的夹具,拆成两部分:下面的底座永久固定在机床工作台上,上面的托盘跟着工件走。只要托盘对准底座的定位槽,内置的拉爪就会把托盘死死拉住,保证三个核心参数不打折扣。
重复定位精度≤0.005mm。
换型时间从平均42分钟压缩到90秒以内。
单模块额定锁紧力120kN,扛得住大切削量的冲击,不会跑位。
别听那些卖设备的把这东西吹的像航天科技,本质就是把夹具的基准统一了,省了反复找正的麻烦。
现在市面上主流的就两条技术路线。一条是钢球锁紧。靠一圈精密钢球的径向卡紧力锁死托盘,动作快,定位准,但是怕铁屑。哪怕一粒0.1mm的铁屑卡进钢球滚道,定位精度直接掉一半。
另一条是楔形块锁紧。靠斜面的楔紧力锁死托盘,耐造,抗冲击,铁屑掉进去也能顺着斜面滑去排屑槽,不容易卡。但是精度比钢球款低个0.002mm,用久了楔形块磨损,必须返厂研磨,车间自己修不了。
这里有个行业里从来不会在宣传册上写的妥协。不管是钢球还是楔形块的模块,销售拍着胸脯说自己是IP67全密封,不怕高压切削液冲。
实际呢?IP67的测试是静态浸水,车间里是高压切削液混着铁屑,天天对着模块的缝隙冲。用个18个月,密封胶圈就老化开裂了。
厂家上门维护的时候,拿耐高温锂基脂把缝隙一糊,就算搞定。换整套密封圈的成本占模块售价的10%,厂家不想掏,客户也不想加钱,大家就这么心照不宣的凑合用。直到哪天模块卡的拉爪动不了了,才想起拆了清理。
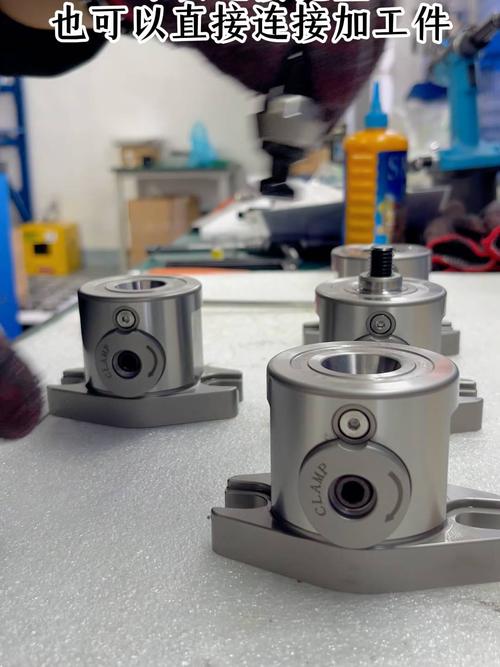
不同车间用零点快换,根本不是一个用法
别觉得这东西买回去通用。不同行业的加工场景,对它的要求天差地别。
就说做航空钛合金结构件的车间。钛合金硬,切削振动大,吃刀量动不动就3mm,最怕加工中途夹具松了,掉工件。
我们2021年给成飞配套加工钛合金机翼肋板,之前用传统夹具,换一次型要1个多小时,一个月换12次型,光换型时间就占了三分之一的机时。
后来给三台铣床装了带液压自锁的零点快换模块。哪怕突然断液压,内置的弹簧也能把拉爪死死锁在位置上,不会掉工件。当年算下来,光省出来的机时,就多赚了快80万。
刚开始装的时候,班组里的年轻师傅还吐槽,说这东西比半台机床还贵,纯智商税。现在他换型的时候,再也不用蹲在地上垫垫铁垫到膝盖疼,逢人就吹这东西是机加工人的解放者。
再看做新能源汽车电池托盘的车间。工件是铝的,批量大,换型频繁,根本不想搞复杂的液压站。
去年给溧水的一个配套厂做改造,他们之前换电池托盘夹具,要拆16个M16的螺栓,每次换型要半小时,工人累的满头汗,螺栓拧的松紧度还不一样,经常把夹具拧歪,加工出来的件孔位偏。
我们给他们配的是气动的零点快换模块。一个模块才3公斤,手拎着就能装。换型的时候,把预装好的夹具托盘往底座上一放,接通气源,10秒就锁紧。
现在一天能多跑3个批次,良品率还涨了2%——毕竟再也没有拧螺栓拧歪的问题了。

现在吹的柔性产线,半条命都靠零点快换撑着
这两年大家都在搞智能制造,柔性产线。吹的天花乱坠,说什么无人车间,AGV自动运料,加工完直接进检测台。
说白了,没有零点快换,这些全是空中楼阁。你想啊,工件在机床上加工完,要运到三坐标检测室检测,如果没有统一的零点基准,到了检测台还要重新打表找正,光找正就要半小时,谈什么效率?
现在新上的柔性产线,基本都是把零点快换的模块直接装在AGV的料架上。工件从加工到检测到清洗,全程不拆夹具,零点基准一直保持,根本不用反复找正。
还有这两年的进口替代。之前大家买德国、瑞士的快换模块,一个要2万多,交货期还要等三个月。现在国产做的好的,一个才8千,重复定位精度差不了0.001mm,好多中小厂都换了。
但这里有个行业里绝对不愿公开说的难题。到现在都没有统一的接口标准。
你买A厂家的快换底座,定位槽的中心距是200mm的,买B厂家的,中心距是198mm的,根本不通用。之前有个朋友的厂,图便宜买了个杂牌子的快换模块,用了两年拉爪磨损了,想换个大牌的。结果发现底座的安装孔和定位槽尺寸对不上,要把整个机床的工作台重新铣一遍,光改造费就花了6万,比之前买快换的钱还贵。
更坑的是,现在根本没有强制的精度保持性检测标准。厂家出厂的时候测一次,重复定位精度0.005mm,就算合格。用了半年,铁屑磨的拉爪磨损了,精度掉到0.02mm,加工出来的件配合不上,找厂家,人家说“我们出厂的时候是达标的,你车间维护不到位,铁屑没清干净,不是我们的问题”。
上次去参加行业展会,看到两个厂家的销售在台上吹,说自己的模块兼容所有品牌的接口。结果现场拿个对方的模块往自己底座上放,卡了半天没进去,尴尬的全场哄笑。
我在车间摸了20年扳手,有句土话。快换再好,不如每天擦干净。
别信销售说的什么“免维护”。你机床天天擦,拉爪天天受着120kN的冲击力,怎么可能免维护?
每天下班拿气枪把底座上的铁屑吹干净,每周往拉爪上喷点防锈油,比你买几十万的进口货都耐用。
上周看到个新来的师傅,为了赶时间,装托盘的时候没吹底座上的铁屑,直接把夹具放上去锁死。结果加工出来的铝件偏了0.03mm,报废了两个,扣了两百块绩效。
说真的,这东西从来不是买回去就一劳永逸的。
你们车间用零点快换的时候,遇到过最坑的维护问题是什么?
