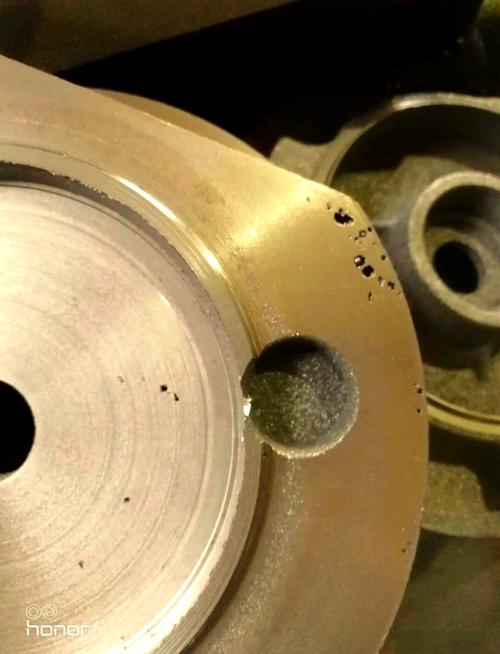
上个月去苏州找液压件厂的王总喝茶,一进车间就看到角落堆了快半米高的HT250阀体,机加工完的表面,密密麻麻全是针尖大的小孔,探伤仪一搭,报警声就没停过。
王总蹲在旁边抽烟,烟蒂扔了一地。
说这批货是给主机厂配的,本来下周就要交货,现在这情况,光返工都要花小两万,搞不好还要赔主机厂的停线损失。他之前选的那家厂,销售拍着胸脯说做了十几年铸铁,气孔问题早就解决了,报价还比之前合作的厂低8%,谁知道拉回来一加工,三分之一的件都有问题。
扯呢。
机加工能弄出来密密麻麻的针孔?当人傻子呢。找厂家说理,人家直接甩过来出厂检验报告,说我们检过的件没有气孔,是你机加工参数不对才弄出来的。
选厂别听销售吹,就盯这三个硬指标
说实话,被铸铁件气孔坑过的采购,没有一百也有八十。很多人选厂的时候要么光看报价,要么光看厂的规模,最后踩坑踩得脚都肿了。真要找能把气孔控制住的厂,别听那些虚头巴脑的宣传,就盯三个实打实的判断标准。
第一个,能不能当场调出同牌号铸件的全流程气孔溯源台账。
别听销售说什么“我们老师傅经验足,不用记参数”。真能把气孔控制住的厂,每炉的记录都细到离谱——哪天的砂温是多少,树脂加入量是百分之几,砂芯烘了几个小时,出炉前的铁水除气时间是多久,每炉切的试块做气孔率检测的数据是多少,全部按日期整理得清清楚楚。你要是要,他当场就能翻出来给你看,甚至能把去年同材质的铸件,因为气孔报废的那几炉记录调出来,说当时是哪个环节出了问题,后来怎么调的参数。
那种支支吾吾说“记录都在电脑里,要回去找”的,直接pass。连日常参数都记不住,出了问题根本找不到原因,下次做货还是碰运气。我之前碰到个厂家,你要他的生产记录,他说“我们都是老师傅凭经验干活,哪需要记那么多东西”。这种厂半毛钱合作的可能都没有。
第二个,有没有专门的缺陷复盘工位,而不是摆样子的检测中心。
很多厂的检测中心买了几十万的光谱仪、探伤机,全是用来给客户参观的,真出了气孔问题,连个切样磨片的地方都没有。靠谱的厂,车间角落专门有个小台子,放着切割机、砂纸、放大镜,只要是出了气孔的铸件,不管大小,都要切个截面磨平了看,是铁水里带气的析出性气孔,还是砂芯发气太多的侵入性气孔,记到工艺手册里,下次做同材质的件就提前调整。
我之前见过个厂,连客户退回来的拳头大的小端盖,都要切个样看,就为了搞清楚那一个气孔是怎么来的。这种厂做的货,气孔率只会越来越低,不会越做越差。
第三个,敢不敢把气孔赔付条款写进合同。
这个是最硬的筛子。很多厂家跟你谈的时候,什么质量保证都答应,真要写进合同,就开始打太极,说“我们不会出问题的,没必要写这么细”。真有底气的厂,根本不怕写——比如加工面的单个气孔直径不超过0.5mm,每平方分米的气孔数量不超过3个,要是因为气孔问题导致铸件报废,不光退对应批次的货款,还要承担你已经花掉的机加工工时费。
敢签这个条款的,你根本不用怕他偷工减料,因为他比你怕出问题。

真正能把气孔控制住的厂,根本不是你印象里的那种大厂
说实话,很多采购一上来就找那种年产值几个亿的大铸造厂,觉得大厂质量稳。
真不是。
我接触过的能把铸铁件气孔率稳定控制在2%以内的厂,大多是年产值几千万的小厂,老板自己就是干工艺出身的,核心的车间工人都是跟着他干了十几年的老伙计。比如我们合作了快8年的那个无锡的小厂,老板以前是国营铸造厂的工艺科长,2010年出来自己开厂,车间里没有那种花里胡哨的数字化大屏,也不会给你做很漂亮的宣传册,但是他的车间里,每个工序的参数都贴在墙上,废铸件堆得整整齐齐,每堆上面都贴了个小便签,写着哪年哪批的什么问题——2023年7月的那批液压阀块,因为换了新的树脂砂供应商,砂的发气量超标,出了17个有气孔的件,后来调整了砂的配比,加了0.2%的除气剂,就再也没出过同类问题。
这种厂根本不会在网上砸钱做推广,你搜铸铁件气孔,他的广告根本排不到前面,但是圈内的老采购都愿意找他,因为货稳,不用天天跟在后面追着问质量。
他的报价一般比那种靠低价抢单的小作坊高个5%-8%,但是你算笔账:之前找便宜作坊做货,废品率至少15%,算上返工、客户索赔的钱,实际成本比找这种稳的厂还要高。而且人家不会因为你订单量小就敷衍你,毕竟老板自己管生产,哪个环节出问题他第一时间就知道。
不同采购量的签约策略,别上来就把底牌交了
别上来就跟厂家签全年的框架协议,哪怕他报的价格再诱人。
如果是单次采购10吨以下的小批量,先拿200公斤的试单,要求他把试单的全流程生产记录给你,你自己随机抽3个件,拿到第三方机构做金相探伤,看看气孔率是不是符合要求,没问题再批量下单。要是年采购量超过50吨的长期合作,谈合同的时候一定要加两个条款:第一,每批货到厂之后,随机抽5%的件做机加工探伤,只要气孔率超过3%,整批货按比例扣款;第二,留10%的货款当质保金,压3个月,要是这段时间没有出现批量的气孔问题,再把质保金打过去。
避坑的几个点,真的是踩过无数坑总结出来的:
别信那种上来就说“我们从来没出过气孔问题”的厂家。干铸造的哪有零缺陷的,那种拍胸脯打包票的,等真出了问题,他第一时间就赖你机加工参数不对,赖你设计的壁厚不合理,跟他半毛钱关系没有。
别找那种最近半年频繁换砂料、树脂供应商的厂。砂料的发气量、含水率直接决定了气孔的产生概率,换个新供应商至少要调试3个月的工艺才能稳定,你要是这时候把订单下给他,大概率是去当小白鼠的。
别信所谓的“我们加了进口除气剂,绝对不会有气孔”。除气剂只是控制气孔的一个环节,砂的含水率高了,砂芯烘的温度不够,铁水出炉温度低了,哪个环节掉链子,加再多除气剂都没用。
上次有个采购跟我说,他之前图便宜找的厂,签合同的时候什么条款都没加,结果货到了一半有气孔,厂家直接把他微信拉黑了,钱都追不回来。
真的。
铸铁件这行,没有什么神仙工艺能把气孔彻底消掉,能把气孔率稳定控在很低水平的厂家,都是在日常生产里一点点磨出来的,没有捷径。你要是选厂的时候图省事,光看报价,最后吃亏的肯定是自己。
