2026-11-02 01:41:05 分类:商机
上周三凌晨两点,值夜班的小李踹着值班室门冲进来的时候,我手里的搪瓷缸子都晃洒了半缸浓茶。
“张哥!2号机打的那款母婴奶瓶把手,全裂了!”
说真的,我当时后脊梁都冒冷汗。这批货赶了整整三天,第二天一早就要发京东仓,要是整批报废,不光要赔违约金,之前攒了半年的客户信任,说没就没。
我套上劳保鞋跑到机台边,伸手摸了下射嘴的位置——比平时烫了快一截。查参数,屏幕上明明白白写着射嘴温度220度,没错啊。
拆了射嘴的测温探头才发现,探头之前换的时候没卡紧,悬在料筒壁和加热圈中间,根本没碰到料流。实际料流温度比显示值低了12度,PP料没完全塑化,打出来的把手一掰就裂。
你看,这就是注塑成型的日常。没有什么惊天动地的大故障,全是藏在细节里的小陷阱,能把你折腾到半宿睡不着。
别被课本流程图骗了,机台从来不会按教案跑
很多刚从职校出来的小孩,头一天进车间就跟我说,张哥我懂注塑,不就是把塑料粒子熔了,打进模具里冷了拿出来嘛。
我每次都笑。
你要是真按课本那套来,不出三个月,就得被这些跟你玩了十几年心眼的老机台治得服服帖帖。
就拿我们打PP奶瓶料来说,屏幕上设的射嘴温度220度,实际料流的温度比这个值要高15度——测温探头是贴在料筒外壁的,不是插在料流中心的,谁要是全信屏幕上的数,迟早要出批量问题。
再说锁模力。课本上教的是按产品投影面积算,120平方厘米的把手,配80吨锁模力就够。实际车间里我们从来不会卡着这个数来,一定要留30%的余量,上100吨的机台才敢开干。不然打个三模就飞边,擦飞边擦到你手指起茧,都赶不上生产进度。
还有保压。很多新手觉得保压只要把浇口封冷就行,我们同一款把手测过,保压3秒和保压5秒,产品的内应力差了40%——保压不够,产品放仓库里放俩月,自己就弯了,客户收到货肯定要退。
说到模具,现在行业里就两条主流路线:热流道和冷流道。
 冷流道模具与热流道模具流道结构对比图
热流道好啊,没有料头,省料,打出来的产品内应力小,但是一套模具比冷流道贵两三万,热流道的嘴头还容易堵,修一次大几千。冷流道便宜,好维护,就是每次打都要掉一坨料头,得粉碎了回掺。
这里就有个行业内从来不会跟客户明说的妥协:对外我们拍胸脯说回掺比例不超过5%,绝对不影响产品性能。实际车间里,只要料头没氧化发黑,回掺到30%都敢打。反正客户不会把产品拆了测回料比例,省下来的料钱,就是纯利润。你说这是偷工减料吧,行业里大家都这么干,客户也心知肚明,只是谁都不会把话摊开说。
两个行业的注塑要求,差得比代沟还大
很多外行觉得注塑就是打塑料件,什么产品都一样。
真不是。
去年给某自主车企打车门上的烟灰盖,要求苛刻到什么程度?产品表面不能有一丝流痕,不能有缩印,装车之后用5年不能发黄,不能因为夏天太阳晒得车门里温度高就变形。
我们当时选的是加了UV稳定剂的ABS料,进胶点特意藏在产品内侧的筋位里,打出来的表面连个水印都找不到。但有个死要求——每模的冷却时间必须卡到18秒,少1秒,产品从模具里拿出来的时候,就会因为应力不均翘曲,装到车门上就会留个两毫米的缝,4S店的师傅装的时候都要骂娘。
 注塑机料筒温度传感器安装位置实拍
再说隔壁厂打一次性外卖餐盒的。人家的要求跟汽车件完全反过来:快!
每模的生产周期必须压到3.2秒,比汽车件的冷却时间快了快6倍。模具是一出八的,料不用太好,只要装热汤不漏水,能进微波炉就行。他们的机台24小时连轴转,一天能打12万个餐盒,单个成本压到两分钱,靠走量赚钱。
你看,同样是注塑机,打汽车件的时候,我们连机台周围的灰尘都要扫干净,怕掉在产品表面留个印子。打餐盒的时候,只要料不堵喷嘴,能出合格的盒子,谁管你有没有小瑕疵。
吹得神乎其神的“智能注塑”,藏着没人愿意说的暗礁
这两年大家都在吹智能制造,说什么上了数字孪生系统,机台就能自动调参数,不用老师傅守着。
我们厂去年花40多万上了一套智能监控系统,能实时看料温、锁模力、生产周期,良率低了自动报警。
说句实在话,这系统确实能帮我们少跑两趟车间,不用每隔半小时就去机台边记数据。但真碰到材料换批次,哪怕是同一个牌号的PP,新批次的熔融指数差了2个点,系统根本识别不出来,还是得靠老师傅伸手掰一下刚打出来的料条,凭手感调射胶速度、调背压。
更有意思的是现在大家都在推的绿色制造,说要全用生物降解料打餐盒,替代普通PP。
这里就有个行业内不愿公开的难题:现在的生物降解料加工窗口特别窄,温度高个10度就分解发泡,温度低个10度就充不满模,废品率比普通PP高了快两倍。最关键的是,现在的检测标准只要求材料本身的降解率达标,根本没提注塑过程中加的助剂、回掺的普通料会不会影响最终的降解效果。很多厂为了好打,往降解料里掺30%的普通PP,掺完之后根本降不了,但是检测的时候只取纯料样送检,根本测不出来。
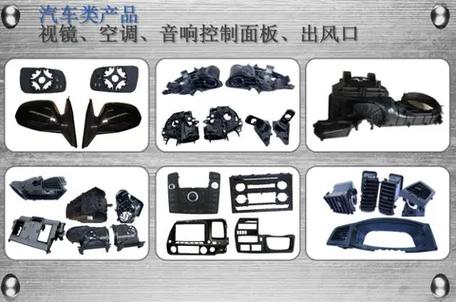 汽车内饰件与一次性餐盒注塑模具对比实拍
在车间干了22年注塑,我从来不信那些写在手册上的“最优参数”。
我们车间传了快三十年的老话——“注塑无捷径,手摸比数准”。别总盯着屏幕上跳的那些数字,你伸手摸下刚打出来的产品温度,掰一下料头的韧度,闻一下排出来的烟气有没有发糊的味道,比你对着工艺表调半小时参数都管用。
你们在车间碰到过最邪门的注塑问题是什么?是所有参数都卡得严丝合缝,产品却偏偏出瑕疵,还是换了批次料之后,怎么调都达不到之前的良率?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:注塑成型干了22年,我见过的那些藏在模具缝里的真相
文章链接:https://yxqcspc.com/18936/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
