上周跟东莞做新能源汽车结构件的张总吃夜宵,他把啤酒杯往桌上一墩,说上个月亏的27万到现在还肉疼。
啥事儿?就是找的折弯厂给折的1200个电池支架,角度差了0.3度,上游车企入厂检直接卡了整批货。扣了30%的尾款不算,返工重新折的话,材料已经有压痕,根本达不到电泳的表面要求,最后只能整批当废品卖。他说最气的是啥?当初找厂的时候,销售把样件递到他手里,角度仪一测,误差0.05度,拍着胸脯说”我们精度全行业前三”,结果批量做的时候,他隔了一周去验厂,人家正在给他做的那批件,角度仪测出来差了0.4度,销售还在旁边打圆场”这是刚开机的第一炉,调一调就好了”。
调个屁。1200个件已经折了快一半了。
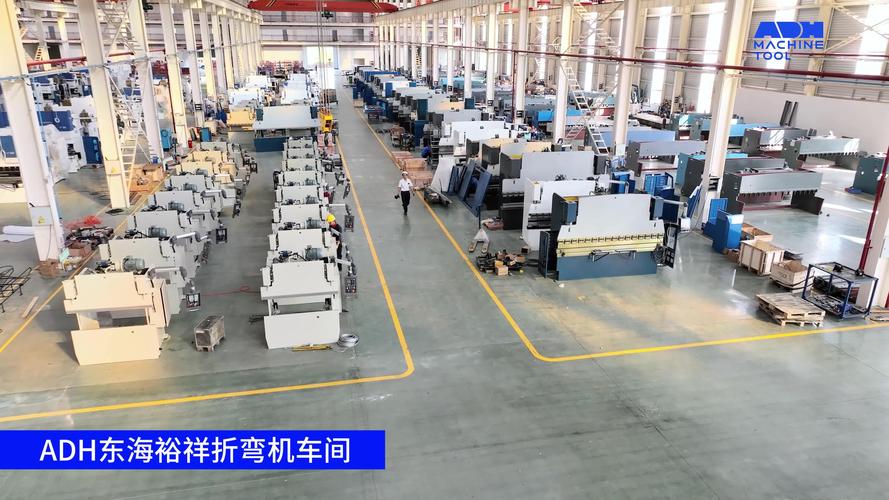
验厂别瞎逛,这3个维度抠死了才不会被销售忽悠

说实话,好多人选折弯精度靠谱的厂,第一反应是问”你们设备啥牌子?”。
屁用没有。
我跑了快200家机加厂,太清楚这里面的门道了。
第一个要抠的,必须要求用你自己的加工材料,测连续加工2小时后的动态精度。别用厂家提前准备好的、切得方方正正的薄铝板,就带你平时生产用的常规料——比如你平时折2mm的冷轧板,就扛两捆过去,让他们连续折100个同角度的件,别让他们中途停机调机,最后抽10个测角度、测边宽的误差。好多厂的表演样件,是师傅提前半小时反复微调出来的,你让他连续折俩小时,液压油温升到50度以上,滑块热胀的间隙、导轨的微小偏移,全露馅。要是最后10个件的角度误差还能稳定在±0.1度以内,那这厂的精度底子才是真的。
第二个要抠的,翻最近3个月的设备维保记录。别听销售吹”我们全闭环伺服系统,精度能到0.01mm”,你就找管设备的师傅,问他后挡料的平行度是多久校一次,导轨的铁屑是多久清一次。我见过最离谱的厂,买了60万的电液折弯机,后挡料导轨上面的铁屑积了快2mm厚,定位偏差能有0.3mm,折出来的件边宽每次都不一样,客户退了三次货都没找到原因。那种能把折弯精度做稳的厂,维保记录上永远记着每周一次导轨校准,每次换刀模的时候都要重新测一次滑块的平行度,哪怕这些事看起来跟”精度”俩字没有直接关系,实际上差的就是这0.1mm的累积误差。
第三个要抠的,要同厚度、同材质的加工履历,别信”我们啥都能折”的鬼话。折1mm的铝合金装饰条,和折6mm的高锰钢储能柜支架,对机床的扭矩补偿、速度匹配的要求完全是两个逻辑。你要是做厚板折弯的活,找个常年做广告展架薄板的厂,哪怕他用的是百来万的进口设备,也给你折出波浪边。别不好意思,直接要求看之前给同行业客户做的批次检测记录,要是拿不出来,哪怕报价再低也别碰。
真能把折弯精度做稳的厂,长啥样?
我前前后后接触过的能长期给车企、储能厂供高精度折弯件的厂,说出来你可能不信,没有一个是那种装修得像高端写字楼的贸易型工厂。
就说苏州那家做了12年折弯加工的老厂,老板老周以前就是厂里的折弯调试师傅,我上次去的时候,刚好碰到他蹲在车间里帮师傅调刀模,手上全是机油,连个专门的办公室都没有。车间根本没有专门给客户参观的展厅,墙根堆的全是待检的加工件,每个件上面都贴了小便签,写着当班的加工人、首件测的角度值、边宽值。车间角落专门辟了个小角落,放着恒温检测台,上面摆着数显角度仪、游标卡尺,不是摆在门口当摆设的——每加工完50个件,当班的师傅就抽3个上去测,把数值记在硬皮本子上,记的不好的话,班组长要扣当天的绩效。
跟老周聊的时候,他从来不会跟你扯什么”我们的伺服系统多么先进””我们的刀模是进口的”,你跟他说你要折2.5mm的不锈钢板,R3的内角,他直接跟你报:”你这个料我上个月刚给隔壁做储能柜的王总做过,折的时候滑块下行速度要调到12mm/s,不然容易出压痕,角度误差我给你压在±0.08度,边宽误差不超0.15mm。要是你能给我固定的批量,我专门给你留一套刀模,省得每次换模调机的时间。”
这话一听就知道是天天摸机的人说的。

不同采购量的签约策略,别拿百万订单去试小厂的水

不过话说回来,选厂也不是越贵的越好,得匹配你自己的采购规模,不然钱花了,还得受气。
要是你就是个小批量试单,比如每次就折个几百个件,总货款不到5万,真没必要找那种规模上千人的大厂——大厂光开机费就要收你2000块,调机时间算下来,比你的加工费还贵。这种情况找那种做了五六年的中型折弯工作室就行,但是必须在微信上提前说清楚,随货必须附首件的精度检测报告,你收到货先抽10个件测角度、测边宽,达不到要求就直接退,别客气。
要是你是年采购量超过50万的长期稳定单,那绝对不能光靠微信聊、看几个视频就定厂。必须选个工作日的下午,没打招呼就过去验厂,就看他们正在加工的批次的精度记录,看车间里的师傅是不是真的按流程做检测。签约的时候千万别写”满足客户加工要求”这种模糊的条款,必须在合同里把公差数值写死:比如折弯角度公差±0.1度,边宽公差±0.15mm,还要加一条——批次抽检合格率低于98%的话,厂家要承担来回的物流费、返工费,还要按该批次货款的10%付违约金。上次张总就是合同里没写具体的公差值,找厂家扯了半个月皮,人家咬死了”我们的加工符合行业通用标准”,最后一分钱赔偿都没拿到。
还有几个坑,我见过太多人踩了:
第一,别信那种报价比市场价低30%以上的厂。折弯精度是靠调机时间、靠设备维保、靠每批次的检测堆出来的,你给的钱不够,人家连好的抗磨液压油都舍不得换,夏天油温一上来,精度飘得没边,能给你做稳才怪,对吧?
第二,别被”空载精度”忽悠。好多销售一上来就说”我们的设备定位精度是0.01mm”,你直接问他,这个精度是空载的时候测的,还是带载加工2小时后的动态精度?十有八九销售会卡壳。空载的精度再高,带载的时候滑块受力变形、导轨发热偏移,全是白搭。
第三,别找那种同时接几十种不同类型加工单的厂。今天折广告展架的薄铝板,明天折建筑用的厚钢板,后天折不锈钢的装饰条,每次换料都要重新调机,根本没精力给你把精度做稳。
哦对,还有个小细节,你去验厂的时候,看他们的废料区。要是废料区的料头整整齐齐,都是加工完剩下的余料,那说明他们的调机是稳的,不会一上来就废半张料试机。要是废料区堆得乱七八糟,好多料都折坏了扔在那儿,那你就得掂量掂量了。
