上个月凌晨1点半,我手机突然炸了。
是佛山做新能源汽车结构件的老周。
电话那头背景音全是车间的警报声,他扯着嗓子喊,说刚冲出来的一批铝合金减震塔,卸下来弹了1.4度,检具根本卡不进去,整条线停在那儿,每停一小时就是两万多的损失。
之前给他开模的厂家销售,微信回得比乌龟还慢,半天憋出来一句:”回弹这东西本来就有,我们模具按图做的,你自己调调参数试试。”
我当时就骂了一句。
这哪是合作厂家,这是过来收智商税的。
验厂别瞎逛,先找他们的“回弹调试专属台账”
很多采购去验厂,就跟着销售逛一圈车间,看看设备新不新,听听对方吹自己有多少十年以上的老师傅,转头就拍板签合同。真的蠢。
你要找的是能处理冲压回弹的厂家,不是找参观车间的旅游团。别听那些虚头巴脑的宣传,你直接提要求:要看他们近3个月,和你要做的零件材质、厚度、结构类似的项目,每一次回弹调试的记录——不是那种随便打印的模具加工图纸,是有实际测量数据、有修模前后对比、有最终量产验证结果的台账。
比如你要做2.0mm的6061铝合金的支架,你就看他们之前有没有做过同厚度铝件的回弹项目,当时第一次试模弹了多少,修了几次模,最后稳定在什么偏差值。要是对方支支吾吾说”我们记录都在工艺师脑子里”,你转身就走。这种厂全靠碰运气,你要是把订单给他,纯粹是当免费的试验品。
我之前陪老周去常州验那个能处理回弹的厂的时候,对方一开始还想拿别的做普通冷轧板零件的记录糊弄,我们直接要求看DP980高强钢门槛件的调试记录,工艺员当场就把存在共享盘里的文件调出来了:第一次试模回弹0.8度,第二次把凹模型面补偿了0.3度,回弹降到0.2度,连续冲了500件,偏差波动都在0.1度以内。老周当场就拍板,先把那批出问题的减震塔模具给他们做。
不过话说回来,这种有完整台账的厂家,根本不会跟你扯什么”回弹是正常现象”的屁话——他们自己攒了那么久的实测数据,比谁都清楚不同材料的回弹规律,根本不会把试错的成本甩给客户。
别找啥活都接的“全能厂”,要找专啃回弹硬骨头的垂直玩家
很多采购图省心,喜欢找那种啥活都能接的”全能模具厂”,觉得反正都是开模,找谁不是做。结果呢?等模具拉回来,回弹飘得没边,你找过去,人家说”我们之前没做过这个材料的,你再加点钱,我们帮你调调”。
我们接触了快五年的、真能把冲压回弹控制住的厂家,共性特别明显:你一进他们车间,根本看不到那种薄铁皮小五金、包装盒、普通家电外壳的零件,70%以上的订单,都是做高强钢、铝合金、镁合金这类对回弹特别敏感的结构件。他们车间里专门辟了一块储物柜,放着攒了五六年的回弹数据库,每一种常用材料在不同厚度、不同拉伸深度下的回弹系数,全是自己实际测出来的,不是从网上手册上抄来的死数。

真的气人。我见过太多这样的例子:某厂给客户做的充电桩壳体,1.2mm的冷轧板,回弹了3度,两个安装孔对不齐,客户为了装这个壳子,专门在冲压后面加了一道整形工序,多花的设备钱、人工钱,算下来比当初省的那点模具费多了三倍都不止。那种啥活都接的小厂,根本不会花精力去攒回弹的数据库——毕竟你做个铁皮盒子,弹个几度根本没人在意,但是做汽车结构件、做光伏支架,差0.1度都可能装不上。
当然,这种垂直做回弹处理的厂家,报价确实比那种小厂贵个10%左右。但是你算算账,一次生产线停线的损失都够覆盖这个差价了,真的不亏。
签合同前把“回弹责任”抠到最细,别等出事了扯皮
很多人签合同的时候,只盯着模具价格、交货周期,根本不提回弹的验收标准,最后出了问题,厂家一句”回弹是行业正常现象”,你连说理的地方都没有。
我给你说几个能直接抄进合同的条款,全是之前踩坑踩出来的经验:
第一,合同里必须明确写清楚,首件试模的回弹偏差,必须落在零件图纸标注的公差范围内,超出部分的所有修模、调机成本,全由厂家承担。别信什么”试模出来多少就是多少,我们不保证”的鬼话,要是他连这个都不敢承诺,说明他自己对处理回弹根本没底。
第二,要加一条,量产前3个批次的抽检,回弹值的波动范围不能超过±0.3度,如果因为回弹超差导致客户生产线停线,厂家要承担对应的停线损失。
不同规模的采购,谈合作的策略也不一样。如果你是年采购额在百万级的中小客户,别上来就跟厂家签长期框架协议,先拿1-2款回弹最复杂的零件去试,试成了再谈后续的合作——毕竟真有本事的厂家,根本不怕你拿硬骨头来测。如果你是年采购额过千万的大客户,别光盯着报价砍价,你可以要求厂家开放他们的回弹数据库,甚至派自己的工艺员去对方车间驻场,跟着一起调模,等模具拉回自己厂里,你自己也知道怎么调参数,不会出现”模具离了厂家的人就转不动”的尴尬情况。
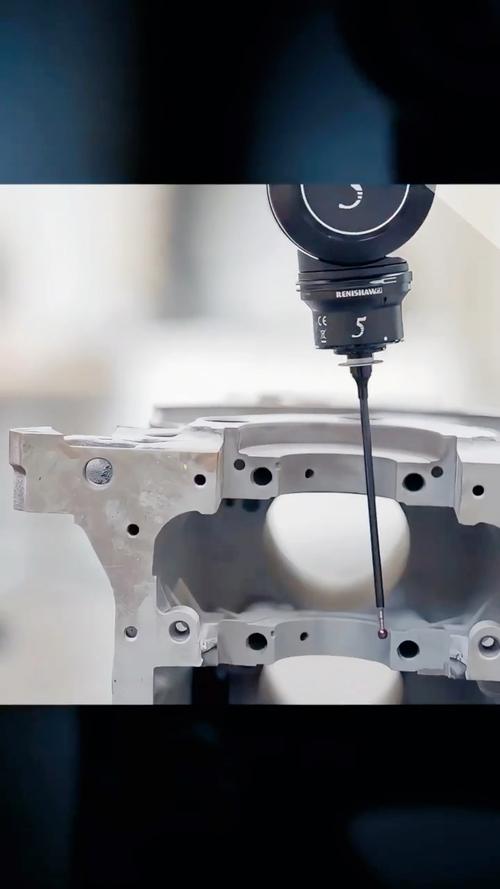
对了,还有个避坑的点:那种跟你说”我们做回弹全靠老师傅经验,不需要什么测量设备”的厂家,直接pass。现在都什么年代了,靠老师傅的手感,能比光学扫描仪、三坐标测出来的数准?之前碰到个吹自己干了二十年的老师傅,说自己闭着眼都能估回弹值,结果测出来的数跟实际差了0.5度,差点把整批零件都报费了。
说实话,冲压回弹这事儿,真不是什么解决不了的技术难题。
你找对人了。
几万块的模具,就能给你把回弹控制在公差里。
找不对人。
你砸几十万进去,最后还是天天跟回弹打架,停线、返工、赔客户钱,算下来的钱,够你找三个靠谱的厂家了。
