2026-09-28 05:06:49 分类:商机
上周三早会刚散,物流组就拉回来一台退回来的立体车库升降减速机。
客户说用了不到三个月,定位飘了两公分,停个车都晃得吓人。
拆开一看,蜗轮齿面磨掉了快一毫米。
就是蜗轮副出了问题。
这东西在工业里到处都是,可没人当回事,坏一次就能坑死你。
拆多了就摸出蜗轮副的门道
说白了蜗轮副就是两个零件咬着传力,一个蜗杆像螺丝,一个蜗轮像带弧度的斜齿轮拧着转。
能做很大的传动比,普通齿轮堆三级才能到的500:1,蜗轮副一级就搞定。
高精度分度用的蜗轮,中心距公差必须卡到±0.015mm,差半丝,转一圈就飘个几秒,做出来的零件直接废。
铜蜗轮的齿面硬度一般也就HB180到220,硬了反而不行——硬齿啃硬齿,用不了半个月就崩了,软铜磨钢蜗杆,反而越磨越贴合。
现在主流材料就两种,锡青铜和铝青铜。
锡青铜耐磨抗咬合,就是价格贵,今年铜价涨得离谱,一吨快十万了。铝青铜便宜近三分之一,强度还高,就是容易粘蜗杆,温度一高就拉荒。
说实话,行业内通常不说但实际在做的妥协,十个厂家有八个都不会做全锡青铜蜗轮,都是基体用铸铁,齿面镶一层5到8毫米厚的锡青铜,性能差不了10%,成本降了快一半。对外都说自己用的原生锡青铜,没几个说破的。
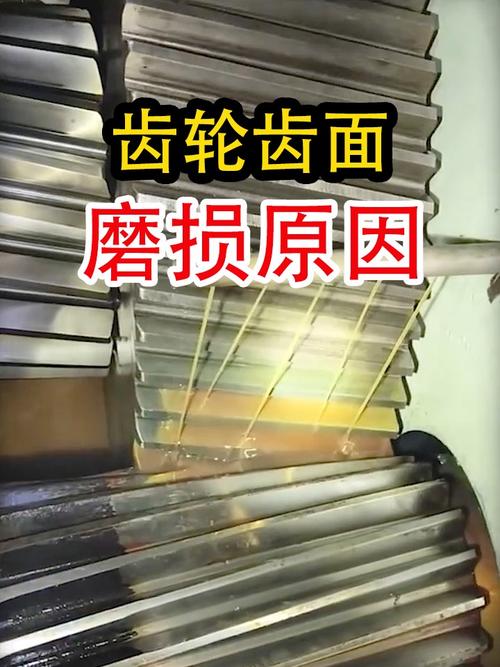 拆解后磨损的蜗轮副齿面
不少人刚入行的时候都纠结材料选对没,其实我见过最多的问题,根本不是材料,是装配的时候中心距调错了。
要么挤太紧,发热烧齿,要么留太大,晃得离谱。
不同场景的蜗轮副,要求差得能绕车间一圈
就说我刚说的立体车库,这个场景对蜗轮副的要求是什么?
低速重载,天天启停,要定位准,还要耐造。
去年山东一个车库厂找我们,一开始图便宜,全用铝青铜做蜗轮,夏天露天车库三十六七度,连续升降十几次,温度直接飙到八十多度,铝青铜软了直接粘蜗杆,好几次出现溜车,差点出事。
后来改了方案,铸铁基体镶5mm锡青铜,成本只涨了11%,用到现在快两年,没一个回退的。
另一个场景,机床分度头,完全不一样。要的就是分度准,间隙小,载荷反而不大。
十年前,镇子上一个做螺旋叶片的小厂,旧铣床分度不准,切出来的螺距误差超了0.3mm,客户拒收,老板急得蹲在车间门口抽烟。
我去看了下,就是蜗轮副用了十几年,齿面磨间隙大了,本来要换,一算要小一万,老板舍不得。
我让机修把端盖垫片磨掉0.25mm,中心距收一点,重新跑合了四个小时,侧隙从0.32mm调到0.05mm,装上之后误差直接降到0.03mm以内,一分钱没花换零件,老板那天中午非要请我喝羊肉汤。
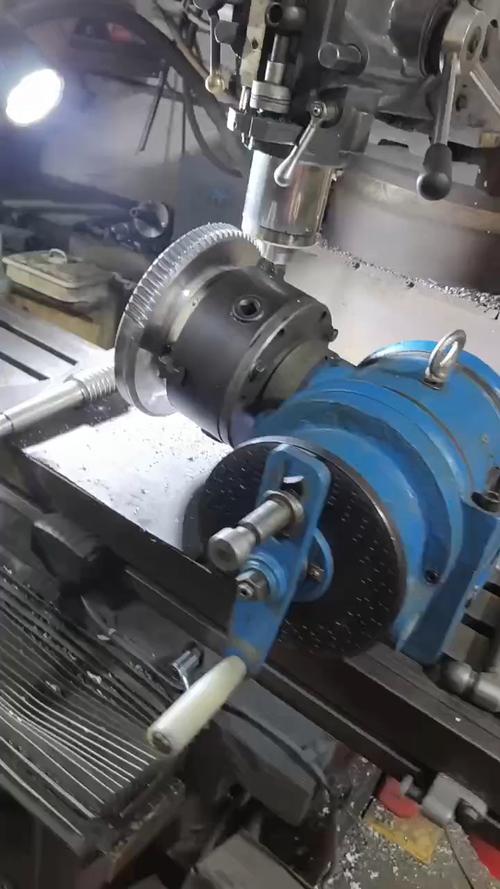 立式铣床分度蜗轮副装配现场
不过话说回来,同样是蜗轮副,放对地方用对参数,能用十几年,放错了,三个月就能给你磨坏。
新风口下的暗礁,行里人都不愿说
 新风口下的暗礁,行里人都不愿说
这两年喊进口替代,喊绿色制造,蜗轮副这块变化也不小。
不少厂家开始用粉末冶金铜蜗轮,还有用工程塑料做轻载蜗轮,不用铸造,省料还环保,成本降了一大块,确实是好东西。
进口替代这块,不少国内厂做的也确实起来了,能替代德国日本的进口货,价格只要三分之一。
但是有个问题,行里人都不愿公开说。
现在咱们的国家标准还是十多年前更的,只测成品的静态精度,不测跑合1000小时后的磨损量。
也就是说,只要你做出来尺寸对,齿形对,就算合格,至于能用多久,标准不管。
不少小厂家就钻这个空子,偷工减料,用回收铜,镶层薄得只有两毫米,新拆出来精度完全达标,按标准检测也合格,用不了半年就磨废了,客户维权都没地方说理,因为人家符合国家标准。
还有就是进口替代,很多人只抄尺寸,不抄工艺,德国鬼子的蜗轮齿面粗糙度做到Ra0.2,我们国内大多做到Ra0.8就敢交货,看起来差不了多少,寿命差三倍都不止。这暗礁,不知道坑了多少下游厂。
我干了快23年,装过拆过的蜗轮副没有一万也有八千。
最信的一句土话就是:装配蜗轮副,宁松一丝,不紧一厘。
很多新手刚出来,总想着零间隙才好,使劲挤中心距,用不了半个月就烧齿,这种废活我见太多了。
对了,你们在车间干活的时候,遇过什么离谱的蜗轮副故障?不妨聊聊。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间老工程师聊蜗轮副:那些书本没说透的实操经验
文章链接:https://yxqcspc.com/16687/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
