上周三早会刚点完名,调度“啪”就把一块磨得坑坑洼洼的摩擦片拍我工作台上。
南方港口客户退回来的,三个月前刚换的整套制动器,你看这磨的,连钢背都露出来了。
客户说再出一次这事,明年的订单全转走。
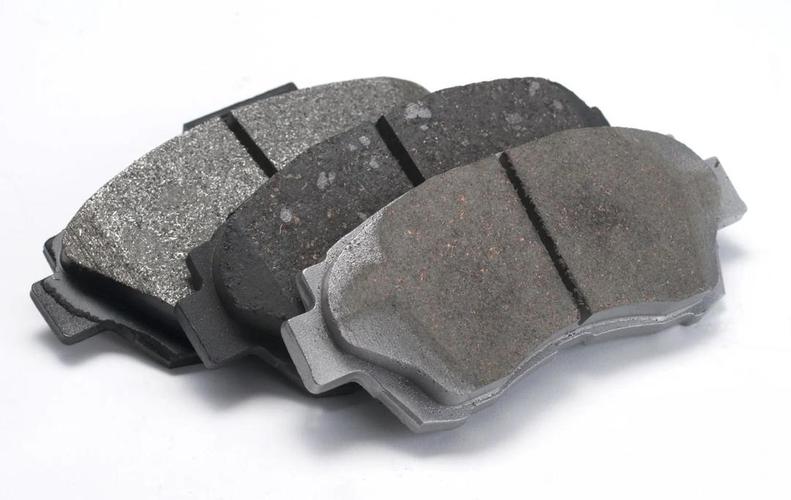
磨掉的不是材料,是没摸透的 hidden 规则
说实话,很多刚入行的小孩,总觉得制动器磨损就是磨材料,用的料好就肯定耐磨。
哪有这么简单。你得先知道,制动器是靠摩擦片和对偶轮的贴合抱闸停住,磨损就是每次抱闸蹭下来一点材料,累积起来就废了。
干了二十年,我记了三个硬数字,从来没错过:
正常工况下,允许的最大磨损率不能超过0.005mm/千小时,超过就是配方或者安装有问题。
摩擦片工作摩擦系数低于0.3,哪怕厚度够也得立刻换,制动距离不够就是玩命。
新换摩擦片跑合完,实际接触面积低于75%,必须拆下来重新修磨,不然不出三个月肯定偏磨穿。
现在主流就两种摩擦片,半金属和陶瓷基。
半金属便宜,导热快,耐高温能到400度,缺点就是硬,磨对偶轮,用个三五年制动轮就得磨沟换掉。陶瓷基软,耐磨,不伤对偶轮,低温性能也稳,但是贵一倍还多,超过450度就容易掉块。
不过话说回来,行业内通常不说但实际都在做的妥协是什么?
给对价格敏感的中小客户供货,半金属摩擦片故意做厚个1.5到2毫米。客户拿到手一看,比别家厚三分之一,直呼划算。
其实头半年磨掉的就是那层多余的,磨完刚好进入稳定磨损期,客户还觉得你家产品耐磨,能用大半年才薄一点,这不就是揣着明白装糊涂嘛。
不同行当,对磨损的要求差着十万八千里
就说港口起重这一块,对吧?
去年我去现场看过那台出问题的岸桥,120吨的起升机构,24小时连轴转赶吞吐量,每次急停抱闸,都是十几兆帕的冲击砸在摩擦片上。原来采购图便宜,选了给80吨级设计的摩擦片,额定动载根本扛不住,三个月就磨穿了,把制动轮拉出三道深沟,光换制动轮加停机损失,十几万没了。
这里要的就是抗冲击磨损,耐磨是第二位,抗冲击才是命。
换一个场景,新能源汽车的线控驻车制动器呢?
前年给某新势力做样件,人家要求一万次启停循环后磨损量不能超过0.2mm。我们一开始用了常用的半金属配方,测出来磨了0.32,超了。后来加了5%的人造石墨,磨损降到0.18,刚好达标,但是单台成本涨了八毛。
人家成本部门一刀砍下来,要求单台成本降一块,最后没办法,只能减了两个点石墨,加了点便宜的矿渣粉,刚好卡在合格线上,至于实际用个五六年怎么样,谁知道呢。
新风口下面,藏着没人愿意说的老坑
这两年进口替代火,原来高端制动器摩擦片都用舍弗勒、辉门的,现在国内不少厂做出来的性能已经追平了,价格便宜一半,挺好的事。
绿色制造要求无铅无铜,原来的含铜配方摩擦系数稳,磨损也小,现在全改成无铜的,很多厂对外宣传说无铜更环保更耐磨,其实呢,无铜配方的磨损率普遍比原来的含铜配方高10%到15%,这个事很少有人对外说。
还有一个行业内不愿公开的难题,就是现行的制动器磨损测试标准太老了。
现在的标准做磨损试验,都是匀速静载下跑几千小时测磨损量,但是现在智能制造场景下,不管是立体库的堆垛机,还是机器人的关节制动器,都是频繁启停,动不动就急停变载冲击,标准测出来合格的产品,实际用起来寿命差一倍都不止。
很多厂家拿标准合格当挡箭牌,出了问题就说你使用不当,坑的都是终端用户。
说回我这车间,天天摸这些制动器,干了二十年总结出一句土话:
偏磨出大祸,薄了赶紧换,听声就能辨,别等抱轴转
说白了,理论参数再好看,安装的时候没调正,间隙不对,用再好的料也磨得快。很多时候,安装那点细节,比材料配方影响还大。
干这行久了,什么幺蛾子磨损都碰到过,你们有没有遇见过参数全达标,就是磨得特别快的怪事?不妨唠两句。
