去年帮浙江台州做汽车紧固件的小兄弟擦屁股。他刚创业,预算紧,听了网上销售的忽悠,找了个小厂拿了一台多工位冷镦成型机,比市场价便宜了快十五万。
开机第三个月,赶一批出口订单的节点,滑块导轨直接裂了。
打厂家电话没人接,微信被拉黑。找本地师傅修,说要换整个床身,大几万不说,等配件等了半个月。最后赔了客户二十多万违约金,差点把刚起步的厂子赔没了。
这种事,我在机械圈跑了快十五年,见得太多了。
选厂别光盯报价,这几个维度摸清楚再说
很多采购上来第一句话就是,你家设备多少钱。报价是最容易做手脚的地方,真要选对厂家,得抠这些看不见的地方。
第一,要核心部件的供应链透明度,别光听销售嘴说
你就直接提要求,把主轴轴承、伺服电机、模具座这三大核心件的采购出库单拍给你。真靠谱的厂家,用的就是SKF、西门子这些一线牌,不怕给你看。藏着掖着说这是供应商机密的,十有八九换了副厂翻新件,成本一下能差好几万。
第二,床身铸件有没有做足时效处理,这决定了你设备能用十年还是三年
很多小厂铸件浇完,放一周就拉去加工,应力没消,用个两三年床身慢慢变形,精度掉得你调都调不回来。怎么判断?直接问他,毛坯铸件放了多久才上机加工?要求看堆放毛坯的场地照片,放满半年以上的才合格。真敢把成品床身切开给你看应力纹的,那才是真舍得下本。
第三,售后别信“24小时上门”的空话,要实锤
你故意找个由头问,我现在珠三角这边开厂,你最近的服务点在哪里,有没有常驻的修机工程师?很多小厂全国就老板一个人会修,你在广东他在河北,等他过来四五天过去了,赶订单的时候,一天损失都不止几万。
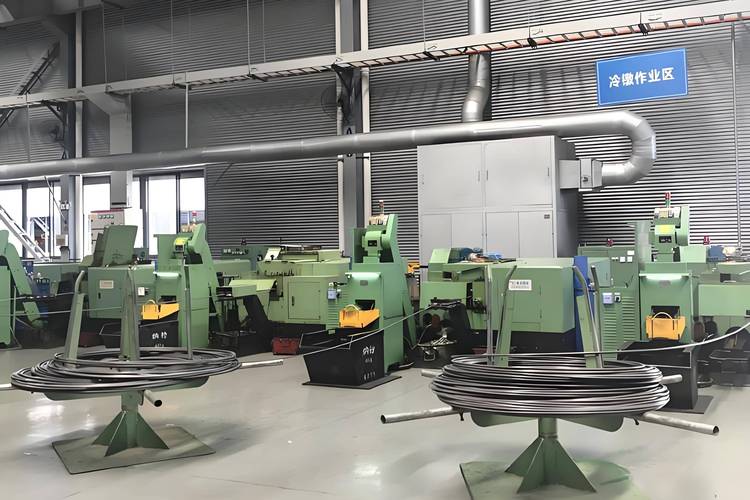
靠谱的多工位冷镦成型机厂家,都是这幅模样
我接触过这么多厂家,靠谱的基本逃不出两类。
第一类是做了二三十年的老牌工厂,基本都在江浙一带,不怎么投线上广告,全靠老客户转介绍活着。比如我常提的盛峰机械,他们老板原来是国企出来的,死磕用料,价格比小厂贵十万出头,但每台设备的床身都放满八个月才加工,核心件全走原厂直购,我见过开了十二年的老设备,精度还能保持在丝级。每年老客户回头加购的订单,能占他们全年产能的一半多,这就是硬招牌。
第二类是做细分赛道的專精厂家,比如只做M20以上高强度螺栓的多工位冷镦机,或者专门做汽车非标紧固件的,只盯一个领域,参数调校、模具适配都比通用机型到位,售后工程师本身就懂你这个行业的工艺,不是只会拧螺丝的外行。
说实话,那种天天百度投竞价,销售天天追着你打电话说“比同行便宜20%”的,你掉头走就对了。没有利润哪来的用料,对吧?
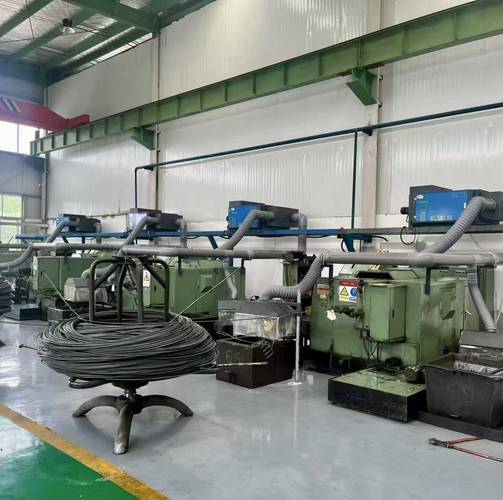
不同采购规模,给你实打实用的签约策略
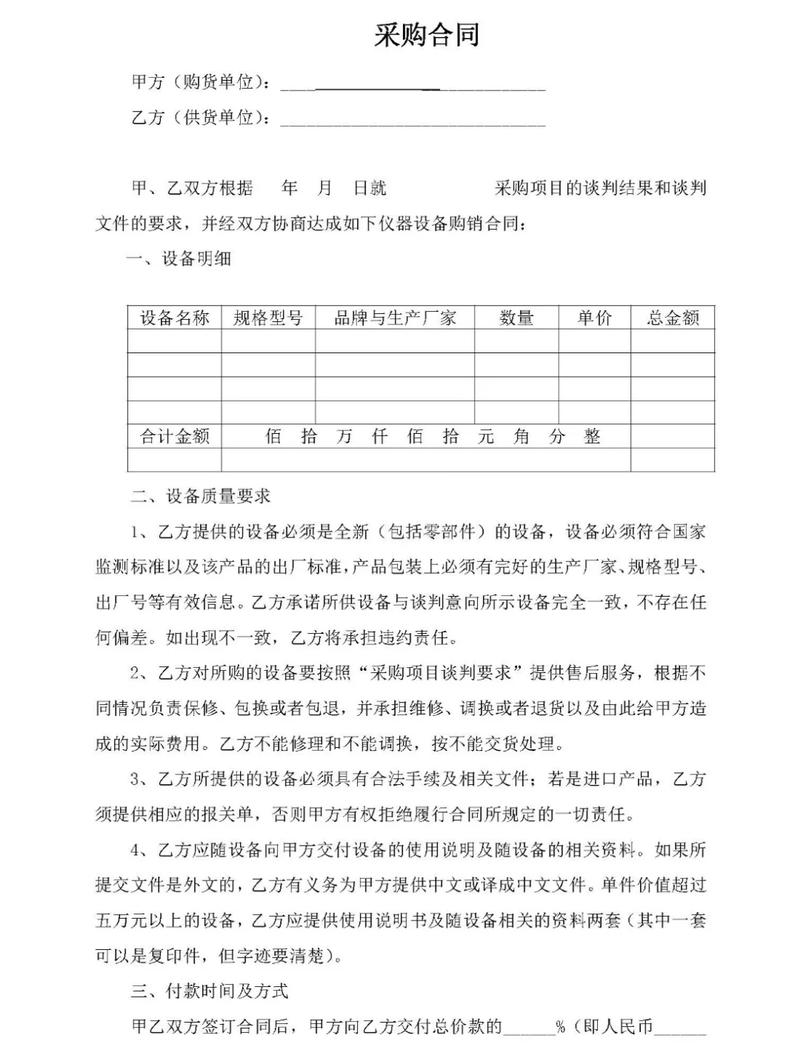
如果你是初创小厂,第一次采购,就买1-2台标准机,预算有限。那签合同的时候,一定要把核心部件的质保单独写清楚。别签那种“整机质保一年”的模糊合同,主轴、伺服、床身这些核心部件,必须单独保三年,还要加一条:如果出问题,厂家48小时内不到场,每天赔偿千分之一的订单误工费,落纸为据,别嫌麻烦。
如果你是规模以上的厂子,一次采购3台以上,那一定要抽时间亲自去厂里看。别只逛装修漂亮的展厅,直接往装配车间、毛坯堆放场跑,摸一摸正在装配的机器加工面,看一看铸件的成色,找两个正在装的成品试开两分钟,精度够不够,震动大不大,一摸就知道。量大会砍价,但别把价格压太狠,给厂家留够10个点左右的利润,人家才会给你用真材实料,你压到人家没利润,只能偷偷给你换副厂件,你开箱根本看不出来。
最后给你列几个避坑的硬规则,记好:
不要找什么设备都做的厂家,今天卖剪板机明天卖冷镦机,什么都做肯定什么都不精。
不要买翻新改标的二手机,哪怕价格再低,出问题哭都没地方哭。
不要信“进口同款技术”这种噱头,真有硬技术,根本不用拿这个当卖点。
不过话说回来,也不是说所有小厂都不能选。如果你就是做低附加值的普通标准件,产量要求不高,预算确实卡得死,找本地的小厂,能随时上门修,也能用。但你要是做高端订单,对精度稳定性要求高,千万别省那十几万的差价,不然最后亏的是几十万上百万。
