2026-10-03 22:35:58 分类:商机
上周三后夜班,冲压班小李隔着半个车间喊我。
刚发出去的一批SUV悬架弹簧,客户退了三箱。
自由弧高差了0.8mm!差一点,整批都废了。
老的手动成型机我们调了三个小时,尺寸还是飘。
换了半年前刚上的那台新数控,十分钟。参数一输锁死,出来的件公差稳在0.1mm以内。
这就是它的存在感。平时没人当回事,掉链子的时候才知道差在哪。
拆开说透,这玩意儿到底难在哪
说白了就是把冷拉或者预热的弹簧钢卷送进去,电脑控制伺服带着成型辊、切刀一步步出形状。
但要做合格的汽车悬架弹簧,卡的就是那几个死数字。
卷制节距精度必须控在±0.05mm以内,差一点整根弹簧的刚度就不对。
成型速度区间要稳在每分钟12-80件,大线径的商用车弹簧慢到12件,小的乘用弹簧能跑到80件,不能飘。
还有,伺服电机的响应时间不能超过0.02秒,送线停晚了零点零几秒,切出来就是废件。
现在行业里主流有两种技术路线,五轴联动和八轴独立驱动。
五轴的便宜,整机报价比八轴低整整30%,占位也小,适合小厂子。但做线径超过14mm的弹簧,弯角位置容易留内应力,用个两三年就容易疲劳断裂。
八轴的每个动作都分开单独伺服控制,每个环节都稳,应力残留能降七成,但价格高,占地方,调试一次就要多花大半天。
说实话,行业内通常不说但实际都在做的妥协,就是给商用车做配套的厂子,明明需要八轴,偏给客户报五轴的价。
成型完了多一遍回火工艺,硬生生把应力焖掉,其实性能比正经八轴做的差不到10%,成本降一大块,客户只要能过厂检,没人会剖开看应力。
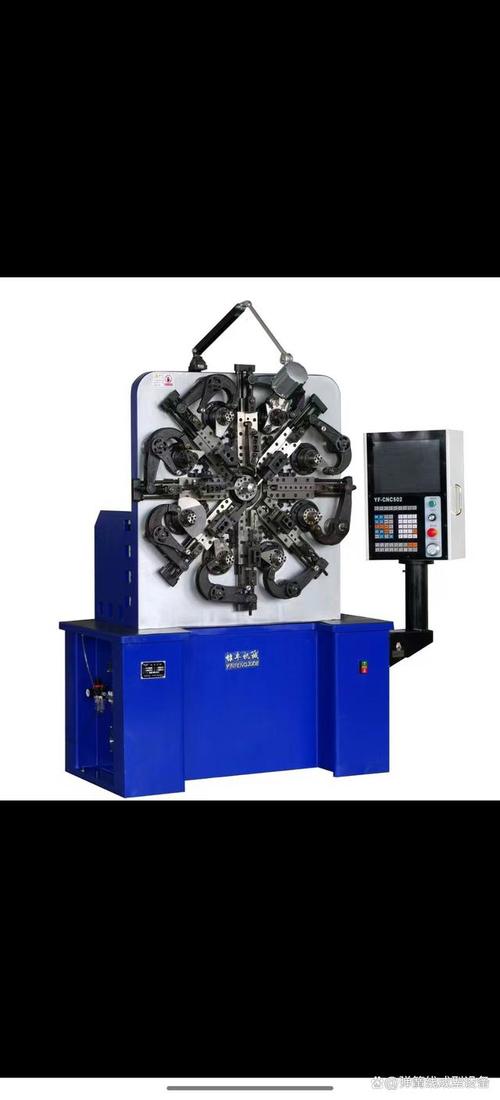 车间生产用数控汽车悬架弹簧成型机实拍
不同场子,用法差出十万八千里
去年给长三角一家新能源主机厂的配套弹簧厂改机,他们做乘用车主供,要求跟售后市场完全不一样。
每一根弹簧的成型参数、弧高数据都要存进系统,能追溯到单台车,公差必须卡死0.1mm以内,而且一天换三到四个规格。
他们选的是顶配八轴数控,换型号直接调存储好的参数,原来换型要两个小时,现在十分钟搞定,完全能跟上主机厂的节拍。
另一个案例是河北沧州做商用车售后市场的老板,去年找我选机器。
他们什么车型的弹簧都做,有时候一批才几十件,一个月换二十多个规格,量小品类杂。
我给他推的入门款五轴数控,不用多高的联动精度,只要能快速存参数改参数就行。
原来他用老机器,调一次就要大半天,量小根本不赚钱,现在十分钟换完型,哪怕十件的订单也能做,一年多赚小几十万。
说白了,没有最好的,只有最合适的。
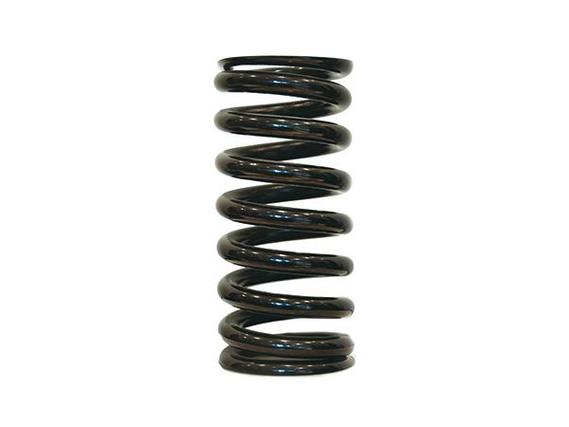 数控汽车悬架弹簧成型机生产的成品悬架弹簧
风口底下,藏着不少没人说的坑
 风口底下,藏着不少没人说的坑
这两年进口替代火,原来高端数控成型机都是德国牌子抢市场,一台卖大几百万。
现在国内做的已经能打了,性能差不到5%,价格只有进口的三分之一,很多厂子都换国产了。
还有做绿色制造的,现在新出的机子都带加热段余热回收,一年能省十几万的电费,这是实打实的好处。
不过话说回来,有个行业内不愿公开的难题,就是标准滞后带来的风险。
现在新能源车子越做越重,百多公里续航的车子,自重都快两吨半了,悬架弹簧需要的线径越来越粗,不少已经做到25mm了。
可现行的行业标准还是十年前出的,最大只覆盖到18mm线径的弹簧。
也就是说,现在做的这些大线径新产品,根本没有统一的国家检测标准,全看客户的厂检要求,要是真出了安全事故,责任都说不清。
没人愿意牵头改标准,改一次要花好几年测数据,费钱费力,所以就一直拖着。
今天擦机器的时候徒弟问我,干了二十年,选数控汽车悬架弹簧成型机,最核心的经验是什么?
我跟他说,多大的脚穿多大的鞋,别迷信轴多就是好。
说白了,说明书上的参数都是给外人看的,适合自己的产量、品类,能帮你赚钱不出活,就是好机器。
你们车间换数控成型机的时候,吃过盲目堆配置的亏吗?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老车间摸出来的道理:数控汽车悬架弹簧成型机那些没写在说明书上的事
文章链接:https://yxqcspc.com/17133/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
