上周三后半夜,车间的对讲响了。
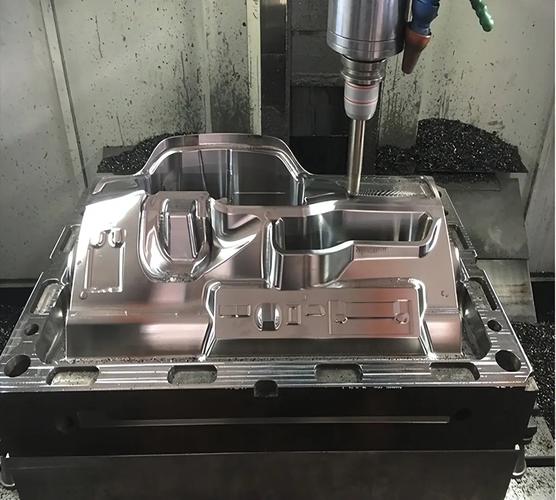
出口的汽车车灯模具,分型面崩了个小坑。差三个丝。
客户第二天一早就要飞过来抽检,重新开铣肯定赶不上,要撤单的话,小二十万打了水漂。
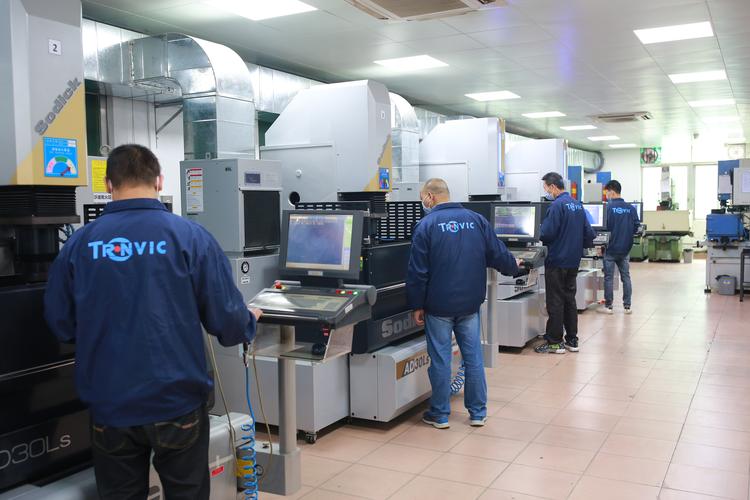
整个车间的人都醒了,最后还是靠角落里那台老数控电火花成型机床,磨了三个小时补好,卡着公差交了活。
这玩意平时不声不响,真到了啃硬骨头的时候,还就离不了。
核心里的门道,不是书本那套
很多新人刚进来,听师傅说什么电蚀原理,听完还是懵。说白了不就是靠脉冲放电,一点一点融掉多余的金属吗?
不碰实操永远不知道,参数差一点,出来的活天差地别。
单个脉冲放电时间通常在1微秒到100微秒之间,脉宽太大容易烧表面,太小了根本打不动硬质材料。
正常做精加工,电极损耗率能控制在1%以内,要是参数调错了,损耗能干到10%,做一半电极废了,模具直接报废。
还有常用的加工间隙在0.01mm到0.1mm之间,间隙大了粗糙度不够,小了容易拉弧,整面都废。
现在圈内争得最多的就是石墨电极和铜电极,谁好谁坏?
石墨便宜,下料快,粗加工效率比铜高30%,但是精加工容易掉渣,表面粗糙度最多做到Ra0.8,再往下就不行了。铜电极精度高,损耗小,能抛到Ra0.1,但是价格是石墨的四倍,加工电极还慢,成本蹭蹭涨。
说实话,行业内通常不说但实际都在做的妥协,就是批量做中低端模具,全用石墨打粗加工,最后要精修的那个面,粘一层超薄的铜片上去,补一刀完事。既省了成本,又能达到客户要求,对外不说破而已。
不同行业的活,要求完全不一样
去年给国内新势力车企做车灯反光碗模具,要求表面Ra0.2,不能有一点残余硬层。后期要做高光镀铝,有一点纹都能照出来。
我们当时把脉冲宽度压到2微秒,电流调到正常的三分之一,整整连干12小时才出活,客户拿放大镜看了十分钟,没挑出一点毛病。换做普通模具,早就能交了,这行就得熬。
另一个活是骨科的髋臼假体模具,材料是超高硬度的钴铬钼合金,公差要求控制在2丝以内,还不能有残余应力,不然植入人体后容易裂。
我们用的是进口钨铜电极,每吃刀0.005mm就停十分钟散热,整整干了三天才做完。稍微急一点,应力超标,客户直接退货,还得赔临床实验的钱,赔不起。
新风口下藏着暗礁
这两年进口替代喊得凶,确实好多国内厂家做的数控电火花成型机床,不比日系三菱、沙迪克差多少,价格还便宜三分之一,很多厂都换了。
不过话说回来,有个行业不愿公开说的难题,就是长时间精度稳定性。
进口机用上十年,导轨间隙变化不会超过0.002mm,加工啥都不用反复校。国内不少新机,用个三五年,间隙就开始飘,每次开工都要重新校零,碰上批量活,一天耽误一两个小时都是常事。
还有标准滞后的坑,现在碳化硅陶瓷、氮化铝这些新材料用得越来越多,航空、光伏都要,但是国内根本没有对应的电火花加工工艺标准,全靠各个厂自己摸参数,摸对了赚,摸错了几十万的材料就废了,风险全自己担。
绿色制造这边也扯,要求乳化液废液必须处理,正规处理一吨要两百多,小厂一个月十几吨废液,就是小几千出去,本来利润就薄,好多偷偷排去下水道,哪天被查了直接关门,这都是摆在明面上的暗礁。
我干了二十二年,见过好多买了新机床就踩坑的,也见过用了十几年的老机床还能出一级活的。
老师傅常说的一句话:电火花就是慢火熬汤,急不来,摸透它的脾气比啥都强。
你们车间碰到过数控电火花半夜跑位,废了整批活的事吗?有空来聊聊。
