前年跟我跑机床展的老杨,去年差点把厂子赔进去。订了台不到三十万的数控深孔钻镗床,比市场价低了快十万。拉回去干了四十根油缸坯,全废。孔锥度超差,粗糙度连Ra16都达不到,找厂家,厂家电话已经打不通了。十来万的原材料打了水漂。这不叫买设备,这叫买教训。
踩过三次坑才摸出来的选厂硬标准
别信销售嘴里的“我们是十大品牌”“我们质保十年”,全是嘴炮,得自己摸硬标准。
第一,必须要同领域老客户的联系方式,自己私下问。别光看展厅里挂的合作牌匾,也别信销售手机里存的几张成品图。你做液压油缸,就要找同样做油缸的客户问使用情况;你做石油钻杆,就要找做钻杆的工厂问精度稳定性。掏根烟打个十分钟电话,什么真话都能问出来,比你在厂家会议室喝一下午茶有用多了。
第二,去考察必须转装配车间,看厂家自己用的母机精度。做机床的人,自己干大件的母机都是用了十几年掉精度的旧货,你能指望他给你组装的新床子精度达标?别不好意思逛,别只走销售给你规划的参观路线,往角落走,看堆着的半成品铸件,看焊缝齐不齐,浇口处理得干不干净,细节骗不了人。
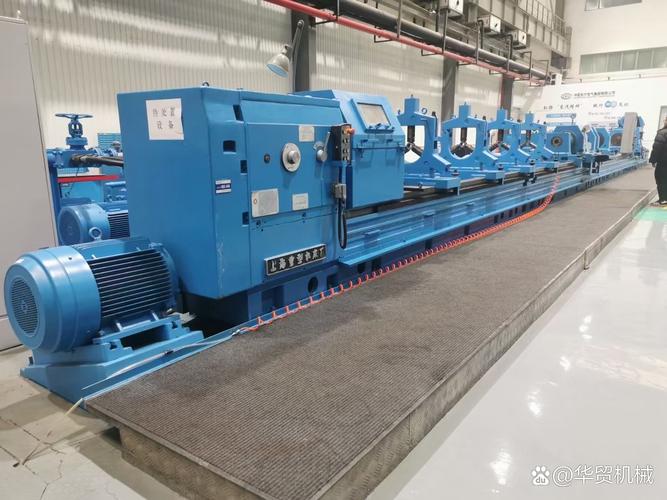
第三,售后条款必须写死,模糊的一概不能要。“我们终身维护”“负责到底”都是空话,要写清楚:珠三角区域48小时上门,华北72小时到场,核心部件前三年非人为损坏免费换新,来回运费谁出,一条一条落进合同里。别嫌麻烦,你现在嫌麻烦,后面麻烦找上门的时候哭都来不及。
靠谱的数控深孔钻镗床厂家,多半是这一类
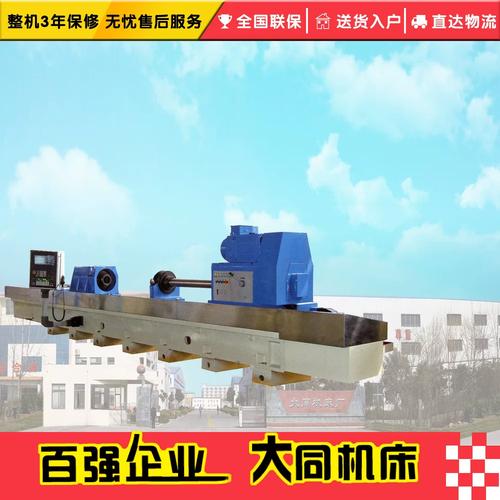
我这些年跑下来,最稳的不是什么都卖的千亿级综合机床集团,也不是三五个人的小作坊,是那种干了一二十年,只盯着深孔设备这一亩三分地的专精小厂。
比如山东德州那边就扎堆这种厂,像当地做了快二十年的奥钻深孔,从创始人到技术骨干都是原来国营机床厂出来的,就盯着数控深孔钻镗床这一个品类做,不瞎扩张去做车床、加工中心蹭热度。你去跟老板聊,三句话离不开精度调校,不会跟你扯什么上市、流量这些没用的概念。
这类厂的共性太好认了:价格卡在中间,比小作坊贵三五万,比一线大牌便宜十几万,赚的都是老客户复购的钱,不敢随便砸自己招牌。
反而是那种什么机床都能给你供的贸易厂最坑。你要数控深孔钻镗床,他说有,你要龙门铣床,他也有,其实全是找小作坊贴牌,赚一笔就换个牌子接着干,出了问题你连人都找不到。
不同采购规模的签约避坑清单,收好
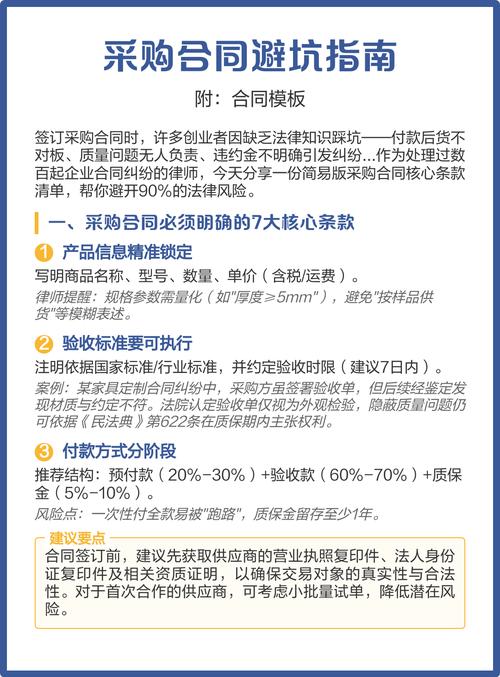
如果你是刚起步的小厂,只买一台经济型的,预算有限。记住两条死规矩。第一,尾款留10%,满十二个月没出精度问题再付,一分都不能少。第二,试机必须带自己的工件去,别用厂家提前磨好的标准试块,那玩意儿都是做出来给你看的,你拿自己要加工的工件实打实打一个孔,合格再拉走。要是厂家连这个都不同意,直接转身走,别谈。
如果你是规模以上的工厂,一次采购两三台高端数控款,要求就得更严。第一,必须要求原厂工程师驻场调试至少一周,把你的操作工教会了再走,别放厂家调试完就跑,你自己的人不会调,再好的床子也白搭。第二,精度保固必须写进合同,要求两年内主轴跳动不超过0.01mm,超出标准直接换新主轴,不能焊一焊修一修就完事。第三,一定要问清楚床身铸件的来源,小厂家用回收废钢翻浇的铸件,应力没消干净,用两年就变形,精度彻底救不回来,这个钱真不能省。
说实话,太多老板买的时候就盯着总价砍,砍完低价沾沾自喜,回头废一批工件就是几十万,亏到姥姥家。
不过话说回来,也不是越贵越好,有些进口品牌卖上百万一台,其实核心部件也是国内生产的,就是卖个牌子钱,真没必要当那个冤大头。选来选去,核心就一条:找把数控深孔钻镗床当饭碗,靠这个赚口碑的厂,总不会错。
