2026-10-04 00:40:51 分类:商机
昨天整理车间旧台账,翻出去年夏天那封客户投诉函,纸角都沾着机油印。
当时学徒小李慌慌张张拽我袖子,张工,快过来,这批五十件缸套全废了。
我凑到三坐标测量仪跟前一看,圆度超差0.002mm,就差两根头发丝的千分之一。客户要整批退,那可是小两百万的订单。
问题出在哪?老珩磨机床已经跑了十年,精度早就飘了,再也兜不住这么高要求的活。
那天下午我就拍板,换高精度数控珩磨机试。试完第一件,圆度0.0008mm,直接合格。
你看,这玩意平时没人提,真出问题,才知道它是卡脖子的那个卡子。
磨出来的精度,全在没人注意的细节里
说实话,很多外行人以为珩磨不就是打磨吗?有啥高精度可言?
其实珩磨是用带油石的珩磨头,在孔里头一边转一边往复涨刀,把加工后的余量一点点磨掉,最后出来的精度,是普通磨床比不了的。
现在正经的高精度数控珩磨机,能把圆度控制在0.001mm以内,圆柱度做到0.0015mm,表面粗糙度能低到Ra 0.04μm,就这个数字,放在二十年前我刚进厂的时候,想都不敢想。
现在行业里有两条主流路线,一个定压进给,一个定量进给。
定压进给就是靠油压推着珩磨头涨刀,油石磨钝了,油压自动补,对新手友好,但是批量生产的时候,油石质量波动一点,精度就飘半个丝。
定量进给是数控系统控着丝杠涨刀,走多少量全给你算死,精度稳得一批,但是油石磨钝了你不换,它照样往里头进刀,分分钟把工件磨烧了,直接报废。
行业内通常不说但实际都在做的妥协是什么?就是没人纯用某一种。粗珩拉荒用定压,省时间还不浪费油石,精珩出公差用定量,稳精度。说出来好像很简单,真到调机的时候,多少厂死在非要全用一种技术上。
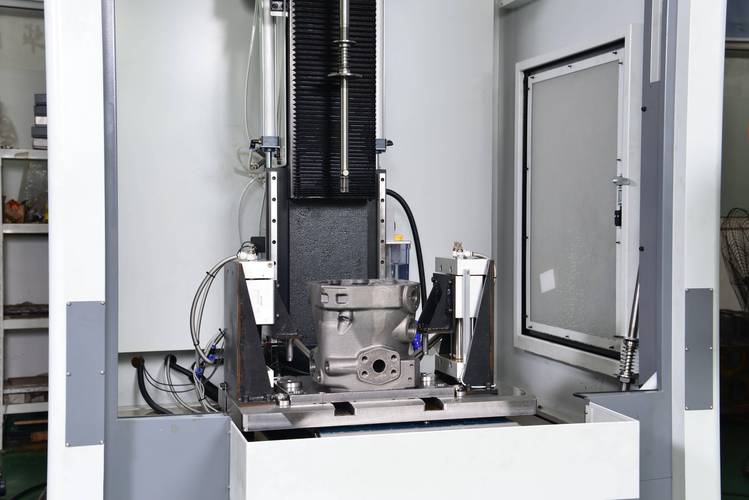 车间高精度数控珩磨机加工汽车缸套现场图
不过话说回来,参数选对了,机器买对了,就能磨出好活?哪有这么容易。
我见过买了上千万进口机的厂,磨出来的活还不如我们调了半个月的国产机,问题全在实操的手感,不是参数表能写明白的。
不同行业的活,磨法天差地别
前两年接新能源汽车的订单,做混动发动机的缸套内孔。
客户要求表面的储油交叉纹夹角必须卡在30到35度之间,差一度都不行。之前我们用旧珩磨机磨,珩磨头的往复速度和转速匹配不好,磨出来夹角经常差个四五度,客户拿去做台架试验,跑一千小时就拉缸,直接给我们打回来。
换了高精度数控珩磨之后,转速和往复行程的误差能控制在0.1转每分钟以内,角度误差从来没超过1度,现在这批活已经稳定供了两年货,没出过一次投诉。
还有去年接的风电的活,给风电主轴轴承磨内孔,内径两米二,要求圆柱度不超过0.008mm。
之前外协找了一家用普通数控磨床做,磨完十件有八件超差三到四丝,拉过来找我们救急。我们用带在线测量的高精度数控珩磨机,磨完打检测,圆柱度0.006mm,刚好卡在公差范围内,客户拉回去直接装机了。
你看,汽车要的是小尺寸的超高精度一致性,风电要的是大尺寸下的精度控制,完全不是一个要求,换普通机器根本顶不住。
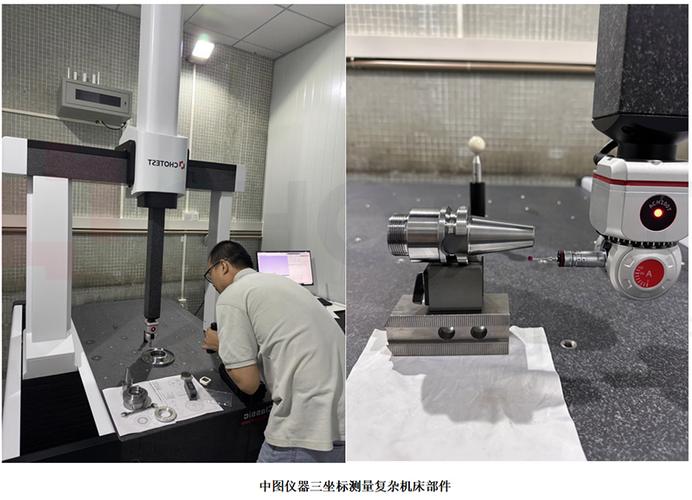 高精度数控珩磨加工后风电轴承套三坐标检测图
干的活多了,就发现现在这行的风向变了,都喊着进口替代,国产高精度数控珩磨机这两年起来了,价格比进口便宜一半还多,性能其实也差不了多少,很多厂都换了。
进口替代热背后,藏着行业不愿说的暗礁
 进口替代热背后,藏着行业不愿说的暗礁
但是有个问题,没人愿意公开说。那就是珩磨的核心耗材——顶级珩磨油石,现在还是绝大多数靠进口。
说实话,国产油石不是不能用,耐用度比进口差三分之一左右,进口油石能磨一百五十件工件再换,国产的磨一百件就得换,而且精度保持性差,换一次油石就得重新调半小时参数,耽误产能不说,调不好就出废活。
还有个问题就是标准滞后,现在咱们国家的珩磨精度标准还是十年前制定的,那时候哪有新能源汽车、大兆瓦风电这些需求?现在新行业要求的精度比旧标准高两倍,很多小厂拿着旧标准的合格报告卖货,到客户那里一检测直接不合格,赔本赔到吐血,这个风险,多少人栽进去了都没处说理。
我干机械加工干了二十二年,天天跟珩磨机打交道,总结出来一句土话:七分调机三分磨,松半圈刀差三丝。
再好的高精度数控珩磨机,也得靠人调,油石涨紧量差那么一点点,精度就没了,哪有什么全自动化不需要上手的好事。
最后问各位同行一句,你们换国产高精度珩磨机的时候,遇到过最头疼的问题是啥?真的是机器精度不够,还是耗材拖了后腿?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:高精度数控珩磨机:车间老炮磨了二十年的真心话
文章链接:https://yxqcspc.com/17139/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
